
等离子切割利用导电等离子弧熔化并吹除割缝中的金属。实际可切厚度和边缘质量由整套系统共同决定,包括电源、割炬、易损件、气体、材料、工作电流、切割速度、割炬高度以及机床运动状态。
设置时应先查对应设备的最新切割表,确认具体割炬、易损件、材料和厚度。其他设备公布的“最大厚度”只能用于了解能力范围,无法直接作为当前设备的工艺参数。
厚度:从系统切割表开始
需要区分三类信息:标准适用范围、设备额定能力、图样要求的切割质量。ISO 9013:2017 的公开摘要覆盖火焰、等离子和激光热切割,其中等离子切割的适用厚度范围为 0.5–150 mm。该范围说明标准的适用边界,无法替代具体设备的能力表。
设备手册通常会区分推荐切割能力、较慢的最大切割能力、穿孔能力以及分离切割能力。生产参数应采用设备制造商针对当前材料、厚度、电流、气体和易损件给出的切割表。图样如要求特定切割质量等级,还需同时引用适用标准或项目验收条件。
影响切割质量的变量
易损件状态、割炬垂直度、割炬与工件距离、电流与气体组合、移动速度和板材状态会共同影响割缝。喷嘴磨损可能改变弧柱形状;割炬未校正垂直时,边缘斜度会在不同方向出现明显差异。
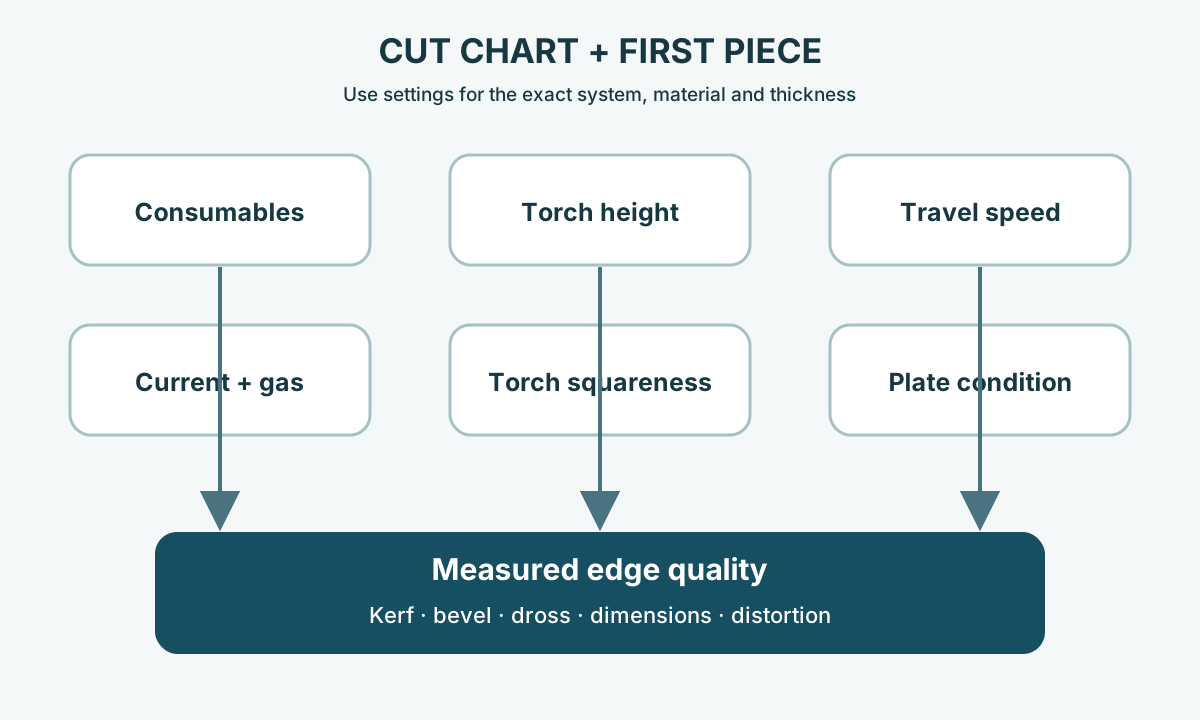
生产中应先确认材料与实际厚度,再核对电流、喷嘴、气体、割炬高度和速度是否与切割表一致。一次同时改变多个参数会降低排查效率,也容易掩盖真正的原因。
速度与挂渣
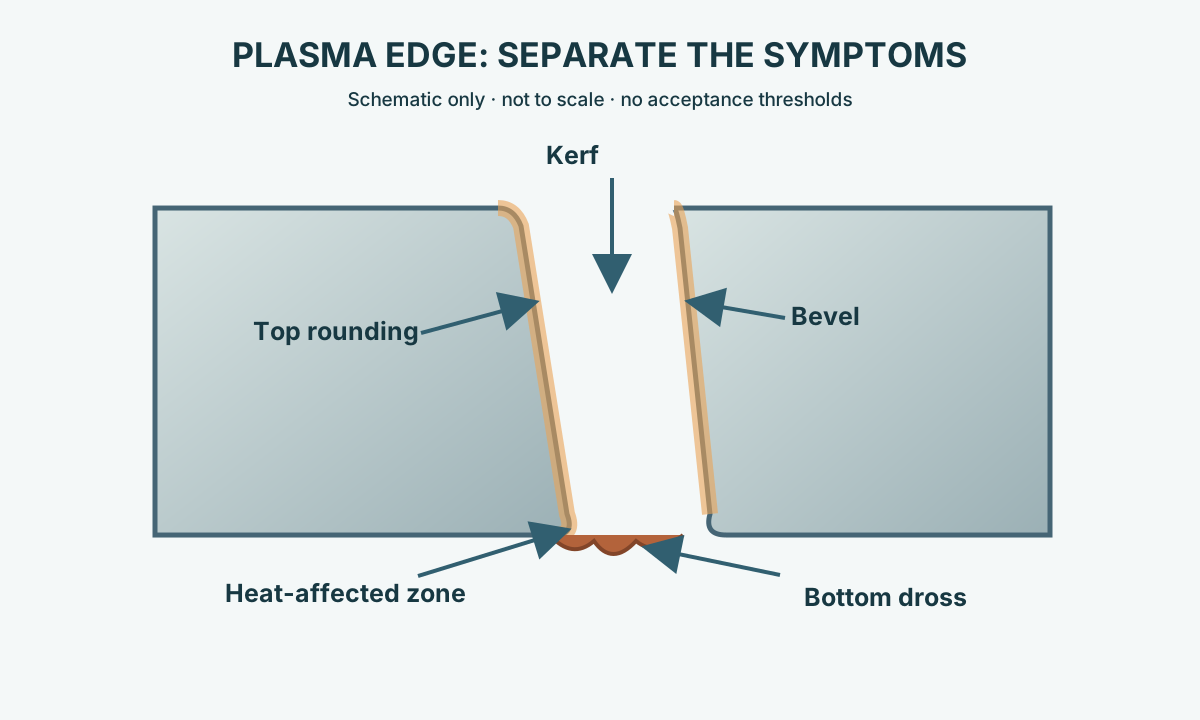
挂渣是熔化金属在切口底部重新凝固形成的附着物。Hypertherm 将常见挂渣区分为低速挂渣和高速挂渣,两者对应的能量输入和弧柱状态不同。
低速时,单位长度吸收的热量偏高,底部可能形成较容易剥离的挂渣;速度过高时,电弧会向后拖曳,切口底部可能留下较硬的细条状挂渣。割炬高度、电流、气体、易损件磨损和板面状态也会影响结果。出现挂渣后,应先恢复到切割表的基准条件,再在设备允许范围内一次调整一个变量。
斜度、割缝与割炬高度
等离子弧经过喷嘴收缩后具有一定形状,因此切边通常会有角度。斜度异常时,需要检查割炬高度、速度、电流、喷嘴状态和割炬垂直度。割炬相对工件的距离会影响顶边圆角、割缝形状、斜度以及易损件寿命。
机械化切割常通过初始高度、穿孔高度、切割高度或弧压控制割炬位置。具体数值应来自当前设备与易损件的切割表。通用弧压或通用间距无法替代设备参数。
割缝宽度也会随工艺、电流、速度、材料和易损件变化。CNC 的割缝补偿应通过首件测量确认,不能直接沿用另一台设备的经验值。
热输入、热影响区与变形
等离子切割属于热加工,切口附近会形成热影响区。其宽度和冶金影响受材料、厚度、工艺功率、气体、速度、切割顺序以及设备类型影响。工程验收不宜采用一个固定热影响区宽度覆盖所有设备和材料。
速度降低、相邻轮廓连续切割以及高密度排样会增加局部热量积累。薄板和细长零件在残余应力释放后容易发生翘曲。应采用经验证的切割表、稳定支撑和合理切割顺序,减少不必要的热集中。
如果后续焊接、疲劳性能、边缘硬度或成形工序对切边状态敏感,应使用代表性材料验证切割条件,并在工艺文件中定义需要的切边处理。零件冷却到规定检验状态后,再检查平面度、弯曲和尺寸偏移。
材料表面、涂层与人员防护
等离子切割需要导电工件和稳定回路。碳钢、不锈钢和铝均可使用合适的设备、气体和易损件进行切割,具体工艺窗口随材料变化。
厚氧化皮、油污、油漆、镀锌层及其他表面污染会影响电弧稳定性、切边外观和烟尘组成。生产前应确认实际材料与涂层体系,并按适用工艺处理。
热切割会产生金属烟尘、气体、紫外辐射、热颗粒、噪声和电气风险。通风与暴露控制应根据材料、涂层和作业环境确定。美国 OSHA 对焊接和切割作业的通风与有害烟气控制提出要求;其他地区应执行当地法规、设备手册和现场风险评估。
首件检验与问题诊断
正式放行程序前,应使用生产材料、实际厚度、正式易损件和计划中的运动参数切割代表性首件。
检查内容包括:
- 外形尺寸、孔径及特征位置;
- 切边斜度和保留侧边缘质量;
- 割缝补偿、转角及小特征精度;
- 挂渣类型及去除难度;
- 顶边圆角、表面粗糙度和拖曳纹一致性;
- 热变形和平面度;
- 后续焊接、涂装、机加工或成形所需的切边状态;
- 穿孔位置及其对成品轮廓的影响。
| 现象 | 调整前先检查 |
|---|---|
| 底部挂渣较厚且较容易剥离 | 速度、割炬高度、电流与喷嘴组合、单位长度热输入是否符合切割表 |
| 底部形成较硬细条挂渣并伴随明显拖曳 | 速度是否过高、是否充分切穿、电流与喷嘴组合、割炬高度 |
| 正斜度或顶边圆角明显增大 | 割炬高度、喷嘴磨损、电流、速度和割炬垂直度 |
| 轮廓不同方向的斜度变化明显 | 割炬垂直度、切割方向、易损件状态和机床运动 |
| 薄件抬起或弯曲 | 局部热积累、排样、支撑、切割顺序和残余应力释放 |
在表格内横向滚动可查看所有列 →
这张表用于建立排查顺序。最终调整仍需结合设备制造商的故障诊断方法和实测零件结果。
实际设置与放行流程
- 确认图样、材料牌号、实际厚度、涂层以及边缘和公差要求。
- 选择对该材料和厚度具备合适推荐切割及穿孔能力的等离子系统。
- 调用对应割炬、易损件、气体/工艺和电流的制造商切割表。
- 检查易损件、割炬垂直度、工件连接、气体供应和机床运动。
- 按切割表设置穿孔高度与延时、切割高度或目标弧压以及移动速度。
- 切割代表性首件,测量尺寸、斜度、挂渣、割缝补偿和变形。
- 需要修正时,在设备允许范围内一次调整一个变量并重新试切。
- 记录放行后的参数、易损件组合、检验结果和重新验证触发条件。
需要先比较等离子、剪切、激光等工艺时,可参考薄板切割方法指南 。如果激光是现实备选方案,可进一步查看钢板激光切割指南 。