
Plazma kesimi, elektrik iletken bir plazma arkıyla metali eritir ve kerften uzaklaştırır. Kullanılabilir kalınlık ve kenar kalitesi; güç kaynağı, torç, sarf parçaları, gaz, malzeme, amper, hız, torç yüksekliği ve makine hareketinin birlikte oluşturduğu sisteme bağlıdır.
İlk ayar kaynağı, kullanılan torç, sarf parçası, malzeme ve kalınlık için üreticinin güncel kesim tablosudur. Başka bir sistemin ilan edilen azami kalınlığı üretim ayarı olarak kullanılamaz.
Kalınlık: sistem kesim tablosuyla başlayın
Bir standardın kapsamı, makinenin kapasitesi ve çizimde istenen kalite ayrı değerlendirilmelidir. ISO 9013:2017, yayımlanan kapsamı içinde plazma kesimi için 0,5–150 mm aralığını belirtir. Bu aralık standardın uygulanabilirliğini tanımlar; her plazma sisteminin tüm aralığı aynı kalitede kesebileceği anlamına gelmez.
Ekipman kılavuzu önerilen ayarları ve varsa azami veya ayırma kesimi kapasitesini verir. Çizimde belirli bir kalite sınıfı isteniyorsa kabul standardı ya da proje kriteri ayrıca belirtilmelidir.
Kesim kalitesini belirleyen değişkenler
Sarf parçalarının durumu, torç dikliği, torç-parça mesafesi, akım ve gaz seçimi, ilerleme hızı ve levha yüzeyi birlikte etki eder. Aşınmış nozul arkı bozabilir; dik olmayan torç, proses ayarı sorunu gibi görünen açısal hata oluşturabilir.
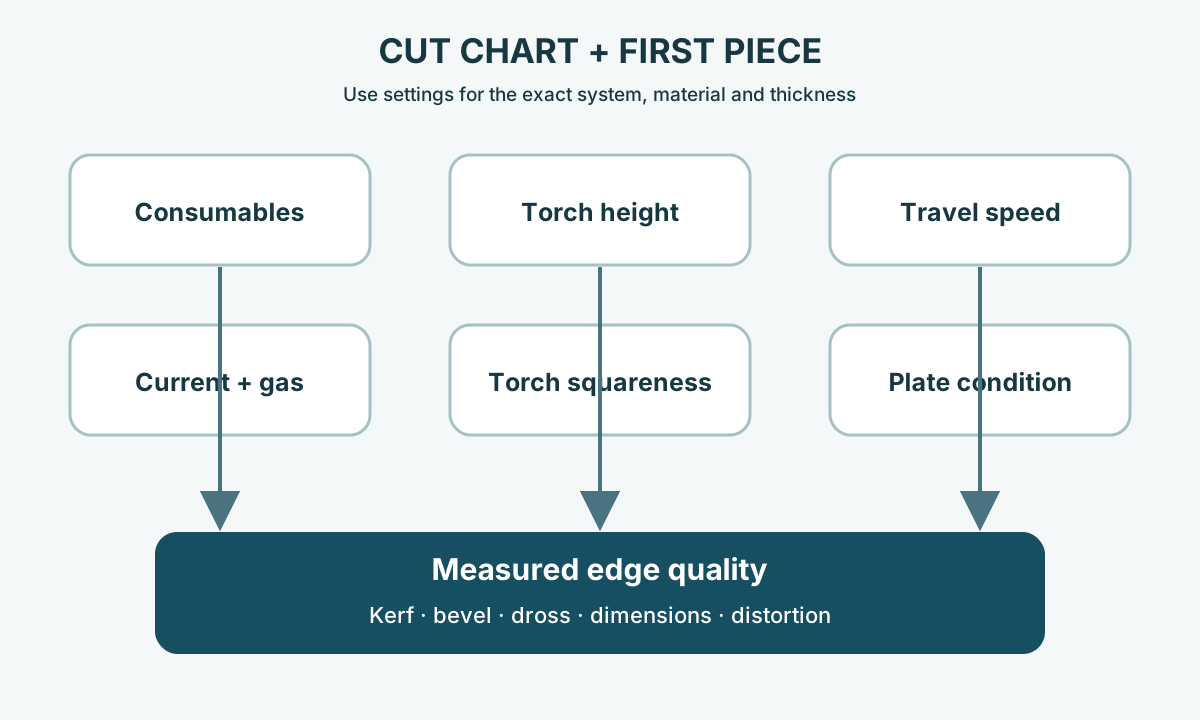
Malzeme ve gerçek kalınlık, akım, nozul, gaz, yükseklik ve hız doğrulanmadan ayar değişikliğine geçmeyin. Birden fazla değişkeni aynı anda değiştirmek teşhisi zorlaştırır.
Hız ve cüruf
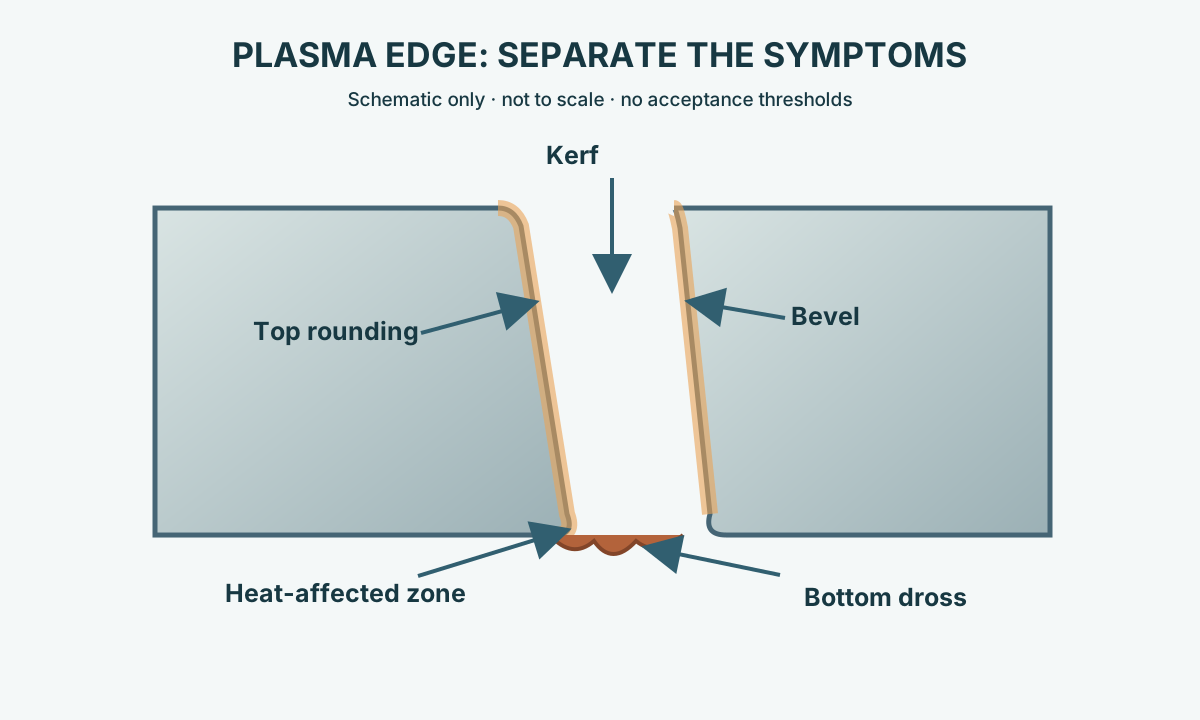
Cüruf, kesimin alt kenarında yeniden katılaşan metaldir. Hypertherm düşük ve yüksek hız cürufunu ayrı ele alır; iki hız hatası farklı birikimler oluşturur.
Düşük hızda birim uzunluğa giren enerji artabilir ve nispeten kolay sökülen birikim oluşabilir. Aşırı hızda ark geride kalır ve sert, dar bir cüruf şeridi görülebilir. Torç yüksekliği, amper, gaz, sarf aşınması ve levha yüzeyi de sonucu etkiler. Kesim tablosundaki temel değerlere dönün ve onaylı değişkenleri tek tek düzeltin.
Kesim açısı, kerf ve torç yüksekliği
Plazma jetinin geometrisi nedeniyle kenarda belirli bir açı oluşabilir. Aşırı açı için torç yüksekliği, hız, akım, nozul durumu ve torç dikliği kontrol edilir.
Mekanize kesimde yükseklik kontrolü; delme yüksekliği, kesim yüksekliği veya ark gerilimi hedefiyle torcu öngörülen mesafede tutar. Değerler kullanılan sistem ve sarf parçalarına özgüdür. Kerf genişliği de proses, akım, hız ve malzemeyle değişir; CNC kerf telafisi ölçülen ilk parçayla doğrulanmalıdır.
Yükseklik hatası üst kenar yuvarlanmasını, kerf biçimini, kesim açısını ve sarf parçalarının ömrünü etkileyebilir. Genel gerilim veya mesafe değerleri yerine kullanılan sistem ve sarf parçaları için kesim tablosunda verilen değerleri kullanın. Sarf parçaları da kerf genişliğini etkiler.
Isı girdisi, ITAB ve distorsiyon
Plazma termal bir işlemdir ve kesim kenarında ısı tesiri altındaki bölge oluşturur. Genişlik ve metalürjik etki; malzeme, kalınlık, güç, gaz, hız, kesim sırası ve sisteme göre değişir. Tüm işler için geçerli tek bir ITAB genişliği yoktur.
Yakın konturların art arda kesilmesi ve sık yerleşim yerel ısı birikimini artırabilir. İnce saclar ile uzun dar parçalar artık gerilmeler boşalırken şekil değiştirebilir. Doğrulanmış kesim tablosu, kararlı destek ve gereksiz ısı yoğunlaşmasını azaltan sıra kullanın. Kenar sertliği, kaynaklanabilirlik, yorulma veya sonraki şekillendirme kritikse gerçek malzemeyle proses doğrulaması yapın.
Daha düşük ilerleme hızı da yerel ısı birikimini artırabilir. Sonraki işlemler için gereken kenar hazırlığını tanımlayın. Parça, iş için belirtilen muayene koşuluna kadar soğuduktan sonra düzlemselliği, eğilmeyi, yerel kalkmayı ve boyutsal değişimi kontrol edin.
Yüzey durumu, kaplamalar ve operatör güvenliği
Plazma kesimi iletken iş parçası ve kararlı elektrik dönüş yolu ister. Karbon çeliği, paslanmaz çelik ve alüminyum uygun sistem, gaz ve sarf parçalarıyla kesilebilir; proses penceresi malzemeye göre değişir.
Kalın tufal, boya, galvaniz kaplama, yağ ve diğer kirleticiler ark davranışını, kenar görünümünü ve duman bileşimini etkileyebilir. Üretimden önce malzeme ve kaplama sistemini tanımlayın.
Termal kesim metal dumanı, gaz, UV radyasyonu, sıcak parçacık, gürültü ve elektrik riski oluşturabilir. Havalandırma ve maruziyet kontrolleri iş parçası ve çalışma alanına göre seçilmelidir. Burada anılan OSHA rehberi ABD içindir; diğer bölgelerde yerel kurallar ve makine kılavuzu uygulanır.
Temsili ilk parçayı inceleyin
Programı serbest bırakmadan önce üretim malzemesi, gerçek kalınlık, üretim sarfları ve planlanan hareket ayarlarıyla bir ilk parça kesin. Boyutları, delikleri, kesim açısını, kerf telafisini, cürufu, üst kenar yuvarlanmasını, yüzey izlerini, distorsiyonu ve sonraki kaynak, boya, işleme veya şekillendirme için kenar durumunu kontrol edin.
Delik çaplarını ve geometrik detayların konumlarını, kullanılacak taraftaki kenar kalitesini, köşe ve küçük detay hassasiyetini, cürufun sökülme kolaylığını ve sürüklenme çizgilerinin tutarlılığını da inceleyin. Düzlemselliği, delme bölgesini ve bitmiş kontura yakın olası hasarları kontrol edin.
| Belirti | Ayar öncesi kontroller |
|---|---|
| Kalın ve kolay sökülen alt cüruf | Kesim tablosuna göre hız, yükseklik, akım/nozul ve ısı girdisi |
| Sert, sürüklenme izli alt cüruf | Aşırı hız, tam nüfuziyet, akım/nozul ve yükseklik |
| Aşırı pozitif açı veya üst kenar yuvarlanması | Yükseklik, nozul aşınması, amper, hız ve torç dikliği |
| Kontur boyunca açı değişimi | Torç dikliği, kesim yönü, sarf durumu ve makine hareketi |
| İnce parça kalkıyor veya eğiliyor | Isı birikimi, yerleşim, destek, kesim sırası ve artık gerilme |
Tüm sütunlar için tabloyu kaydırın →
Pratik ayar ve serbest bırakma sırası
- Çizimi, kaliteyi, kalınlığı, kaplamayı ve kenar/tolerans gereklerini doğrulayın.
- Malzeme ve kalınlık için uygun önerilen kesim ve delme kapasitesine sahip sistemi seçin.
- Doğru torç, sarf, gaz/proses ve amper için kesim tablosunu yükleyin.
- Sarfları, torç dikliğini, iş bağlantısını, gaz beslemesini ve hareketi kontrol edin.
- Öngörülen delme yüksekliği ve gecikmesini, kesim yüksekliği veya ark gerilimini ve hızı uygulayın.
- İlk parçayı kesin; boyut, açı, cüruf, kerf telafisi ve distorsiyonu ölçün.
- Gerekirse onaylı bir değişkeni tek tek düzeltip tekrar deneyin.
- Serbest bırakılan ayarı, sarfları, sonuçları ve yeniden doğrulama koşullarını kaydedin.
Proses seçimi için Sac metal nasıl kesilir rehberini, lazer alternatifi için Çelik sac lazer kesim rehberini kullanın.