
El corte por plasma funde y expulsa metal mediante un arco de plasma eléctricamente conductor. El espesor útil y la calidad del borde dependen del sistema completo: fuente, antorcha, consumibles, gas, material, amperaje, velocidad, altura de antorcha y movimiento de la máquina.
La referencia inicial debe ser la tabla de corte vigente del fabricante para la antorcha, los consumibles, el material y el espesor concretos. La capacidad máxima anunciada por otro equipo no sirve como ajuste de producción.
Espesor: partir de la tabla de corte del sistema
Conviene separar tres conceptos: alcance dimensional de una norma, capacidad nominal de una máquina y calidad exigida en el plano. ISO 9013:2017 incluye cortes por plasma de 0,5 a 150 mm dentro de su alcance publicado. Ese intervalo describe la aplicabilidad de la norma y no garantiza que cualquier sistema cubra todo el rango con la misma calidad.
El manual del equipo indica los parámetros recomendados y, cuando corresponde, la capacidad máxima o de separación. Si el plano exige una clase concreta de calidad, debe indicarse también el criterio de aceptación o la norma aplicable.
Variables que gobiernan la calidad
El estado de los consumibles, la perpendicularidad de la antorcha, la distancia a la pieza, la selección de corriente y gas, la velocidad y la condición de la chapa actúan de forma conjunta. Una boquilla desgastada puede desplazar o deformar el arco; una antorcha fuera de escuadra puede producir un error angular que se confunda con un problema de parámetros.
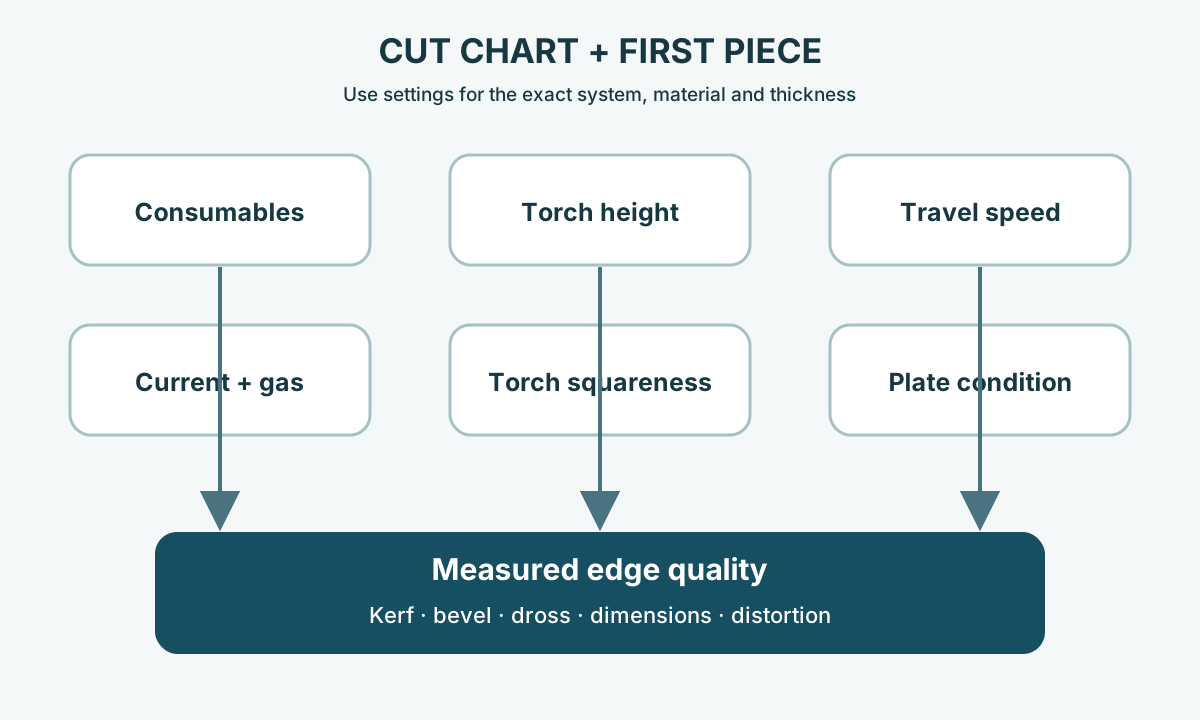
Antes de ajustar, confirme material y espesor reales, corriente, boquilla, gas, altura y velocidad. Cambiar varias variables a la vez dificulta saber qué corrección resolvió el defecto.
Velocidad y escoria adherida
La escoria es metal resolidificado que queda adherido en la parte inferior del corte. Hypertherm distingue depósitos asociados a velocidad baja y alta porque los dos extremos producen patrones diferentes.
A velocidad insuficiente puede entrar demasiada energía por unidad de longitud y aparecer un depósito relativamente fácil de desprender. A velocidad excesiva el arco queda retrasado y puede formarse una rebaba dura y estrecha. Altura, amperaje, gas, desgaste de consumibles y superficie de la placa también influyen. Restablezca primero los valores de la tabla y modifique una variable autorizada cada vez.
Bisel, ancho de ranura y altura de antorcha
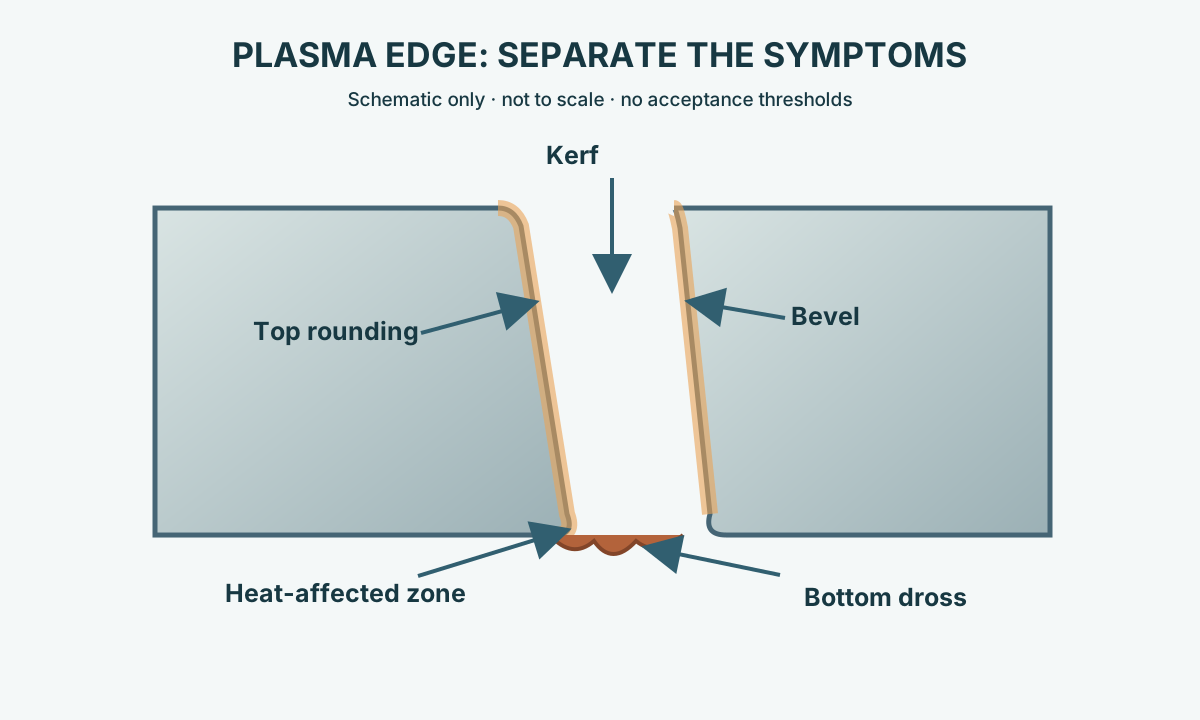
El chorro de plasma tiene una geometría definida, por lo que el borde suele presentar cierta angularidad. Un bisel excesivo exige revisar altura, velocidad, corriente, boquilla y perpendicularidad de la antorcha.
En corte mecanizado, el control de altura mantiene la antorcha cerca de la distancia prescrita mediante altura de perforación, altura de corte o tensión de arco. Los valores dependen del sistema y de los consumibles. El ancho de ranura también cambia con proceso, corriente, velocidad y material; la compensación CNC se valida midiendo una primera pieza.
Un error de altura puede cambiar el redondeo superior, la forma de la ranura, el bisel y la vida de los consumibles. Use los valores de la tabla del sistema y de los consumibles concretos, sin sustituirlos por una tensión o separación genéricas. Los consumibles también influyen en el ancho de ranura.
Calor, zona afectada térmicamente y distorsión
El plasma es un proceso térmico y crea una zona afectada por el calor junto al borde. Su extensión y efecto metalúrgico dependen de material, espesor, potencia, gas, velocidad, secuencia y sistema. No existe una anchura universal válida para todos los trabajos.
Cortes vecinos realizados de forma consecutiva y un anidado muy denso pueden acumular calor. Las chapas finas y piezas largas pueden deformarse al liberarse tensiones residuales. Use la tabla cualificada, apoyo estable y una secuencia que limite concentraciones innecesarias. Cuando la dureza del borde, la soldabilidad, la fatiga o un conformado posterior sean críticos, valide la condición con material representativo.
Una velocidad de avance menor también puede aumentar la acumulación local de calor. Defina cualquier preparación del borde que exijan las operaciones posteriores. Una vez que la pieza se haya enfriado hasta la condición de inspección especificada para el trabajo, compruebe planitud, arqueo, levantamientos locales y cambios dimensionales.
Estado superficial, recubrimientos y protección del operador
El proceso necesita una pieza conductora y un retorno eléctrico estable. Acero al carbono, inoxidable y aluminio pueden cortarse con equipos, gases y consumibles adecuados, aunque cada material requiere su propia ventana de proceso.
Cascarilla gruesa, pintura, galvanizado, aceite y otros contaminantes pueden alterar el arco, el acabado y la composición de los humos. Identifique el material y el recubrimiento antes de producir.
El corte térmico puede generar humos metálicos, gases, radiación ultravioleta, partículas calientes, ruido y riesgos eléctricos. La ventilación y los controles de exposición deben corresponder al material y al lugar de trabajo. La guía OSHA citada es específica de Estados Unidos; en otros mercados se aplican las normas locales y el manual de la máquina.
Inspeccionar una primera pieza representativa
Antes de liberar el programa, corte una pieza con material, espesor, consumibles y parámetros de movimiento de producción. Compruebe dimensiones, agujeros, bisel, compensación de ranura, escoria, redondeo superior, textura, deformación, planitud y condición del borde para soldadura, pintura, mecanizado o conformado posteriores.
Compruebe también el diámetro y la posición de los agujeros y demás detalles, la calidad del lado que se conservará, la precisión de esquinas y elementos pequeños, la facilidad de retirar la escoria y la uniformidad de las líneas de arrastre. Inspeccione la zona de perforación y cualquier daño próximo al contorno acabado.
| Síntoma | Comprobaciones antes de ajustar |
|---|---|
| Escoria inferior gruesa y fácil de retirar | Velocidad, altura, combinación corriente/boquilla y aporte térmico frente a la tabla |
| Cordón duro con líneas de arrastre | Velocidad excesiva, penetración, corriente/boquilla y altura |
| Bisel positivo o redondeo superior excesivos | Altura, desgaste de boquilla, amperaje, velocidad y perpendicularidad |
| El bisel cambia alrededor del contorno | Escuadra de antorcha, dirección, consumibles y movimiento |
| La pieza fina se levanta o arquea | Acumulación de calor, anidado, apoyo, secuencia y tensiones residuales |
Deslice la tabla para ver todas las columnas →
La tabla establece un orden de diagnóstico. El procedimiento del fabricante y la pieza medida determinan el siguiente ajuste aprobado.
Secuencia práctica de preparación y liberación
- Confirme plano, grado, espesor, recubrimiento y requisitos de borde y tolerancia.
- Seleccione un sistema con capacidad recomendada de corte y perforación para el material.
- Cargue la tabla correspondiente a antorcha, consumibles, gas/proceso y amperaje.
- Verifique consumibles, perpendicularidad, conexión de trabajo, suministro de gas y movimiento.
- Aplique altura y retardo de perforación, altura de corte o tensión objetivo y velocidad indicadas.
- Corte una primera pieza y mida dimensiones, bisel, escoria, compensación y distorsión.
- Corrija una variable autorizada cada vez y repita la prueba.
- Registre la configuración liberada, los consumibles, los resultados y los criterios de recalificación.
Para decidir entre plasma y otros procesos, consulte Cómo cortar chapa metálica . Para comparar con láser, use Corte láser de chapa de acero .