
El método adecuado depende del material, espesor, geometría, calidad del borde, sensibilidad al calor, volumen y equipo disponible. Una cizalla funciona muy bien para piezas rectas repetitivas; un contorno interior puede requerir roedora, láser, plasma o chorro de agua. Antes de cortar, confirme la calidad del metal, espesor real, recubrimiento, tolerancia y acabado requerido.
Guía rápida
- Tijeras manuales: chapa fina, recortes y curvas cortas. Son portátiles y no aportan calor, aunque su capacidad es limitada.
- Roedora: curvas e interiores en chapa fina. Genera pequeñas virutas o una franja de desperdicio.
- Cizalla eléctrica: cortes largos en chapa fina con buena productividad y sin zona térmicamente afectada.
- Cizalla guillotina: piezas rectas y repetitivas. La holgura y el estado de cuchilla influyen en rebaba y rollover.
- Sierra: útil cuando la geometría se adapta a una hoja guiada y el material puede sujetarse correctamente.
- Láser: perfiles finos y repetibles. La tolerancia y el borde dependen de material, espesor, gas y máquina.
- Plasma: corte rápido de metales conductores. Kerf, bisel, escoria y HAZ dependen de la tabla de corte y la configuración.
- Chorro de agua: perfiles complejos cuando se quiere evitar una HAZ térmica.
- Amoladora: recorte y trabajo basto; requiere más acabado cuando la precisión es importante.
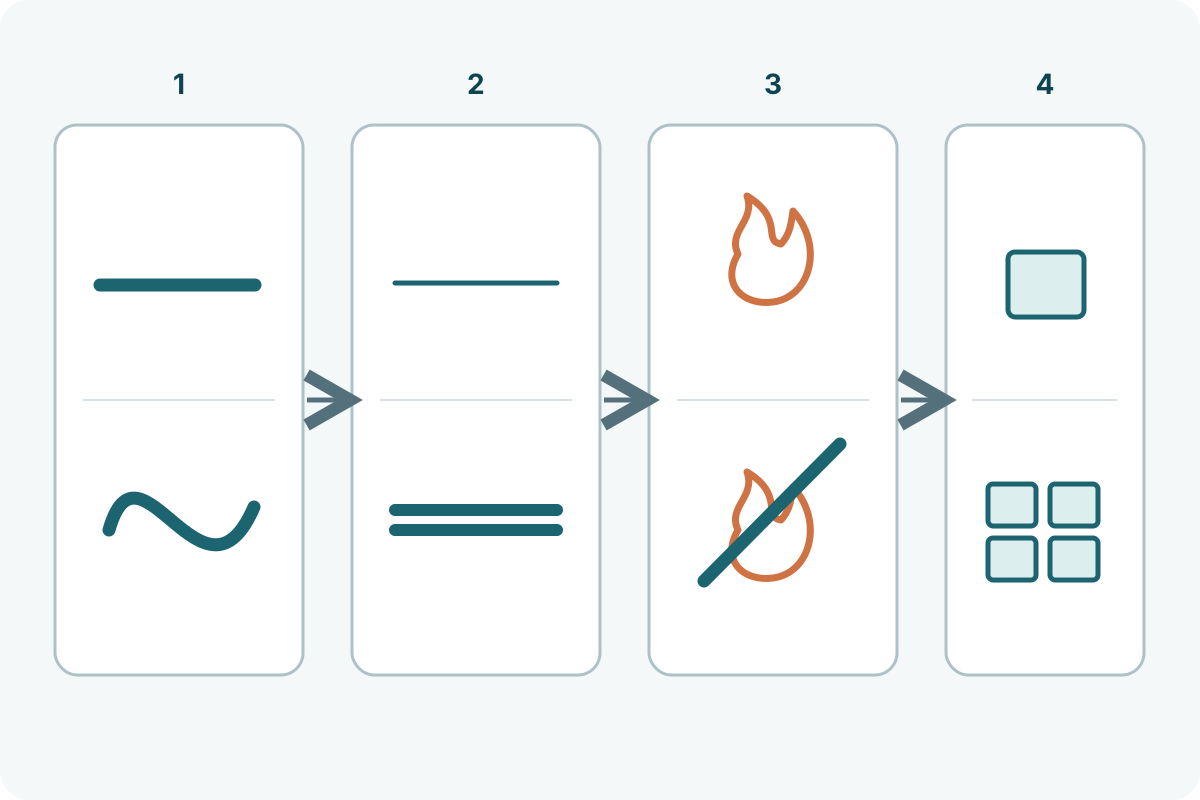
Seleccione primero por material y geometría
El acero al carbono, inoxidable, aluminio y chapa recubierta responden de forma distinta. En superficies visibles, proteja también el acabado frente a arrastre, chispas, partículas calientes y marcas de sujeción.
Para líneas rectas de producción, una cizalla suele ofrecer gran velocidad. Para curvas manuales cortas, tijeras o roedora dan mayor maniobrabilidad. En piezas CNC complejas, compare láser, plasma y agua según espesor, tolerancia, calor permitido, velocidad y coste total.

Calidad del borde
Defina qué necesita el proceso siguiente: rebaba, ancho de corte, HAZ, ángulo del borde y deformación. Un corte económico puede perder ventaja si cada pieza necesita rectificado, enderezado o retoque cosmético.
Seguridad
Mantenga protecciones, sujeción y extracción según el fabricante y las normas del lugar de trabajo. No anule resguardos ni enclavamientos. El corte térmico de metales recubiertos puede generar humos específicos del recubrimiento; identifique el material superficial y aplique la ventilación o extracción correspondiente.
Confirme siempre la capacidad y tabla de corte de la máquina concreta antes de producción.