
薄板切割方式需要结合材料、厚度、轮廓、边缘质量、热影响、批量和现有设备来确定。同样一张低碳钢板,直线批量下料可能适合剪板机;内部开孔和复杂轮廓则更适合电动咬口剪、激光、等离子或水刀。外观用不锈钢薄板还要额外考虑表面划伤、热变色和后续处理。
开始加工前,应先确认材料与牌号、实际厚度、是否带镀层或涂层、切割形状、允许毛刺与热影响范围,以及成品尺寸要求。
快速选择表
| 方法 | 适用场景 | 主要特点 | 主要限制 |
|---|---|---|---|
| 手动铁皮剪 | 薄板、短切口、简单曲线、维修 | 准备简单、便携、无热影响 | 能力有限,长距离切割容易使薄板变形 |
| 电动咬口剪 | 薄板曲线、内部开孔 | 转向灵活、无热影响 | 会产生碎屑或窄废料,能力取决于具体工具 |
| 电动剪 | 较长的薄板切口 | 速度快、便携、热影响小 | 切割形状和额定厚度受工具结构限制 |
| 剪板机 | 直线批量下料 | 效率高、无热影响区 | 以直线为主,刀片状态和间隙会影响毛刺与塌角 |
| 锯切 | 适合导向刀片的板材、型材或叠料 | 机械切割,车间设备选择多 | 刀片、夹紧和进给会明显影响切口 |
| 激光 | 细小轮廓、孔、重复 CNC 零件 | 精度和自动化能力高 | 属于热切割,能力与边缘质量取决于材料、厚度、气体和设备 |
| 等离子 | 导电金属、快速热切割 | 速度快,适用多种导电金属 | 割缝、斜度、挂渣和热影响受工艺参数影响 |
| 水刀 | 需要降低热输入、复杂 CNC 轮廓 | 工件无热影响区 | 设备和磨料成本较高,速度随材料和厚度变化 |
| 角磨机 | 修边、粗切、现场加工 | 灵活、普及度高 | 精度控制较难,火花、热量和毛刺需要处理 |
在表格内横向滚动可查看所有列 →
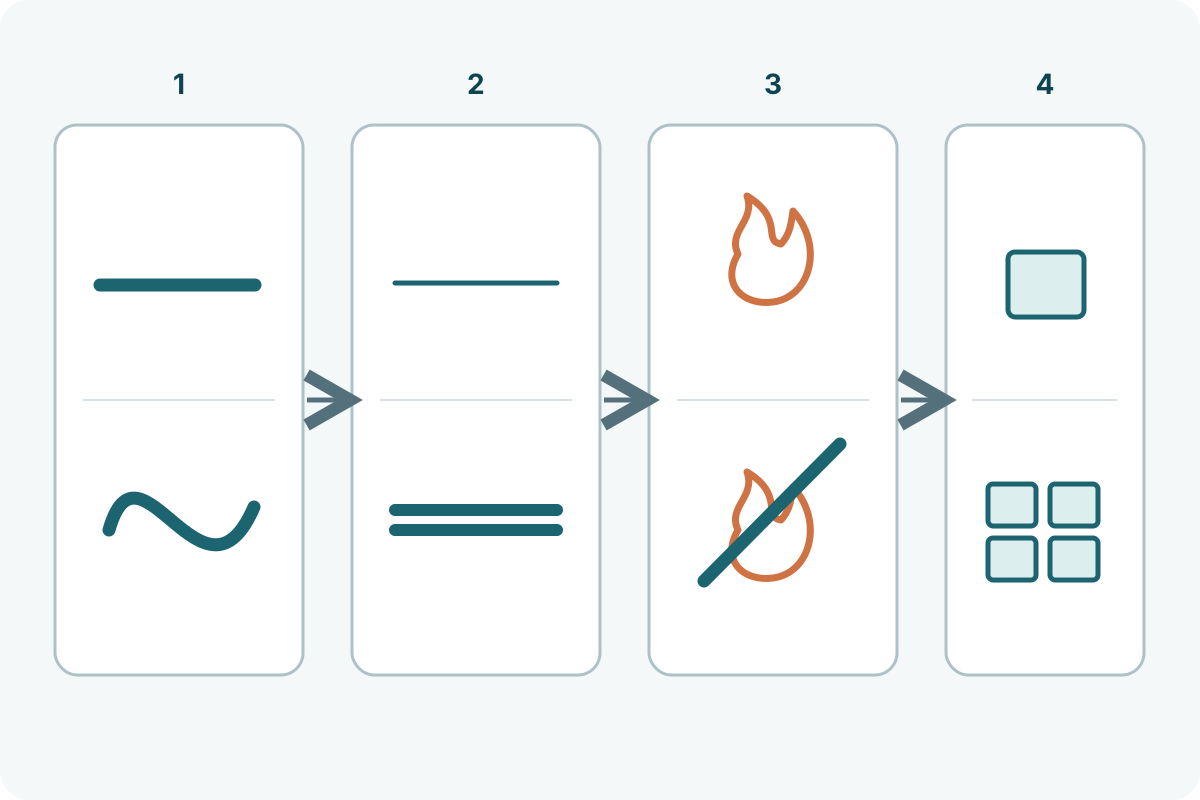
1. 先看材料和表面状态
低碳钢、不锈钢、铝板和带涂层钢板在切割中的表现不同。不锈钢的加工硬化特性、铝的热特性、镀锌层或油漆层都会影响刀具寿命、边缘质量和烟尘控制。
带保护膜或外观面的板材还要关注夹具压痕、拖拽划伤、火花和热颗粒。外观要求较高时,搬运与表面保护应和切割工艺一起规划。
2. 薄板短切和简单曲线可用手动铁皮剪
手动铁皮剪适合小批量修整、短切口和工具额定能力范围内的曲线。直剪、左剪和右剪结构可配合不同方向的轮廓。长距离手工切割容易卷曲废边,也会增加操作者负担,因此更适合强调便携与低准备量的工作。
材料超过工具额定能力时,应更换合适工艺。强行剪切会降低控制性,并可能损坏刀具或造成板材变形。
3. 曲线和内部开孔可评估电动咬口剪
电动咬口剪通过连续冲切去除一条窄材料,转向半径较小,适合薄板曲线和内部开孔。加工会产生碎屑或窄废条,在已装配设备、电气区域和外观件周围使用时需要及时收集。
电动剪适合较长的薄板切口,且不会形成热影响区。不同结构的电动剪切割方式和额定能力差异明显,应按制造商针对具体材料和厚度给出的容量使用。低碳钢厚度额定值不能直接套用于不锈钢。
4. 直线批量下料优先评估剪板机
剪板机可快速完成直线下料,机械剪切不会在边缘形成热影响区。切口质量受刀片锋利度、刀片间隙、压料状态和材料性能影响。间隙或刀片状态不合适时,毛刺、塌角和局部变形会增加。
剪板机特别适合重复直线尺寸。内部轮廓、封闭小孔和自由曲线需要其他工艺完成。
5. 适合导向刀片的零件可以锯切
金属锯可加工板材、型材以及部分叠料,前提是设备、刀片和夹持方式适配。刀齿形式、切削参数要根据材料和厚度选择。薄板支撑不足容易振动或勾刀,因此工件固定和导向十分关键。
应采用设备制造商推荐的刀片、速度和进给范围,保持夹具和防护装置有效。便携锯与砂轮切断设备的风险类型存在差异,不能用同一套参数和防护方式简单替代。
6. 细小轮廓和重复 CNC 零件可选激光
激光适合精细轮廓、孔和高重复性的数控加工。实际精度、割缝和边缘状态由材料、厚度、焦点、辅助气体、功率、速度及设备状态共同决定。
激光属于热切割,边缘会存在一定热影响区域。零件后续需要焊接、折弯、涂装或承受疲劳载荷时,应按最终技术要求评估切边状态,并采用具体设备与材料的工艺数据。
7. 导电金属需要较高切割速度时可评估等离子
等离子利用高能电弧和气流切割导电材料,常用于碳钢、不锈钢和铝。切割能力与安培数、割炬、易损件、材料、厚度、气体、移动速度和设备状态有关。工艺参数应以设备制造商的切割表为准。
薄板精密加工中,普通等离子通常会产生更宽的割缝,并可能出现边缘斜度、挂渣和更明显的热影响。高精细系统配合正确参数可以显著改善结果,因此比较时应明确具体设备等级和工艺条件。
8. 对热输入敏感时可选择水刀
磨料水刀通过高速水流与磨料进行机械去除,工件不会形成热影响区。它适合对热敏感的合金、复合材料和希望保留切边原始冶金状态的零件。
水刀可以加工复杂轮廓,切割速度和边缘锥度会受材料、厚度、喷嘴状态、磨料流量和质量等级影响。是否值得采用水刀,应同时比较循环时间、磨料成本以及避免热影响带来的价值。
9. 角磨机更适合修边和粗加工
使用与设备和材料匹配的切割片时,角磨机适合现场修边、局部清理和粗切。长直边和重复尺寸较难稳定控制,火花、热颗粒、噪声和毛刺也需要相应措施。
尺寸精度较严或长边需要良好外观时,带导向的机械设备或 CNC 工艺通常可以减少返工。

切边质量要看毛刺、割缝、热影响和变形
“切得干净”包含多个指标:
- 毛刺:可能影响装配、涂装和安全搬运,必要时需要去毛刺。
- 割缝:切割过程去除的材料宽度,会影响排版和尺寸补偿。
- 热影响区:激光、等离子等热切割需要关注,具体影响取决于材料与使用要求。
- 边缘斜度或锥度:可能影响装配和焊接间隙。
- 变形:机械力、残余应力和热输入都可能引起变形。
评估成本时还应计入去毛刺、校平、折弯、焊接和表面处理。切割速度快但后续返工多的路线,最终零件成本可能更高。
安全与带涂层板材
薄板切割会产生锋利边缘,也可能伴随碎屑、火花、热颗粒、噪声、烟尘和运动部件风险。应保持设备防护、夹持、排风和 PPE 符合制造商要求及适用的工作场所规则,双手远离危险运动区域,任何情况下都不应拆除或绕过防护装置和联锁。
热切割需要合适的通风或烟尘捕集。镀层和油漆受热后可能产生与涂层成分相关的烟尘,应先识别表面材料,并执行涂层供应商、设备制造商和工作场所的暴露控制要求。搬运锋利板材时可以采用合适的手部防护;靠近旋转设备时还应按设备说明避免卷入风险。
实际怎么选
少量薄板维修切割可以从手动剪、电动咬口剪或电动剪中选择。直线重复下料适合剪板机。复杂 CNC 零件可根据厚度、边缘要求、热敏感性和成本在激光、等离子与水刀之间比较。现场粗修整对精度要求较低时,角磨机具有便利性。
最终应从图纸和生产要求出发,逐项确认材料、厚度、轮廓、公差、边缘状态、允许热输入、数量和后续工序,再核对具体设备的最新切割表或额定能力。