
薄板、厚板与钢卷
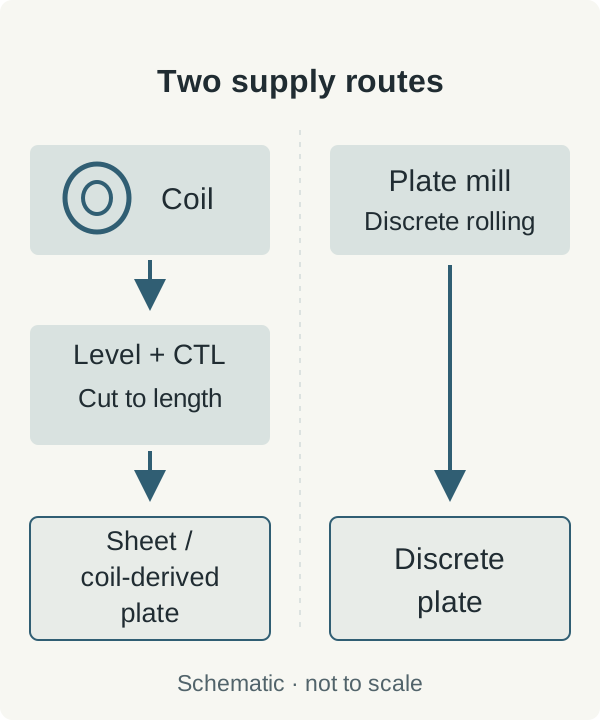
薄板和厚板以平直钢板交货,钢卷则是卷取后的供货形态。不存在适用于所有标准体系的全球统一薄板/厚板厚度分界。 订货应写明实际厚度、产品标准和生产路线。卷材经过开卷、矫平、定尺剪切,可成为薄板或由卷材开平的厚板;中厚板轧机则采用独立的轧制路线生产单张板。
形态、材质和表面状态是不同维度:热轧或冷轧产品可以成卷或定尺交货;镀锌和彩涂说明表面防护系统;不锈钢板说明合金家族及板材形态。“厚板”或某种镀层本身都不能确定钢号、强度或结构适用性。
开平板与轧机单张板
| 路线 | 加工过程 | 验收关注点 |
|---|---|---|
| 卷材开平薄板 | 开卷 → 矫平 → 定尺剪切。 | 长度、平直度、直角度、边部及母卷追溯。 |
| 卷材开平厚板 | 较厚钢带按适用产品标准开平定尺。 | 标准是否接受该生产路线和交货状态;厚度达到某数值不代表自动符合厚板标准。 |
| 中厚板轧机单张板 | 独立轧板,并按要求精整或热处理。 | 钢号、交货状态、厚度相关性能、表面和检验要求。 |
在表格内横向滚动可查看所有列 →
矫平控制交货时的板形;后续切割和机加工仍可能释放残余应力。因此,来料平直度与零件加工后的平面度要分别约定。
厚度、BMT 与平直度
BMT 是基板厚度,不含镀层。总涂镀厚度 TCT 包含约定的表面层;彩涂产品尤其要说明报价的总厚度是否包含漆膜。直接在成品表面测得的千分尺读数不能单独证明 BMT。Gauge 号 只是按材料类别查得的名义厚度,不是验收公差。
ASTM A924/A924M-26 的公开范围 1.8 对连续热浸镀层钢板采用“基钢加镀层”的厚度口径。图纸另有 BMT 要求时,应同时明确其与标准厚度、公差和测量方法的关系,不能默认标准名义厚度就是基板厚度。
厚度规格背后的设计取舍,见如何选择合适的钢板厚度 ;随后还需明确厚度口径和公差。
关于公称值、实测值和最小值的区别,参阅钢板厚度与公差 。
从零件图转换成材料规格
| 图纸需求 | 材料规格字段 | 验收问题 |
|---|---|---|
| 成形壁厚 1.0 mm | 钢号、厚度口径及公差 | 按哪份文件、在哪个位置测量? |
| 毛坯装入工装 | 宽度、长度、直角度 | 允许偏差与测量方法是什么? |
| 平整支承面 | 平直度及交货状态 | 检验自由放置的来料,还是切割/机加工后的零件? |
| 边部可安全送料并成形 | 轧制边、切边或加工边,毛刺限值 | 毛刺朝向哪一面,边伤是否允许? |
| 外露涂漆面 | 表面质量、必要时的粗糙度、镀层和油品 | 清洗能否去油,哪些印痕不能接受? |
| 承载厚板 | 钢号、截面、轧制/热处理状态及检验 | 质保书与试验是否对应设计要求的交货状态? |
在表格内横向滚动可查看所有列 →
产品标准规定材料和产品要求,尺寸标准规定相应尺寸与板形公差。例如冷轧板的 EN 10130 与 EN 10131 分别承担这两类作用;厚板和涂镀板不能照搬同一套文件。ASTM A1008/A1008M-26 适用于冷轧薄板,A568/A568M-25a规定适用未镀层薄板的一般要求。两项 ASTM 入口于 2026-09-18 核验为现行;公开 scope 只能确认范围,完整验收仍应查合同指定版本及其引用文件。
将图纸要求、供货形态和验收条件组合成订单,参见钢板与钢卷技术规格指南 。
两个规格写法示例
冷轧薄板示例: DC01,EN 10130;定尺冷轧板 1.0 × 1,000 × 2,000 mm;退火、平整、涂油、切边;按 EN 10131 注明所选尺寸/板形公差级别及表面质量,钢板捆号可追溯至母卷检验记录。SSAB DC01 资料可核对钢号、产品标准和 EN 10131 的对应关系,供货范围则只适用于该生产商。
轧机单张厚板示例: S355J2+N,EN 10025-2;12 × 1,500 × 3,000 mm;按 +N 要求采用正火或正火轧制交货;注明 EN 10029 尺寸和板形公差选项、边部加工及 EN 10163-2 表面等级,记录炉号/板号和约定的检验证书。SSAB S355J2+N 厚板资料支持这一钢号和状态的产品背景,其额外保证不适用于所有同牌号产品。
以上是规格写法示例,不代表现货或设计批准。图纸和合同仍须确定最终公差级别、试验与标准版本。不能仅因尺寸相同,就以开平板替代指定的轧机单张板。
从零件尺寸估算用料
先计入修边、切缝和机加工余量,再估算采购量。980 × 1,980 mm 的成品板可由较大毛坯加工而成,来料重量应按采购尺寸计算。钢板重量计算器 按厚度 × 宽度 × 长度 × 密度估算,孔洞、镀层和包装另计。