
截面形状与材质应分别说明
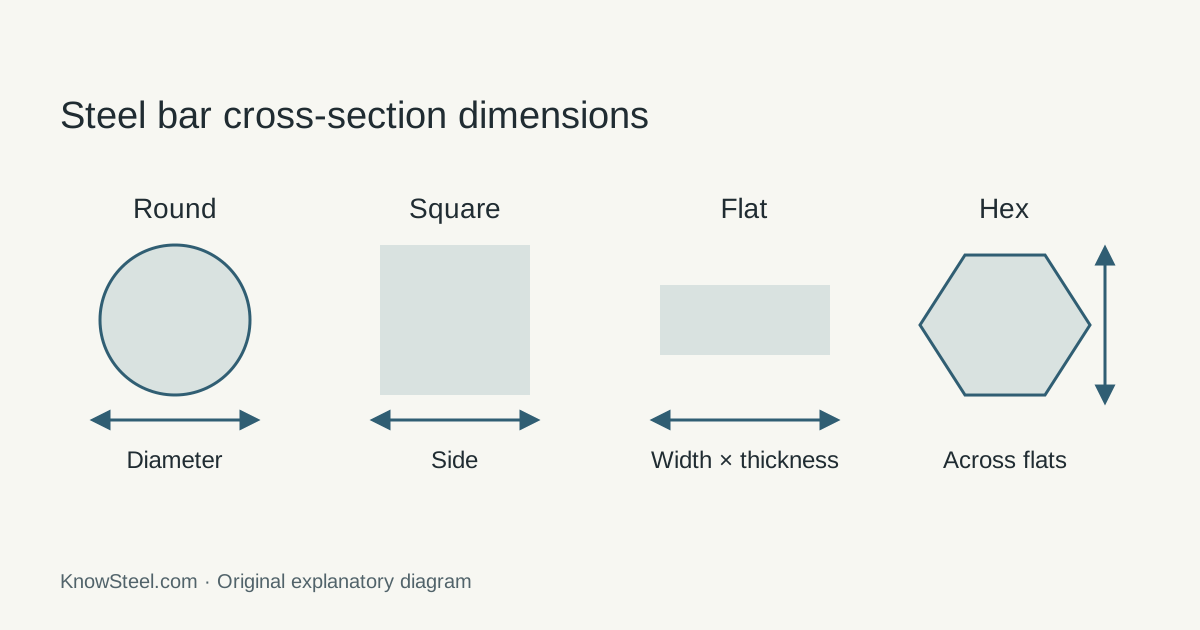
棒材是实心长材,可采用圆形、方形、扁形、六角形或其他规定截面。圆钢按直径标注,方钢按边长,扁钢按宽度和厚度,六角钢通常按对边距离标注。形状确定坯料几何尺寸,牌号和交货状态决定其切削、锻造或直接使用的材料要求。
棒材、盘条、钢筋与型钢的区别
棒材按实心截面及交货状态描述;盘条通常是供进一步拉拔的热轧卷状原料,车间口语中的“rod”不能代替完整规格。钢筋按混凝土配筋用途规定钢号、几何和粘结等要求;梁、槽钢、角钢等结构型钢有各自的截面与产品规则。材质家族或外形相近,不代表可以互相替换。盘条到成品钢丝的过程见钢丝指南 。
热加工、冷拉、剥皮与磨光
| 状态 | 形成方式 | 订货关注点 |
|---|---|---|
| 热加工 | 通过热加工形成截面 | 氧化皮、直线度、尺寸公差及去除余量。 |
| 冷拉 | 棒材通过模具拉拔 | 尺寸、直线度及冷加工后的性能。 |
| 剥皮或车削 | 切削去除表层 | 去除层深度、剩余截面及表面验收。 |
| 磨光 | 磨削形成最终表面 | 直径公差、粗糙度及检验长度。 |
在表格内横向滚动可查看所有列 →
Ovako 精整棒材资料区分了冷拉、剥皮和磨光产品。“光亮”说明精整后的表面状态,并不表示材质是不锈钢。
加工余量怎样计算?
假设轴的成品直径为 48 mm,拟用 50 mm 棒料,则名义单边余量为:
(50 − 48) / 2 = 1 mm。
这只是几何计算,不是推荐余量。是否够用还要检查来料最小直径、不圆度、直线度,以及必须去除的表层深度。
若粗加工后还有热处理,应预留后续精加工余量,并在最终状态验收。扁钢若有一面不再加工,该面也必须有明确的来料表面要求。
产品标准与热处理状态
ASTM A29/A29M-23 规定热加工碳钢/合金钢棒材的一般要求,A108-24 适用于冷精整棒材。两者于 2026-09-18 核验为现行,仍应按合同版本和完整条款验收;A29 不能当成冷精整棒的尺寸公差表。具体牌号和热处理状态必须另行明确。
轴及机械零件可结合合金钢 页检查截面和淬透性;模具及刀具可从工具钢 页所列失效方式入手。不能用一个材料大类名称代替完整棒材规格。
棒材采购需要提供什么
询价或订货应写明截面尺寸、长度、牌号、状态、标准版本、公差、直线度、表面检验及文件要求。若机加工和热处理顺序影响坯料选择,也应同时说明。切成短坯后仍应保留炉号追溯关系。