
Kesit biçimi malzeme kalitesi değildir
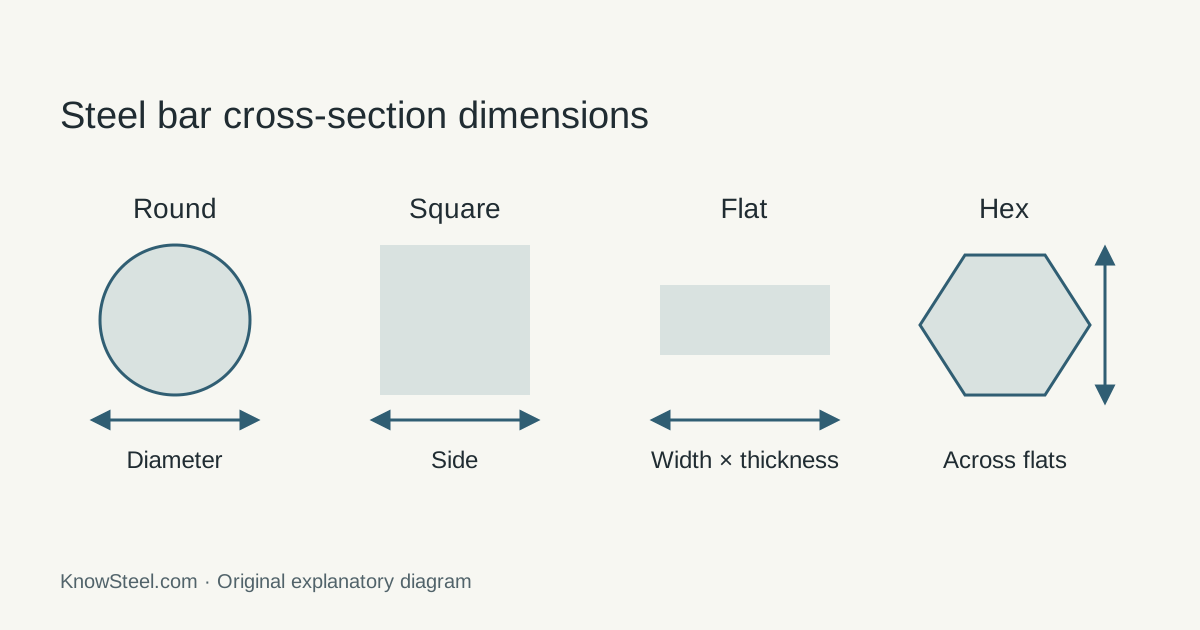
Çelik çubuk; yuvarlak, kare, lama, altı köşe veya başka belirli kesitte sunulan dolu uzun üründür. Biçim başlangıç geometrisini, kalite ve teslim durumu ise talaşlı imalat, dövme veya doğrudan kullanım koşullarını belirler. Yuvarlakta çap, karede kenar, lamada en ve kalınlık, altı köşede karşılıklı düz yüzler arası mesafe kullanılır.
Sıcak işlenmiş, çekilmiş, soyulmuş veya taşlanmış
| Durum | İşlem | Siparişte odak |
|---|---|---|
| Sıcak işlenmiş | Kesit sıcak işlemle oluşturulur | Tufal, doğrusallık, ölçü toleransı ve kaldırılacak pay. |
| Soğuk çekilmiş | Çubuk kalıptan çekilir | Ölçüler, doğrusallık ve soğuk işlem sonrası özellikler. |
| Soyulmuş / tornalanmış | Yüzey tabakası talaşlı işlemle kaldırılır | Kaldırılan tabaka, kalan kesit ve yüzey kabulü. |
| Taşlanmış | Son yüzey taşlamayla elde edilir | Çap toleransı, pürüzlülük ve muayene uzunluğu. |
Tüm sütunlar için tabloyu kaydırın →
Ovako işlenmiş çubuk referansı çekilmiş, soyulmuş ve taşlanmış parlak ürünleri ayırır. Parlak ifadesi yüzey bitirmeyi anlatır; paslanmaz bileşim anlamına gelmez.
Çelik çubuk ağırlık hesaplayıcı →
Çubuk, filmaşin, donatı ve yapı profili
Çubuk kesit/durumla tanımlı dolu üründür. Filmaşin genellikle çekme için sıcak haddelenmiş sarılı girdidir; gündelik «rod» sözcüğü şartnameyi tamamlamaz. Donatı çeliğinde kalite, geometri ve aderans gerekleri; kiriş, kanal ve köşebentte yapı profili gerekleri vardır. Benzer görünüş veya aile değiştirme izni değildir; tel üretim yoluna bakın.
Çap farkından radyal paya
Son mil çapı 48 mm, seçilen taslak 50 mm ise nominal radyal pay (50 − 48) / 2 = 1 mm olur. Bu geometrik hesaptır, önerilen işleme payı değildir. Girişteki en küçük çap, ovallik, doğrusallık ve uzaklaştırılması gereken yüzey derinliği yeterliliği belirler.
Kaba işlemeden sonra ısıl işlem varsa son bitirme payını da ayırın ve son durumda ölçün. Lamanın bir yüzü işlenmeyecekse o yüz için teslim durumunda kabul koşulu gerekir.
Kalite, durum ve ürün standardı
ASTM A29/A29M sıcak işlenmiş karbon/alaşımlı çubukların genel koşullarını, A108 soğuk bitirilmiş çubukları kapsar. Kapsamlar ASTM kataloğunda yer alır. Seçilen kalite ve teslim ısıl işlem durumu malzeme tanımını tamamlar.
Mil ve makine parçaları için kesit ve sertleşebilirliği alaşımlı çelik sayfasından inceleyin. Kalıp ve kesici takımlarda takım çeliği seçimi kullanım hasarıyla başlar. Genel aile adı, gerçek çubuk şartnamesinin yerini tutmaz.
Çubuk talebinde gönderilecek bilgiler
Talepte kesit ölçüleri ve boy, kesin kalite, teslim durumu, standart baskısı, tolerans ve doğrusallık, yüzey muayenesi ve belgeler bulunmalıdır. Stok ihtiyacını etkiliyorsa talaşlı imalat ve ısıl işlem sırasını belirtin. Kesilen taslaklarda döküm kimliğini koruyun.
Güncel ürün kaynakları
A29/A29M-23 sıcak işlenmiş çubuk genel koşullarını, A108-24 soğuk bitirilmiş çubukları kapsar; ikisi 18 Eylül 2026’da aktif doğrulandı. Sözleşme baskısı ve tam koşulları okuyun; A29 soğuk bitirme için boyut tablosu değildir. Kalite ve ısıl durum ayrı alanlardır.