
镀锌钢卷的基板与锌层
镀锌钢卷是在钢带表面镀锌后卷取成卷的产品,常见生产方式为连续热浸镀锌。钢基板决定产品需要满足的力学性能,锌层提供表面防护。因此,订货时必须分别注明基板牌号和镀层要求。
本页侧重成品规格;清洗、镀覆和后处理工序见镀锌工艺 。
厚度和镀锌量如何区分
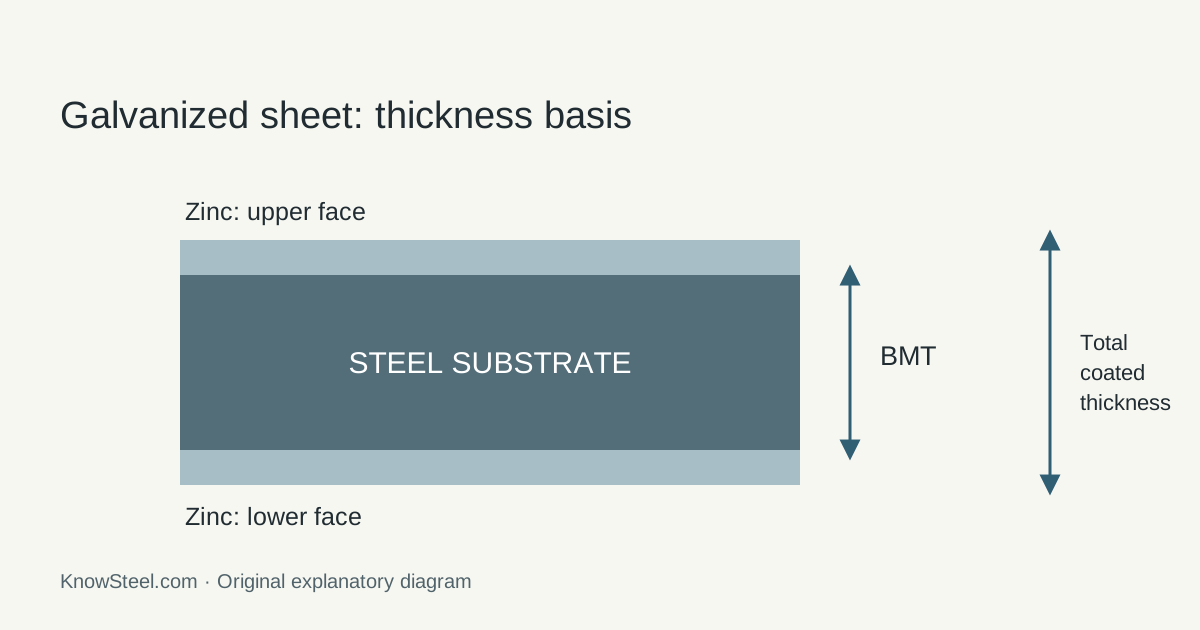
基板厚度 BMT 不含两面的锌层,总厚度则包含镀层。计算重量或制定加工要求时,应先明确采用哪一种厚度。双面镀锌量是按每平方米板材面积计算的两面镀层质量之和,不是每面都达到该数值,也不保证两面分配相等。
G90 与 Z275
在 ASTM A653/A653M 中,G90 对应英制镀层标记,三点平均最小值为 0.90 oz/ft²,双面合计;SI 标记 Z275 在相同计量基础下为 275 g/m²。EN 10346 产品资料中也使用 Z275,但应按 EN 体系核对具体要求。ASTM 标记说明见 GalvInfoNote 2.5(2017 年 12 月)。
单位换算 得到 0.90 oz/ft² = 274.6366 g/m²,只能说明两者数值接近,不能代替单点、单面和其他验收要求的核查。
三点平均值与单点最小值是不同验收条件。 平均值达标不能抵消某个试样低于相应下限,双面总量也不保证两面完全均分。G90 与 Z275 的数值接近可用单位换算解释,但不代表 ASTM 与 EN 标记完全等价。
ASTM A653/A653M-25a 与一般要求 A924/A924M-26 于 2026-09-18 核验为现行。后者厚度口径包含基钢和镀层;BMT 如属设计要求,应明确其验证方法及与标准总厚度的关系。检验采用合同版本中的完整表格和取样要求。
基板牌号与订货示例
EN 10346 包含成形用和结构用产品。例如 DX51D+Z 中,DX51D 表示成形用钢牌号,+Z 表示锌镀层;S350GD+Z 则属于结构用镀层钢。ASTM A653/A653M 有自己的商业级、成形级和结构级分类,JIS G 3302 也采用独立体系,不能直接视为等同牌号。结构用产品可参考 SSAB 技术资料。
| 填写内容 | 需要明确的要求 |
|---|---|
| DX51D+Z275 / EN 10346 | 牌号与镀锌量分别注明,并约定标准版本。 |
| 0.80 mm BMT × 1,000 mm | 基板厚度和宽度;另定尺寸公差及边部要求。 |
| 小锌花;约定表面质量 | 说明外观和表面验收要求。 |
| 涂油;后续需涂装 | 确认油品、前处理与涂装线兼容。 |
| 内径 508 mm;最大净重 5 t | 仅为设备收料限制示例,仍须补充外径和包装要求。 |
| 带钢卷编号的检验记录 | 将牌号、镀层试验和尺寸结果与实物对应。 |
在表格内横向滚动可查看所有列 →
以上是编写订货要求的示例,不代表现货规格。完整订货要求见钢卷规格解读 。
锌花、钝化与涂油
锌花是金属镀层凝固后可见的结晶花纹。常规锌花或小锌花描述外观,不能据此判断镀锌量。对后续涂装外观要求较高时,还需考虑平整及表面质量。
钝化和涂油是不同的处理。化学处理可减少储运期间的表面变色或腐蚀斑,油品可能用于运输防护或成形润滑。后续若需涂装、粘接或转化膜处理,应确认相容性。ArcelorMittal E20列有钢厂的表面及处理选项。
纯锌镀层与锌铁合金镀层
合金化热镀锌(galvannealed)在镀锌后增加加热工序,使铁向镀层扩散,形成不同于常规镀锌的锌铁合金表面。它常用于后续涂装产品,但较苛刻成形过程中的镀层粉化需要单独评估,见 GalvInfoNote 1.3。
成形和使用条件
拉深、折弯先选基板牌号,再检查镀层在拟定变形量和弯曲半径下的表现。试制时同时验证润滑、模具和表面压痕要求。涂装应将清洗、前处理、底漆和面漆作为配套工艺;钝化基板所需处理可能与未处理基板不同。
涂镀层选择见镀锌与镀铝锌对比 ,工厂预涂漆产品见彩涂钢卷 。用于屋面时,切边、紧固件等应随压型板系统 一并评估。
将订单示例补充到接收工序
以上 DX51D+Z275、0.80 mm BMT × 1,000 mm 示例还应注明:平整、切边、最小化锌花、约定表面质量;涂油供后续涂漆,除非涂装线另行批准,不采用化学钝化;油品和前处理应相容。示例收料限制为 ID 508 mm、OD ≤ 1,500 mm、净重 ≤ 5 t,并约定干燥防护包装、卷眼方向和卷取方向。尺寸公差、双面镀层检验和基板材质记录应对应交货卷号。这些是规格写法示例,不表示现货或通用推荐。