
锌层怎样保护钢材?
镀锌是在钢材表面形成锌镀层。锌层一方面将钢基体与环境隔开,另一方面可优先腐蚀,为划伤或切边附近暴露的钢材提供牺牲阳极保护。这种保护会消耗锌层,实际持续时间取决于镀层量、排水情况和使用环境,不能只根据“镀锌”这一名称推算寿命。
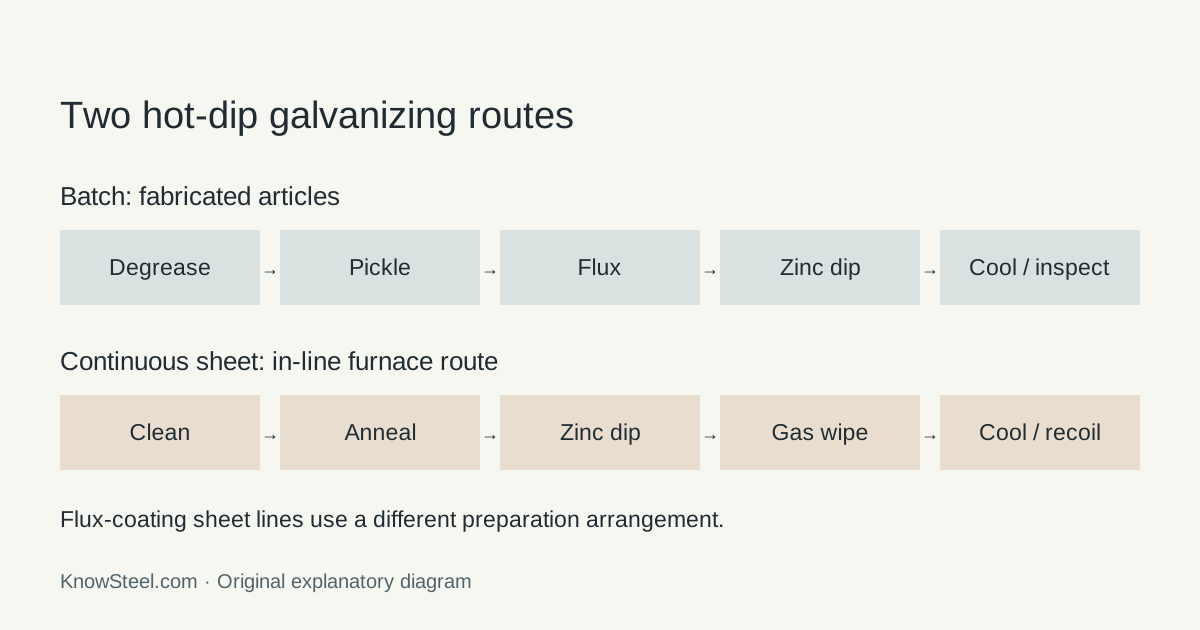
构件加工后再镀:批量热浸镀锌
加工成形的构件先除油、除锈和除氧化铁皮,再经助镀处理进入熔融锌液。助镀有助于防止浸镀前表面重新氧化。浸镀时铁与锌反应形成结合的镀层,出锅后冷却、检验。美国热镀锌协会 介绍了脱脂、酸洗和助镀工序。
这种路线在构件加工后镀覆,孔洞、焊缝及暴露表面随构件一起入锅。因此,构件形状、排气孔和排液设计必须适合热浸镀锌。
钢带先镀后加工:连续热浸镀锌
钢带连续通过清洗段;采用在线退火路线时,还要经过还原气氛炉再进入锌锅。气刀吹去多余液态镀层,冷却凝固后进行表面精整、处理和卷取。GalvInfoNote 2.1(2017 年 12 月)同时介绍了这一布置和助镀法连续生产路线。
钢板在后续剪切或成形前就已镀好,因此新切边会露出钢基体。这与成品构件整体浸镀不同,相应的产品与试验要求也不能混用。
电镀锌与合金化热镀锌
电镀锌利用电流从电解液中沉积锌,不经过熔融锌液浸镀。合金化热镀锌则在热浸镀锌后继续加热,使镀层形成锌铁合金。两者不是简单的镀锌量多少之分。
| 工艺 | 对象 | 主要区别 |
|---|---|---|
| 批量热浸镀锌 | 已加工构件 | 构件前处理后整体浸镀、出锅并检验。 |
| 连续热浸镀锌 | 连续运行的钢带 | 在线镀覆,并控制钢带上的镀层量。 |
| 电镀锌 | 钢板或规定产品 | 通过电解沉积锌。 |
| 合金化热镀锌 | 热镀锌钢板 | 镀后加热,形成锌铁合金镀层。 |
在表格内横向滚动可查看所有列 →
GalvInfoNote 1.3说明了合金化镀层的涂装性、摩擦及成形粉化表现,选材时应结合实际工艺权衡。
锌层保护的边界
屏障保护需要相对连续的涂层,牺牲性保护需要电化学作用通路并消耗锌,二者都不能无限再生防护储量。在适当大气条件下,锌表面腐蚀产物可形成保护性层;长期潮湿、沉积物或侵蚀性环境会改变表现。美国热浸镀锌协会解释了屏障、阴极保护与锌表面保护层。
连续热镀锌/锌铁合金薄板属于 2026-09-18 核验的现行 ASTM A653/A653M-25a 范围,但该薄板标准不能通用于构件批量热浸镀或电镀产品。合同版本、具体路线和相应试验应分开确认,订卷字段则见产品页。
镀层量与表面质量
良好润湿首先需要洁净钢板表面。在连续线上,气刀控制凝固前保留的液态镀层量,因此生产条件既会影响镀层质量,也会影响外观。
G90、Z275、基板牌号和表面处理见镀锌钢卷规格 。镀层单位换算器 可在 g/m² 与 oz/ft² 之间换算,但单面或双面合计的计量基础保持不变。
选材时容易忽略的工况
剪切、焊接和较大变形成形会改变局部镀层。捆包内积水与安装后自由排水的环境并不相同;后续涂装也需要匹配清洗和前处理。应在选材和加工方案中提前确认。
其他涂镀方案见镀锌与镀铝锌对比 及锌铝镁镀层 。耐蚀结论应对应具体产品和试验或使用环境,不应为某种工艺一概承诺使用年限。