
Barrera y protección sacrificial
El galvanizado recubre acero con zinc. La capa separa el sustrato del ambiente y el zinc puede corroerse preferentemente, protegiendo acero expuesto próximo a un rayón o corte. Esa protección consume recubrimiento; cantidad, drenaje y exposición condicionan su duración útil.
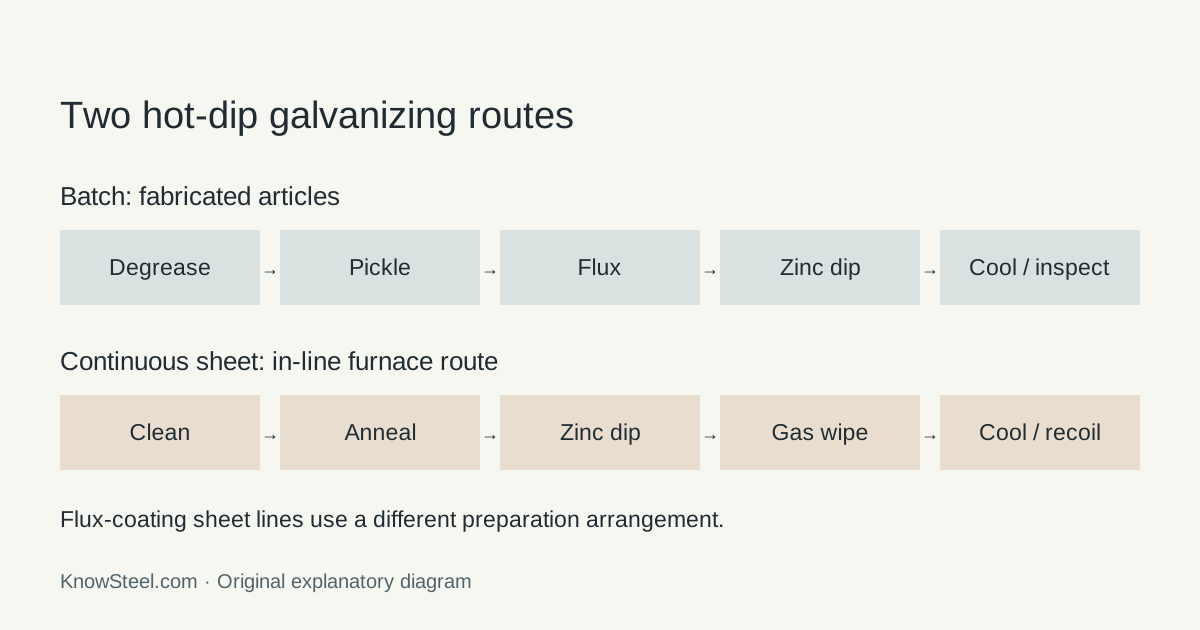
Piezas fabricadas: inmersión por lotes
La preparación elimina grasa, óxido y cascarilla antes del fluxado. El fundente ayuda a evitar reoxidación antes de sumergir la pieza en zinc fundido. Hierro y zinc reaccionan para formar capas unidas; después se retira, enfría e inspecciona. La American Galvanizers Association explica la preparación.
Se recubre después de fabricar: agujeros, soldaduras y superficies entran en el baño con la pieza. La geometría debe permitir ventilación y drenaje adecuados.
Banda: galvanizado continuo
La banda pasa por limpieza y, en la ruta con recocido integrado, por un horno reductor antes del baño. Cuchillas de gas retiran el exceso líquido; enfriamiento, acabado, tratamiento y rebobinado completan la línea. GalvInfoNote 2.1, diciembre de 2017 describe esta ruta y la alternativa con fundente.
La lámina se recubre antes de los cortes y conformados posteriores; por ello los nuevos cantos dejan acero expuesto. Las exigencias de producto y ensayo reflejan la diferencia frente a sumergir un artículo ya fabricado.
Electrogalvanizado y galvannealing
| Ruta | Objeto | Operación distintiva |
|---|---|---|
| Inmersión por lotes | Artículo fabricado | Preparación, baño, extracción e inspección. |
| Inmersión continua | Banda en movimiento | Control del recubrimiento durante el paso por la línea. |
| Electrogalvanizado | Lámina u otro producto definido | Depósito electrolítico de zinc por corriente, sin baño de zinc fundido. |
| Galvannealing | Lámina previamente galvanizada en caliente | Calentamiento posterior que desarrolla una capa zinc-hierro. |
Deslice la tabla para ver todas las columnas →
Electrogalvanizado y galvannealing no son simplemente distintas cantidades de zinc. GalvInfoNote 1.3 explica cómo la capa aleada modifica pintabilidad, fricción y desprendimiento de polvo durante el conformado.
Límites de la protección del zinc
La barrera necesita continuidad; la protección sacrificial requiere un camino electroquímico y consume zinc. Ninguna repone una reserva ilimitada. En exposición atmosférica adecuada puede formarse una pátina protectora; humedad persistente, depósitos y ambientes agresivos alteran el proceso. La AGA distingue barrera, protección catódica y pátina.
La lámina galvanizada/galvannealed continua pertenece al alcance de A653/A653M-25a , activo al 18 de septiembre de 2026. No es la especificación universal para piezas galvanizadas por lotes o electrodepositadas. Conserva edición contractual y ensayos de cada ruta; los campos del pedido de bobina están en su página de producto.
Control de masa y atención durante la fabricación
Para una buena humectación se necesita superficie limpia. En continuo, el barrido con gas controla el metal líquido restante antes de solidificarse, afectando cantidad y apariencia.
La guía de bobina galvanizada reúne G90, Z275, grado y tratamiento. El conversor cambia g/m² y oz/ft² manteniendo la base de una cara o ambas.
Puntos que requieren protección especial
Cortar, soldar y conformar intensamente puede alterar la protección local. La humedad atrapada en paquetes no equivale a un panel instalado con drenaje libre. La pintura requiere limpieza y pretratamiento compatibles. Incluye esas condiciones al planificar fabricación.
Compara zinc y Al-Zn o Zn-Al-Mg manteniendo la evidencia de corrosión ligada al producto y ambiente, sin asignar una vida fija al nombre del proceso.