
Fleje cortado y fleje de precisión
El fleje es acero plano definido por ancho, espesor, cantos y estado de suministro, a menudo enrollado. El corte longitudinal divide una bobina ancha en bandas menores. «De precisión» puede añadir exigencias dimensionales y de estado más estrictas; no basta con que la bobina haya sido cortada.
A109/A109M-25 , activa al 18 de septiembre de 2026, cubre fleje frío de carbono con tolerancias más estrechas y temple, borde o acabado específicos. Su alcance SI indica ancho mayor de 12.5 hasta 600 mm y espesor hasta 7.6 mm. Es el ámbito de A109, no la definición mundial de fleje. Admite acuerdos sobre anchos mayores técnicamente clasificados como lámina. Cortar una bobina no demuestra cumplimiento de fleje de precisión; rigen edición contractual y tablas completas.
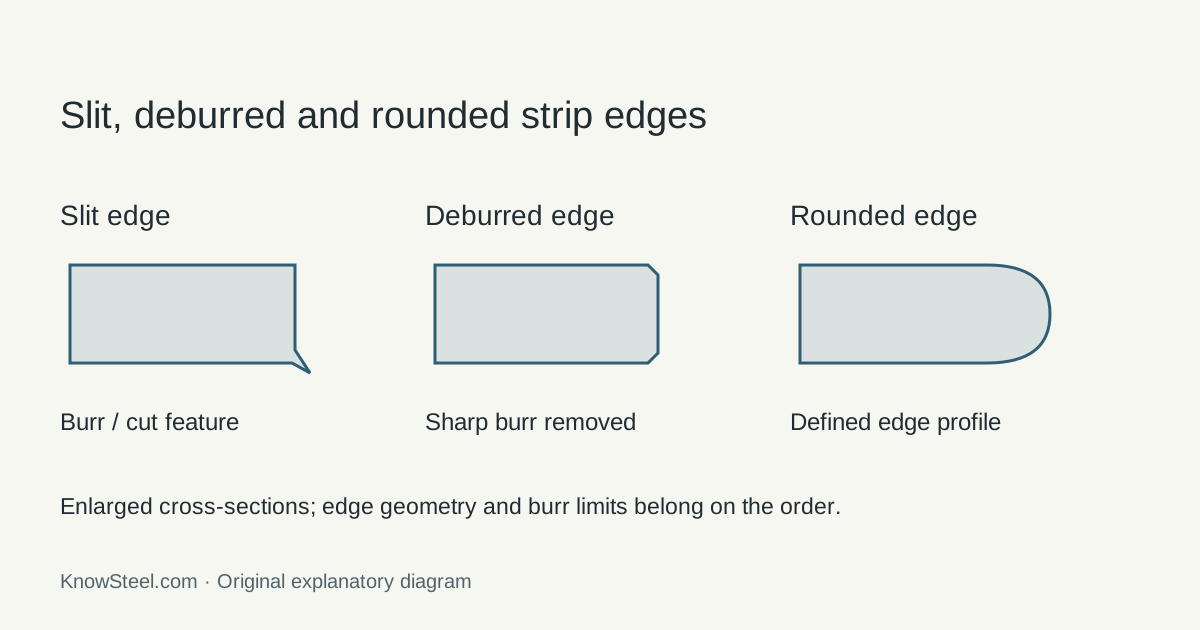
Bordes cortados, desbarbados y redondeados
| Canto | Qué registrar | Por qué importa |
|---|---|---|
| Cortado longitudinalmente | Rebaba máxima, orientación y daño admisible | Afecta alimentación, contacto y conformado posterior. |
| Desbarbado | Rebaba residual y eliminación de material permitida | Modifica el borde agudo y puede reducir el ancho utilizable. |
| Redondeado | Perfil o radio y límites dimensionales | Puede funcionar como superficie de contacto. |
Deslice la tabla para ver todas las columnas →
Desbarbar no garantiza un perfil redondeado definido. Si necesitas radio o forma de canto, inclúyelos expresamente.
Ancho y curvatura lateral
La tolerancia de ancho controla el paso por guías y el material que entra en una matriz. Camber es la curvatura lateral medida sobre una longitud acordada; no es falta de planitud fuera del plano ni curvatura residual del enrollado.
El croquis de inspección debe mostrar línea recta de referencia, longitud y desviación lateral máxima. Un límite sin longitud de medida resulta ambiguo. La inspección de rebaba también necesita orientación de cara y canto.
La ondulación de borde es fuera del plano; la curvatura de bobinado conserva la forma enrollada; la curvatura lateral o camber se mide en el plano. Cada una necesita longitud de medida, apoyo/restricción y límite propios. No sustituyas una prueba por otra.
El registro de corte debe mantener colada/bobina madre, bobina hija, posición de corte si importa, cara de rebaba y sentido de devanado. Así no se pierde trazabilidad al dividir una bobina.
Estado y superficie
En fleje para resortes, relaciona dureza o estado suministrado con tratamiento posterior. En fleje para embutición importan primero las propiedades de conformado. Define recocido , full hard u otro estado y vincula el ensayo requerido a esa entrega.
Textura, recubrimiento y aceite afectan utillaje y acabado posterior. Separa las exigencias de cara visible de la aceptación de cantos. La guía de bobina fría explica reducción y recocido antes del acabado de fleje.
Bobina cortada y comprobación del reparto
ID, OD, ancho y masa neta deben ajustarse al desenrollador. Añade sentido de bobinado, material separador y embalaje cuando afecten a la alimentación. Tras dividir la bobina madre, conserva identificación en las bobinas hijas.
Ejemplo geométrico: seis bandas de 160 mm ocupan 960 mm de una bobina madre de 1000 mm; quedan 40 mm para recorte y disposición acordados. La planificación real también considera ancho recibido, bordes, ajuste de cuchillas y tolerancias finales.
Calculadora de corte longitudinal de bobinas →
Para fabricar tubo soldado, relaciona ancho y cantos con conformado y soldadura; la aceptación final sigue la especificación del tubo . La calculadora de bobina estima longitud disponible a partir de masa neta.