
Продольная резка и точная лента
Стальную ленту определяют шириной, толщиной, кромкой и состоянием поставки, часто в рулоне. Продольная резка делит широкий рулон на узкие полосы. Требования к прецизионной ленте могут включать более жёсткие допуски и состояние; сам факт резки этого не гарантирует.
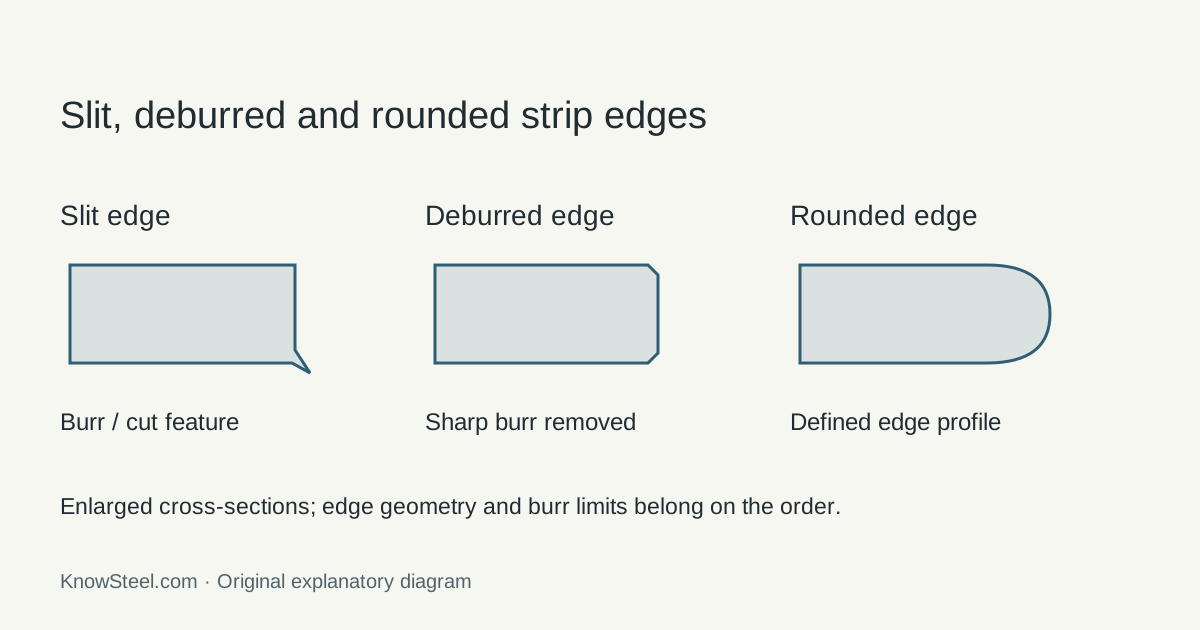
A109/A109M-25 , действующая на 18 сентября 2026 года, охватывает холодную углеродистую ленту с более узкими допусками и заданными состоянием наклёпа, кромкой или отделкой. Область SI: ширина свыше 12.5 до 600 mm, толщина до 7.6 mm. Это область A109, не мировое определение ленты. Большую ширину можно согласовать, но технически это лист. Обычный роспуск не подтверждает точную ленту; действуют редакция договора и полные таблицы.
Резаные, зачищенные и скруглённые кромки
| Кромка | Что записать | Почему важно |
|---|---|---|
| После продольной резки | Максимальный заусенец, его направление и допустимые повреждения | Влияют на подачу, контакт и дальнейшую формовку. |
| С удалённым заусенцем | Остаточный заусенец и допустимый съём | Изменяется острый край и может измениться полезная ширина. |
| Скруглённая | Профиль или радиус и размерные пределы | Кромка может служить рабочей контактной поверхностью. |
Прокрутите таблицу, чтобы увидеть все столбцы →
Удаление заусенца не означает автоматически заданный скруглённый профиль. Если нужен радиус, его нормируют отдельно.
Ширина и серповидность
Допуск ширины определяет проход через направляющие и количество металла в штампе. Серповидность (camber) — боковая кривизна на согласованной длине. Она отличается от отклонения плоскостности и остаточного изгиба после смотки.
На схеме контроля покажите прямую базовую линию, длину измерения и максимальное боковое отклонение. Значение без длины неоднозначно. Для заусенца также задают сторону листа и ориентацию кромки.
Кромочная волна выходит из плоскости; остаточная кривизна рулона (coil set) связана с намоткой; серповидность — боковое искривление в плоскости. Для каждого дефекта задают длину измерения, опору/закрепление и предел; один тест не заменяет другой.
Записи роспуска сохраняют плавку/материнский рулон, дочерний рулон, положение реза при необходимости, сторону заусенца и направление намотки. Прослеживаемость должна пережить разделение материала.
Состояние и поверхность
Для пружинной ленты важны твёрдость или состояние поставки и дальнейшая термообработка. Для вытяжки — формуемость. Укажите отожжённое , full hard или другое состояние и свяжите испытание именно с ним.
Текстура поверхности, покрытие и масло влияют на инструмент и последующую отделку. Требования к видимой стороне отделяют от кромок. Холоднокатаный рулон объясняет обжатие и отжиг до отделки ленты.
Размотка и пример раскроя
Узкий рулон должен соответствовать размотчику по внутреннему и наружному диаметрам, ширине и массе нетто. При необходимости задайте направление намотки, прокладки и упаковку. После резки сохраняйте идентификацию дочерних рулонов.
Геометрический пример: шесть полос по 160 mm занимают 960 mm из исходных 1000 mm; 40 mm остаются на согласованную обрезку и раскрой. Реальная настройка учитывает входную ширину, кромки, ножи и требуемые допуски.
Калькулятор продольной резки рулона →
Для сварной трубы ширину и кромки согласуют с формованием и сваркой, но приёмку готовой продукции определяет трубная спецификация . Доступную длину по массе нетто оценивает калькулятор рулона .