
Холодное обжатие меняет толщину и состояние
Холоднокатаный рулон получают обжатием ранее горячекатаной полосы ниже температуры рекристаллизации. Прокатка регулирует толщину и меняет механическое состояние. Для формовочного листа отжиг восстанавливает пластичность, а отделочный проход задаёт поверхность и форму.
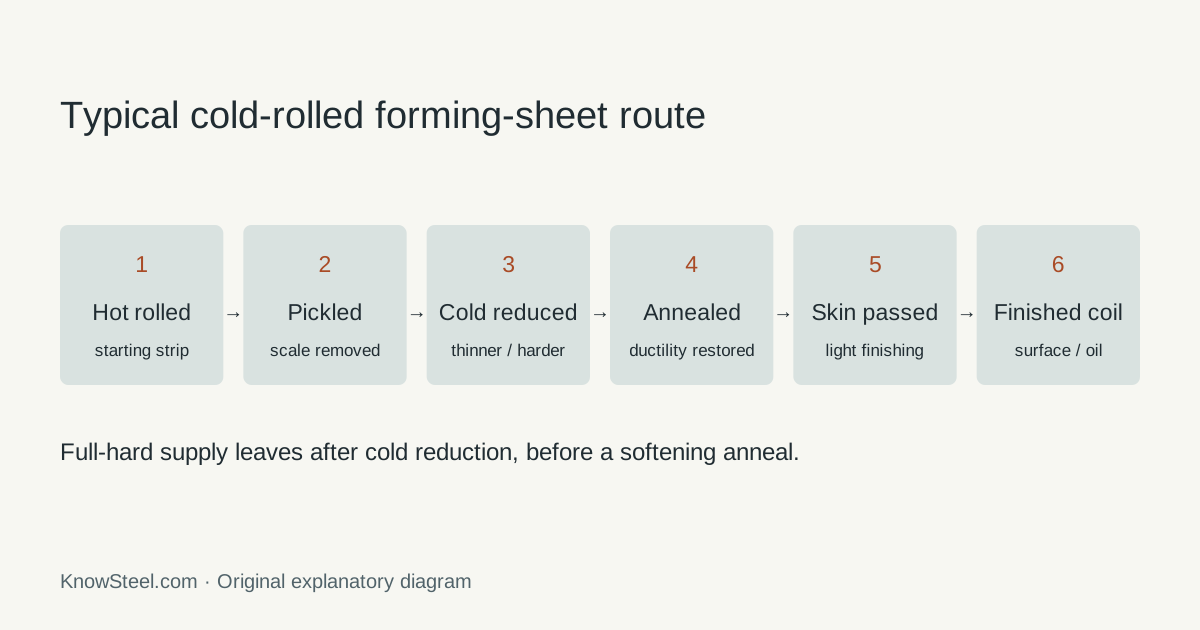
Типовой маршрут
Горячая прокатка → травление → холодное обжатие → отжиг → дрессировка → готовый рулон. Травление снимает окалину, прокатка уменьшает сечение, отжиг воздействует на наклёпанную структуру. Лёгкая дрессировка регулирует текстуру поверхности и формовочное поведение; правка и масло завершают отделку. Поставка full hard ответвляется после холодного обжатия до разупрочняющего отжига.
Маршрут упаковочной стали thyssenkrupp показывает периодический/непрерывный отжиг и дрессировку; приведённые степени обжатия не являются общими пределами формовочного листа.
Нагартованная и отожжённая поставка
| Состояние | Стадия | Следующая операция |
|---|---|---|
| Full hard | Холодное обжатие без последующего разупрочняющего отжига | Дальнейшая термообработка или технология, рассчитанная на это твёрдое состояние. |
| Отожжённое и дрессированное | Отжиг после обжатия и лёгкая отделка | Формовка по заданной марке, толщине и поверхности. |
Прокрутите таблицу, чтобы увидеть все столбцы →
Full hard не означает высокопрочную конструкционную сталь: это состояние после холодной деформации. Линия покрытия со встроенным отжигом может принять такую основу и получить конечную формуемость до цинкования. См. процесс цинкования .
Горячая прокатка — предшествующий маршрут. HRPO удаляет окалину и добавляет масло без холодного обжатия. Full hard сохраняет наклёп обжатия; последующий отжиг задаёт требуемое состояние. Full hard — состояние обработки/поставки, а не марка высокопрочной конструкционной стали.
Отделка, масло и размерный контроль
Поверхность включает текстуру и качество видимой стороны. Окрашиваемая панель бытовой техники может требовать более строгой приёмки, чем скрытая деталь. Укажите сторону, допустимые следы и необходимую шероховатость.
Масло защищает и смазывает в согласованных условиях обращения. Для окраски, склеивания или формовки задайте масло либо его совместимость, затем очищайте по технологии следующей операции.
В заказе нужны допуски толщины и ширины, плоскостность и кромки. Для узкой полосы добавьте заусенец и серповидность . Номинальная толщина служит исходной для расчёта; фактическое отклонение влияет на выход и массу.
Для функциональной шероховатости задайте параметр, диапазон, cutoff прибора и направление измерения; название отделки не устанавливает Ra. Уточните стадию контроля плоскостности: размотанный рулон или выправленный лист. Кромки, сторона заусенца и полезная ширина должны подходить оснастке. Лист данных SSAB DC01 даёт контекст масла/EN 10131 конкретного производителя, не универсальные возможности поставки.
Марки и требования к продукту
DC01, SPCC и обозначение ASTM не гарантируют взаимозаменяемости химии, испытаний и формуемости. A1008/A1008M-26 и A568/A568M-25a проверены действующими 18 сентября 2026 года. Применяйте полную редакцию договора. EN 10131 задаёт размеры соответствующих холодных продуктов; публичный scope не содержит всех пределов.
Штамповка и основа для покрытий
Корпуса, бытовые приборы и штампованные детали требуют марки под схему деформации и геометрию гиба. Поверхность, масло и инструмент влияют на пресс. Холоднообжатая основа также используется во многих оцинкованных продуктах , но готовый продукт имеет собственную спецификацию. PPGI добавляет предварительную обработку и краску.
Пример заказа: DC01 / EN 10130; 1.0 × 1000 mm; отжиг и дрессировка; обрезная кромка; заданные поверхность и масло; размерный класс EN 10131; ограничения рулона. Заполните требования реального чертежа вместо одного «CR 1 mm».
Для холоднокатаного листа укажите применимый EN 10130 или JIS G 3141 ; DC01 и SPCC не считаются автоматически эквивалентными.