
O que a laminação a frio altera
A bobina é obtida pela redução de tira previamente laminada a quente, abaixo da temperatura de recristalização. A redução controla espessura e muda a condição mecânica. Para conformação, o recozimento recupera ductilidade antes do passe que estabelece superfície e forma finais.
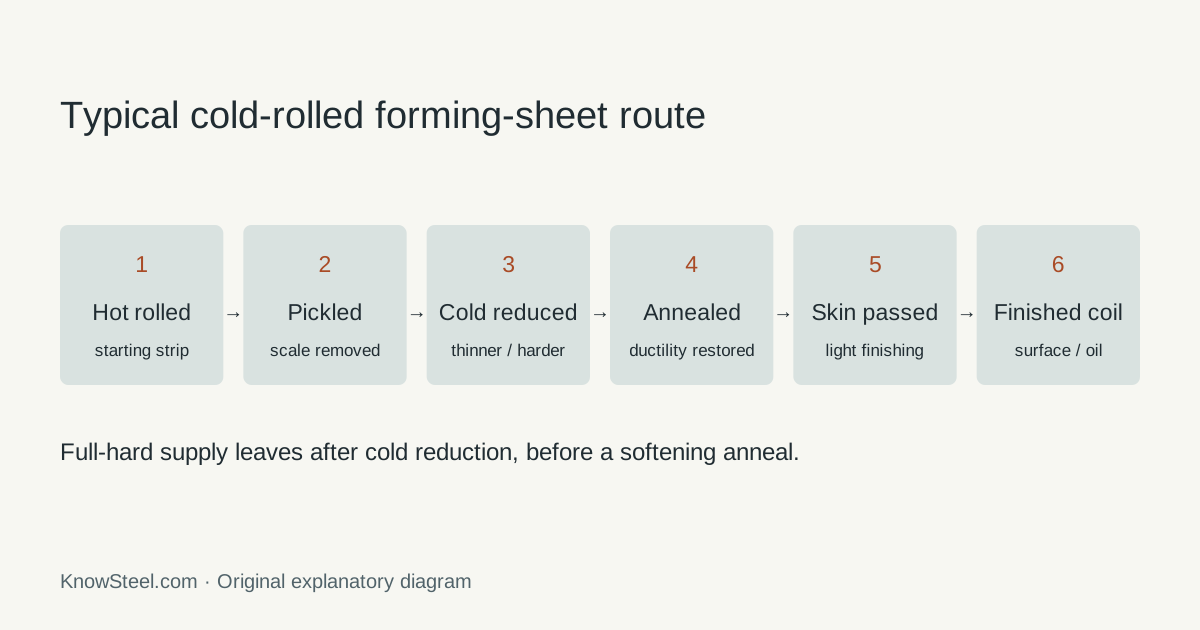
Rota típica de produção
Laminado a quente → decapado → reduzido a frio → recozido → skin pass → bobina acabada. Decapagem remove carepa; laminação reduz a seção; recozimento trata a estrutura encruada. O passe leve controla textura e comportamento de conformação; aplainamento e óleo completam o acabamento. O full hard sai após a redução, sem o recozimento de amolecimento posterior.
A rota da thyssenkrupp para embalagens ilustra recozimento em lote/contínuo e acabamento; seus valores de redução não são limites gerais de chapas para conformação.
Full hard e fornecimento recozido
| Condição | Posição na rota | Próxima operação |
|---|---|---|
| Full hard | Reduzido a frio sem recozimento posterior de amolecimento | Tratamento térmico adicional ou processo especificamente preparado para a condição dura. |
| Recozido e com skin pass | Recozido após redução e levemente acabado | Conformação conforme grau, espessura e superfície definidos. |
Role a tabela para ver todas as colunas →
Full hard não é sinônimo de aço estrutural de alta resistência: descreve o estado encruado. Uma linha de revestimento com recozimento integrado pode receber essa matéria-prima e desenvolver a conformabilidade antes de galvanizar. Veja o processo de galvanização .
Laminado a quente identifica a rota anterior. HRPO remove carepa e acrescenta óleo, sem redução a frio. Full hard mantém o encruamento da redução; o recozimento posterior estabelece a condição pedida. «A frio» não prova, sozinho, capacidade de conformação, e full hard não equivale a aço estrutural de alta resistência.
Superfície, óleo e controle dimensional
O acabamento inclui textura e qualidade da face aparente. Um painel de eletrodoméstico pintado pode exigir mais que uma peça escondida. Identifique face exposta, marcas permitidas e eventual meta de rugosidade.
O óleo protege e lubrifica nas condições acordadas. Defina produto ou compatibilidade quando a operação seguinte for pintura, colagem ou conformação. A limpeza deve atender ao processo posterior.
No pedido entram tolerâncias de espessura e largura, planicidade e bordas. Em tiras, acrescente rebarba e arqueamento lateral . A espessura nominal inicia o cálculo, mas variações reais afetam rendimento e peso.
Para rugosidade funcional, defina parâmetro, faixa, cutoff do instrumento e direção de medição; nome de acabamento não fixa Ra. Planicidade deve indicar bobina desbobinada ou chapa já aplainada. Bordas, face da rebarba e largura útil precisam atender ao ferramental. A ficha DC01 SSAB apresenta contexto específico de óleo e EN 10131, não uma capacidade universal de fornecimento.
Graus e aplicação
ASTM, EN e JIS são sistemas diferentes: DC01, SPCC e uma designação ASTM não garantem química, ensaios ou conformabilidade equivalentes. A1008/A1008M-26 foi verificada ativa em 18/09/2026. Leia o contrato completo com A568/A568M-25a ; EN 10131 trata dimensões dos produtos frios pertinentes. O escopo público confirma cobertura, não todos os limites.
Aplicações de conformação e substratos revestidos
Gabinetes, eletrodomésticos e estampados exigem grau compatível com deformação e geometria. Superfície, óleo e ferramental influenciam a prensa. Substrato reduzido a frio também aparece em galvanizados , que têm requisitos finais próprios; PPGI acrescenta pré-tratamento e pintura.
Exemplo de pedido: DC01 / EN 10130; 1.0 × 1000 mm; recozido e com skin pass; bordas aparadas; superfície e óleo definidos; classe dimensional EN 10131 e limites da bobina. Complete essas escolhas para o desenho real, não apenas «chapa fria de 1 mm».
Para chapa fria, identifique explicitamente EN 10130 ou JIS G 3141 , conforme o produto; DC01 e SPCC não são automaticamente equivalentes.