
Do fio-máquina ao arame
O arame de aço normalmente é produzido pela passagem do fio-máquina por fieiras, reduzindo sua seção. Limpeza e lubrificação preparam a superfície, e tratamentos intermediários podem ser necessários entre reduções. Trefilação final, revestimento e acondicionamento definem o produto entregue.
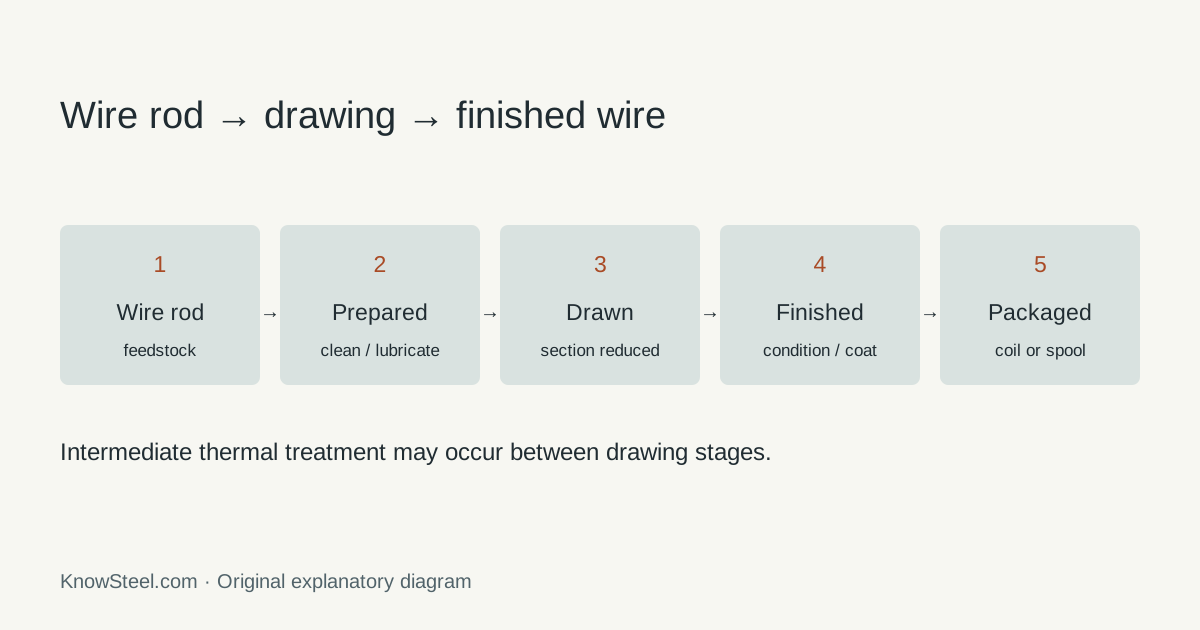
A condição final é decisiva: o material amolecido entre etapas pode ser novamente encruado antes do fornecimento.
Fio-máquina é matéria-prima; arame acabado é aceito depois de trefilação, tratamento e acabamento pedidos. A química do primeiro não certifica diâmetro, resistência ou superfície final. Mantenha corrida ligada ao lote de trefilação e embalagem; divisão de pacotes ou mudança de lubrificante deve continuar identificável.
Não comprar apenas pelo diâmetro
Para arame redondo, informe diâmetro, tolerância e ovalização; para arame perfilado, forneça o desenho da seção. A resistência à tração exigida deve corresponder ao diâmetro ensaiado, grau e condição. O mesmo diâmetro pode ser usado em arame macio para amarração ou em arame para molas, com requisitos diferentes.
| Uso | O que verificar na entrada | Etapa seguinte |
|---|---|---|
| Amarração / conformação geral | Resposta à dobra, maciez, diâmetro e superfície | Manuseio repetido e conformação da peça. |
| Molas | Resistência, superfície e dimensões específicas | Enrolamento, tratamento e avaliação do componente quanto à fadiga. |
| Cordoalhas / cabos | Propriedades e superfície dos fios individuais | Construção e ensaios do conjunto determinam a classificação final. |
Role a tabela para ver todas as colunas →
ASTM A228/A228M é uma especificação de arame para molas da qualidade conhecida como music wire; não abrange todo arame. O catálogo ASTM separa produtos por serviço e processamento.
Revestimento e acondicionamento
Zinco, lubrificante de trefilação e óleo temporário têm funções distintas. Defina o que deve permanecer ou ser removido antes de conformação, soldagem ou pintura. G90 é uma designação de revestimento de chapa e não deve ser transferida diretamente para arame; use os requisitos do produto.
Carretel ou rolo precisam ser compatíveis com o desbobinador. Registre dimensões da embalagem, massa líquida, enrolamento e lote. Emendas e divisão de volumes devem manter a rastreabilidade.
Cast e helix na alimentação
Cast descreve a curvatura residual de uma volta de arame liberada; helix, o afastamento dessa volta em relação a um plano. Ambos podem afetar alimentação e enrolamento. Acorde limites juntamente com método de liberação, medição e comprimento de amostra do produto aplicável.
Uma ficha de aceitação útil vincula medidas de diâmetro, condição de resistência, revestimento ou lubrificante, embalagem e resultados exigidos de cast/helix ao mesmo lote. Isso torna a descrição vaga «arame de aço de 2 mm» adequada ao problema real de alimentação e conformação.
Veja aço carbono , inox e recozimento para seleção do material e tratamento. Os requisitos mecânicos e de embalagem específicos do arame continuam necessários.
Limite do exemplo de arame para molas
A228/A228M-18(2024)e1 é para arame de qualidade corda de piano para molas, não para todo arame. Confira edição contratual e requisitos por diâmetro. Arame de conformação geral e arames para cordoalhas/cabos precisam de especificação própria; ensaio do fio individual não determina capacidade do cabo pronto.