
A decapagem muda a superfície
HRPO identifica aço laminado a quente, decapado e oleado. A decapagem remove a carepa de óxido formada na laminação a quente. O óleo oferece proteção temporária e uma condição acordada para manuseio ou processamento. Permanecem o grau e o enquadramento dimensional do produto laminado a quente.
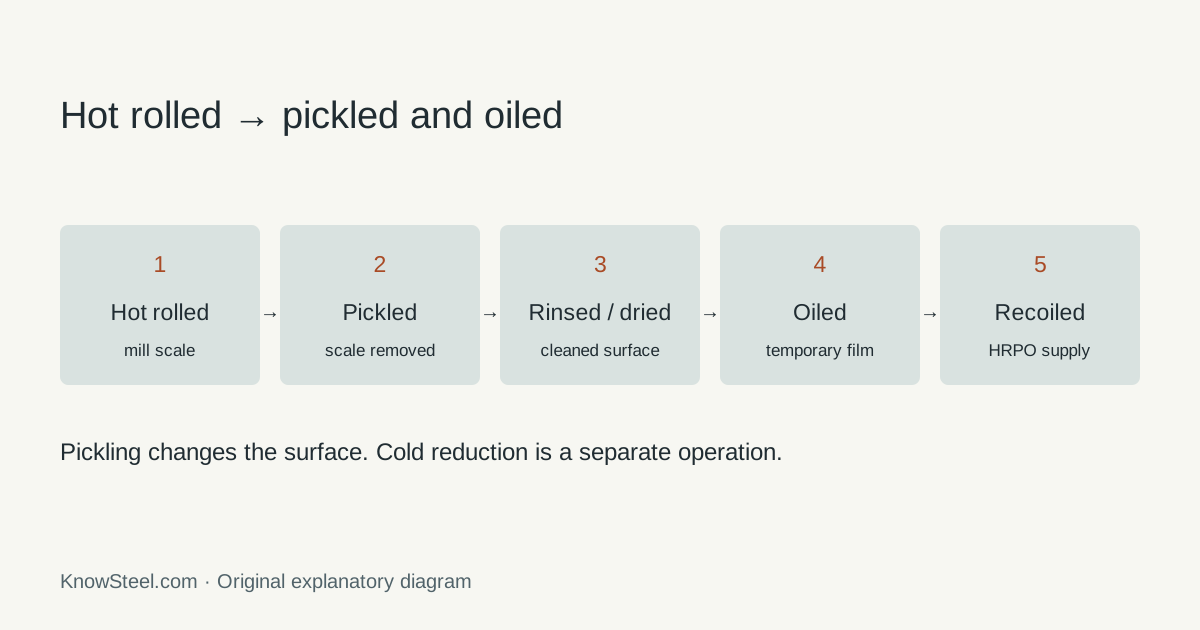
A rota simplificada passa por tira com carepa, decapagem, enxágue e secagem, aplicação de óleo e rebobinamento. Redução a frio é uma operação posterior distinta.
Quente, HRPO, frio e galvanizado
| Descrição | O que define | O que ainda precisa constar |
|---|---|---|
| Laminado a quente com carepa | Rota de laminação e superfície fornecida | Grau, dimensões e preparação para a próxima operação. |
| Decapado e oleado | Remoção de carepa e condição oleada | Grau base, óleo, aceitação superficial e armazenagem. |
| Laminado a frio | Redução adicional a frio | Recozimento ou condição, propriedades, tolerâncias e acabamento. |
| Galvanizado | Produto com revestimento de zinco | Grau do substrato, designação do revestimento e norma. |
Role a tabela para ver todas as colunas →
O HRPO pode seguir diretamente à fabricação ou alimentar a laminação a frio. A declaração de produto da SSAB coloca a decapagem antes da redução a frio.
O que a decapagem não muda
Não altera automaticamente o grau, não realiza redução a frio e não confere tolerâncias de chapa fria. Óleo é condição temporária de superfície/processo, não proteção anticorrosiva final. Retirar carepa não apaga pites, defeitos incrustados ou danos no metal: esses limites precisam ser acordados separadamente.
Requisitos definidos pela próxima operação
Para um gabinete pintado, defina carepa residual e marcas visíveis junto com limpeza e pré-tratamento. Para um suporte conformado, confira compatibilidade entre óleo fornecido e lubrificante de conformação. Antes da soldagem, siga o processo de remoção de óleo e resíduos.
Decapar não cria outro grau nem uma classe de tolerância de laminado a frio. Uma superfície limpa ainda pode ter rugosidade ou marcas relevantes após pintura. Separe limpeza, rugosidade e aparência nos critérios de aceitação.
Óleo e armazenagem
As condições de fornecimento da SSAB apresentam opções de oleamento. Indique o óleo ou a compatibilidade necessária, a embalagem e a condição de recebimento. Decapado seco é uma condição diferente de decapado e oleado.
Evite entrada de água e condensação no material embalado. Óleo temporário não garante um prazo universal de estocagem. Verifique embalagem e superfície na entrada, preserve a identificação da bobina e avalie alterações antes de processar.
Inspeção de recebimento
Confira carepa residual, marcas de laminação/manuseio, pites/danos, distribuição de óleo e contaminação. Registre condensação, embalagem molhada e armazenagem antes de prensar ou pintar. Relacione os achados à bobina e aos critérios; trecho brilhante não demonstra uniformidade. A referência SSAB de superfície é contexto do produtor; o pedido fixa os limites.
O que especificar no pedido
Inclua grau e norma, tolerâncias de espessura e largura, aceitação da superfície decapada, óleo, bordas, limites de bobina e documentação de inspeção. Em peças cortadas, acrescente comprimento, esquadro e planicidade.
Mudar o óleo pode afetar a pintura sem alterar o grau; mudar o grau pode afetar a prensa mesmo com aparência igual. Veja bobina laminada a quente para usos estruturais e de conformação, e laminada a frio para redução e recozimento posteriores.