
Decapar no equivale a laminar en frío
HRPO significa acero laminado en caliente, decapado y aceitado. El decapado elimina la cascarilla de óxido del laminado en caliente; el aceite aporta protección temporal y una condición acordada para manipulación o procesamiento. Se mantienen el grado de origen y el marco dimensional del producto caliente.
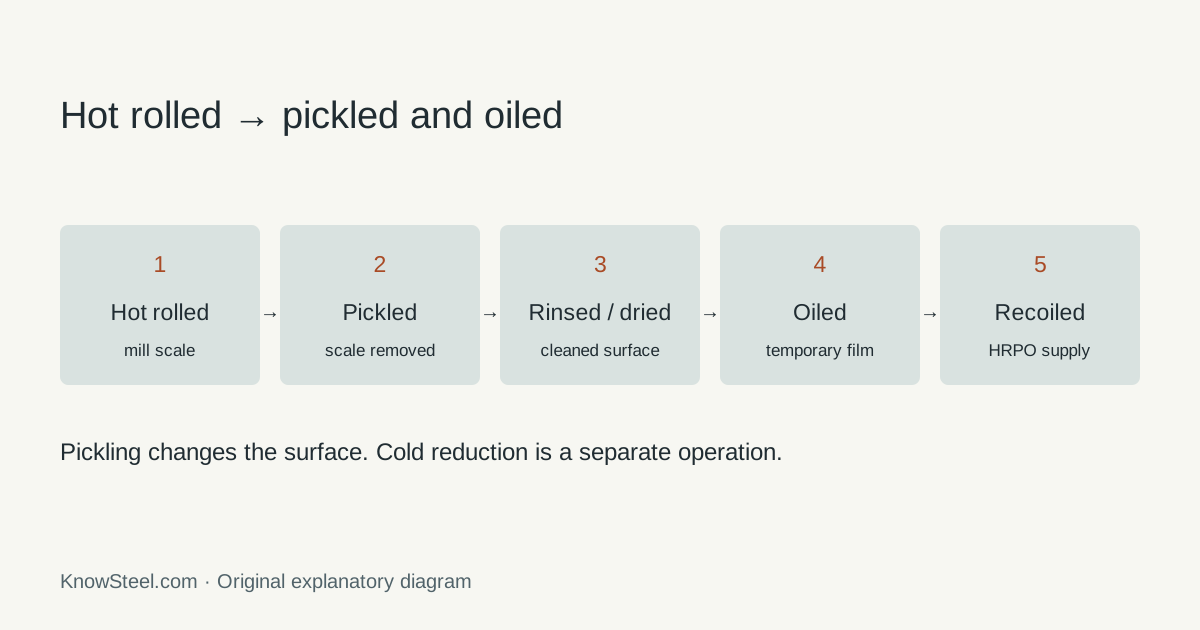
La secuencia simplificada es banda caliente con cascarilla, decapado, enjuague y secado, aceitado y rebobinado. La reducción en frío es otra operación posterior.
Caliente, HRPO, frío y galvanizado
| Producto | Información que aporta | Qué falta especificar |
|---|---|---|
| Laminado en caliente con cascarilla | Ruta de laminación y superficie recibida | Grado, medidas y preparación para el proceso siguiente. |
| Decapado y aceitado | Eliminación de óxidos y condición aceitada | Grado base, aceite, aceptación superficial y almacenamiento. |
| Laminado en frío | Reducción adicional mediante laminación en frío | Recocido o estado, propiedades, tolerancias y acabado. |
| Galvanizado | Producto con recubrimiento de zinc | Grado del sustrato, designación del recubrimiento y norma. |
Deslice la tabla para ver todas las columnas →
HRPO puede pasar directamente a fabricación o alimentar una línea de laminación en frío. La declaración de producto de SSAB sitúa el decapado antes de la reducción en frío.
Lo que el decapado no cambia
No cambia automáticamente el grado, no realiza laminación en frío ni concede tolerancias de laminado frío. El aceite es una condición temporal de superficie/proceso, no el sistema final anticorrosivo. Quitar cascarilla tampoco borra picaduras, inclusiones superficiales laminadas o daños: sus límites se especifican aparte.
Preparar la superficie para lo que viene después
Para una envolvente pintada, acuerda cascarilla residual y marcas visibles, además de limpieza y pretratamiento. Para un soporte conformado, comprueba la compatibilidad del aceite con el lubricante de conformado. Antes de soldar, sigue el procedimiento para retirar aceite y residuos.
Una superficie aparentemente limpia puede conservar rugosidad o marcas visibles después de pintar. Separa limpieza, rugosidad y apariencia. El decapado no crea un grado nuevo ni una clase de tolerancia de laminado en frío.
Aceite y almacenamiento
El documento de condiciones de SSAB describe opciones de aceitado. Especifica aceite o compatibilidad requerida, embalaje y recepción. Decapado en seco y decapado aceitado son pedidos de superficie distintos.
Evita agua y condensación dentro del material embalado. El aceite temporal no implica una duración universal de almacenamiento. Al recibir, revisa envoltura y superficie, conserva la identificación de bobina y resuelve cualquier cambio superficial antes de procesar.
Inspección de recepción
Comprueba cascarilla residual, marcas de laminación/manipulación, picaduras y daños, distribución de aceite y contaminación. Registra condensación, embalaje mojado y almacenamiento antes de prensar o pintar. Relaciona hallazgos con bobina y criterios; un área brillante no prueba uniformidad. La documentación superficial SSAB es información de productor; el pedido fija los límites.
Datos del pedido HRPO
Registra grado y norma, tolerancias de espesor y ancho, aceptación del decapado, aceite, bordes, límites de bobina y evidencias de inspección. Para piezas cortadas añade longitud, escuadría y planitud.
Un cambio de aceite puede afectar la línea de pintura aunque el grado no cambie; un cambio de grado puede afectar la prensa aunque el aspecto decapado sea igual. Consulta bobina caliente para distinguir material estructural y de conformado, y bobina fría para reducción y recocido adicionales.