
Tira cortada não é automaticamente tira de precisão
A tira de aço é um produto plano definido por largura, espessura, borda e condição de fornecimento, geralmente em bobina. O corte longitudinal divide uma bobina larga em tiras menores. Uma especificação de precisão pode acrescentar tolerâncias e condições mecânicas mais restritas.
A A109/A109M-25 , ativa em 18/09/2026, cobre tira fria de carbono com tolerâncias mais estreitas e estado de encruamento, borda ou acabamento específicos. Seu escopo SI lista largura acima de 12.5 até 600 mm e espessura até 7.6 mm. É o âmbito da A109, não uma definição mundial de tira. Larguras maiores podem ser acordadas, mas são tecnicamente classificadas como chapa. Corte longitudinal comum não comprova tira de precisão; valem edição e tabelas completas.
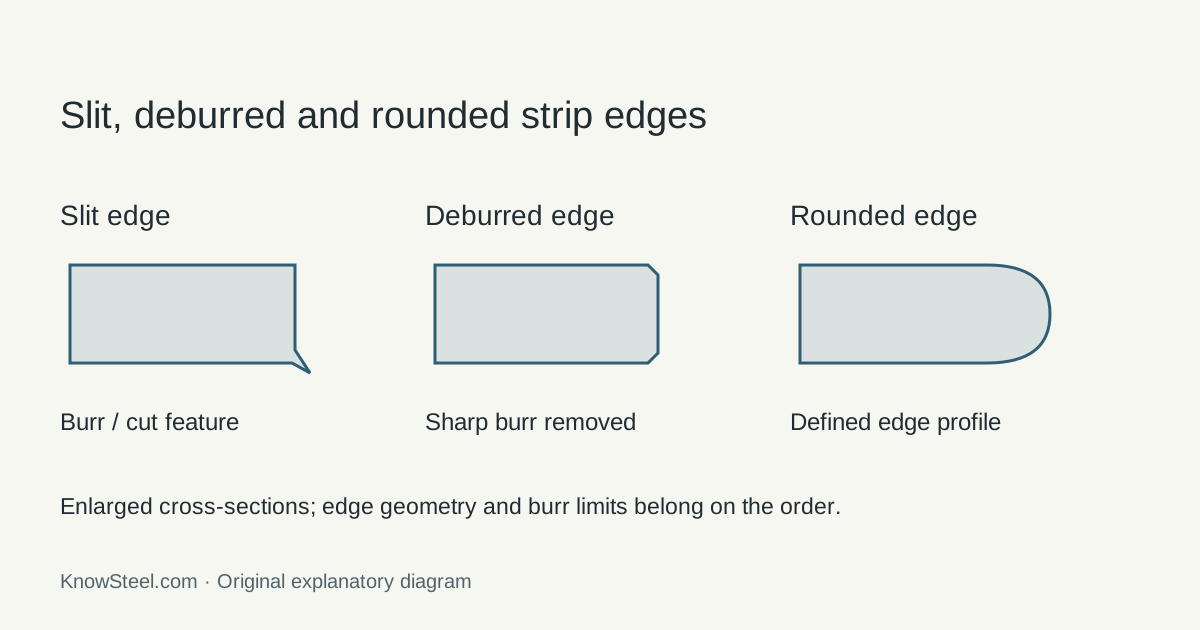
Bordas cortadas, rebarbadas e arredondadas
| Borda | O que registrar | Motivo |
|---|---|---|
| Cortada longitudinalmente | Rebarba máxima, orientação e danos permitidos | Afeta alimentação, contato e conformação. |
| Rebarbada | Rebarba residual e remoção de material admissível | A remoção da aresta pode alterar a largura útil. |
| Arredondada | Perfil ou raio e limites dimensionais | A borda pode ser uma superfície funcional de contato. |
Role a tabela para ver todas as colunas →
Remover rebarbas não produz automaticamente um perfil arredondado especificado. Declare a forma quando ela for necessária.
Largura e arqueamento lateral
A tolerância de largura interfere nas guias e na quantidade de metal que entra na ferramenta. Camber é o arqueamento lateral medido em um comprimento acordado. Difere da falta de planicidade fora do plano e da curvatura residual de bobinamento.
O desenho de inspeção deve identificar referência reta, comprimento medido e desvio lateral máximo. Um valor sem comprimento de medição é incompleto. A inspeção de rebarba também precisa indicar face e orientação da borda.
Ondulação de borda ocorre fora do plano; coil set é a curvatura retida do enrolamento; camber é arqueamento lateral no plano. Cada fenômeno exige comprimento de medida, apoio/restrição e limite. Um ensaio não substitui outro.
O registro do corte deve preservar corrida/bobina-mãe, bobina-filha, posição de corte quando relevante, face da rebarba e sentido de enrolamento, mantendo rastreabilidade após dividir o material.
Condição mecânica e superfície
Para tiras de mola, verifique dureza ou condição de entrega e tratamento posterior. Para estampagem profunda, priorize conformabilidade. Especifique recozido , full hard ou outra condição, ligando o ensaio à condição fornecida.
Textura, revestimento e óleo influenciam ferramentas e acabamento seguinte. Separe face aparente e aceitação das bordas. Bobina laminada a frio explica a redução e o recozimento anteriores ao acabamento da tira.
Limites de bobina e exemplo de aproveitamento
Diâmetros interno e externo, largura e massa líquida devem atender ao desbobinador. Informe sentido de enrolamento, intercalação e embalagem quando afetarem a alimentação. As bobinas resultantes devem preservar a identificação da bobina-mãe.
Exemplo geométrico: seis tiras de 160 mm ocupam 960 mm de uma largura original de 1000 mm, restando 40 mm para aparas e distribuição acordadas. O plano real ainda considera largura recebida, bordas, ajuste de facas e tolerâncias requeridas.
Calculadora de corte longitudinal de bobinas →
Para tubo soldado, compatibilize largura e bordas com conformação e soldagem. A especificação do tubo continua valendo para o produto final. Estime comprimento disponível pela massa líquida na calculadora de bobinas .