
钢带、分条卷与精密钢带
钢带是按宽度、厚度、边部和交货状态规定要求的扁平钢材,通常成卷交货。分条是将宽钢卷纵切成若干窄带;精密钢带则可能进一步要求更严格的尺寸和硬度状态,不能因为经过分条就自动称为精密产品。
ASTM A109/A109M-25 于 2026-09-18 核验为现行,适用于具有更严尺寸公差、规定硬度状态、边部或表面的冷轧碳钢带。其 SI 范围为宽度大于 12.5 至 600 mm、厚度 7.6 mm 及以下。这是 A109 的产品范围,不是全球钢带定义。 经供需双方约定可提供更宽的同类公差产品,但其技术分类为薄板。普通分条并不自动达到精密钢带要求;合同版本和完整表格决定验收。
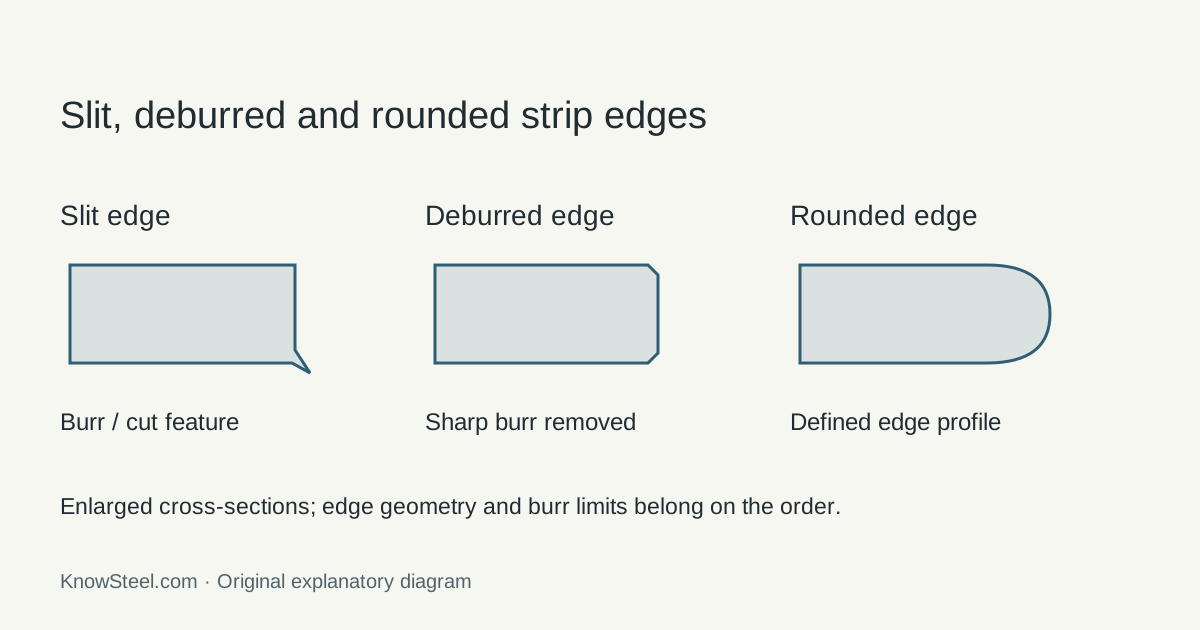
分条边、去毛刺边与圆边
分条后边缘可能带有毛刺。去毛刺是控制尖锐切边,不能默认已经加工成规定圆角或圆边轮廓。
| 边部状态 | 需要写明的内容 | 原因 |
|---|---|---|
| 分条边 | 最大毛刺、毛刺方向、允许边部损伤。 | 影响送料、接触面和后续成形。 |
| 去毛刺边 | 残余毛刺及允许去除量。 | 处理边缘可能改变可用宽度。 |
| 圆边 | 边部轮廓或圆角半径及尺寸限值。 | 边部可能直接作为功能接触面。 |
在表格内横向滚动可查看所有列 →
宽度公差与镰刀弯
宽度公差影响导向装置配合和进入模具的材料量。镰刀弯是钢带在平面内的侧向弯曲,应在约定长度上测量;它不同于出平面的平直度,也不同于卷绕留下的卷曲。
检验示意图应标明直线基准、测量长度和最大侧向偏差。只给出一个镰刀弯数值而不注明测量长度,无法完整说明要求。检查毛刺也应明确板面及边缘方向。
边浪是边部面外起伏,卷曲/卷形残留是卷取留下的曲率,镰刀弯是在钢带平面内的横向弯曲。三者应分别约定测量长度、支承/约束条件和限值,镰刀弯数值不能代替边浪检验。
分条记录应保留母卷/炉号、子卷编号、必要时的分条位置、毛刺面和卷取方向,避免一卷分成多卷后丢失追溯关系。
硬度状态与表面
弹簧钢带需要确认交货硬度或状态及后续热处理;拉深钢带则更关注成形性能。应注明退火 、全硬或其他规定状态,并将检验要求与交货状态对应。
表面形貌、涂镀层及油品影响模具和后续加工。外露面的表面要求与边部验收要分别规定。冷轧钢卷 介绍了分条精整之前的减薄和退火工序。
分条排样与收料限制
分条卷的内径、外径、宽度和净重都必须适配开卷机。影响送料时,还要规定卷绕方向、层间隔离和包装。母卷分切后,子卷标签应保留追溯关系。
排样算例:1,000 mm 宽母卷分为 6 条、每条 160 mm,共占 960 mm,剩余 40 mm 作为约定的切边和排样余量。这只是几何核算;实际分条方案还要考虑来料宽度、边部、刀具设置和成品钢带公差。