
钢带的轧制边与纵剪边,说明两条纵向边界的形成来源;后续加工决定交付时的边缘状态。供应商名称和卷状交货形式,都无法单独说明这两件事。
本文比较扁平钢材的两条长边。钢带概览 介绍完整的产品要求,钢卷纵剪 解释加工线的工作过程。
1. 结合产品语境理解边缘名称
BlueScope 热轧卷将保留的未切轧制边称为 mill edge。
“钢厂供货”说明材料的供应来源,钢厂仍可能在交货前完成切边。“冷轧”说明加工路线,也无法据此确定每条纵向边缘最后由哪道工序形成。产品说明应同时给出明确的边缘状态。
纵剪边由沿长度方向的切割形成。Alleima 分别列出纵剪原边与去毛刺边。两份说明都写了“纵剪”时,仍需比较完整描述。
2. 追踪分条后钢带两侧的来源
MSCI 的工艺说明 介绍了母卷分成较窄钢带的过程。一个俯视几何例子可以说明,各条钢带的两侧来源为何可能不同。
假设母带保留两条轧制边,沿长度方向切两刀,得到三条可用钢带,且不修剪外侧边料。中间一条的两侧均为新切边;左右外侧两条则各有一条新切边和一条保留的母带边。因此,把整批称为“纵剪料”,还不足以说明每条带的两侧情况。
如果再在母带原有两条外边以内分别增加一条切线,并去掉两侧窄边料,三条可用钢带便都具有两条切边。这个结论来自已说明的排条几何条件。实际批次是否采用该布局、切边是否满足验收要求,仍须查相应证据。
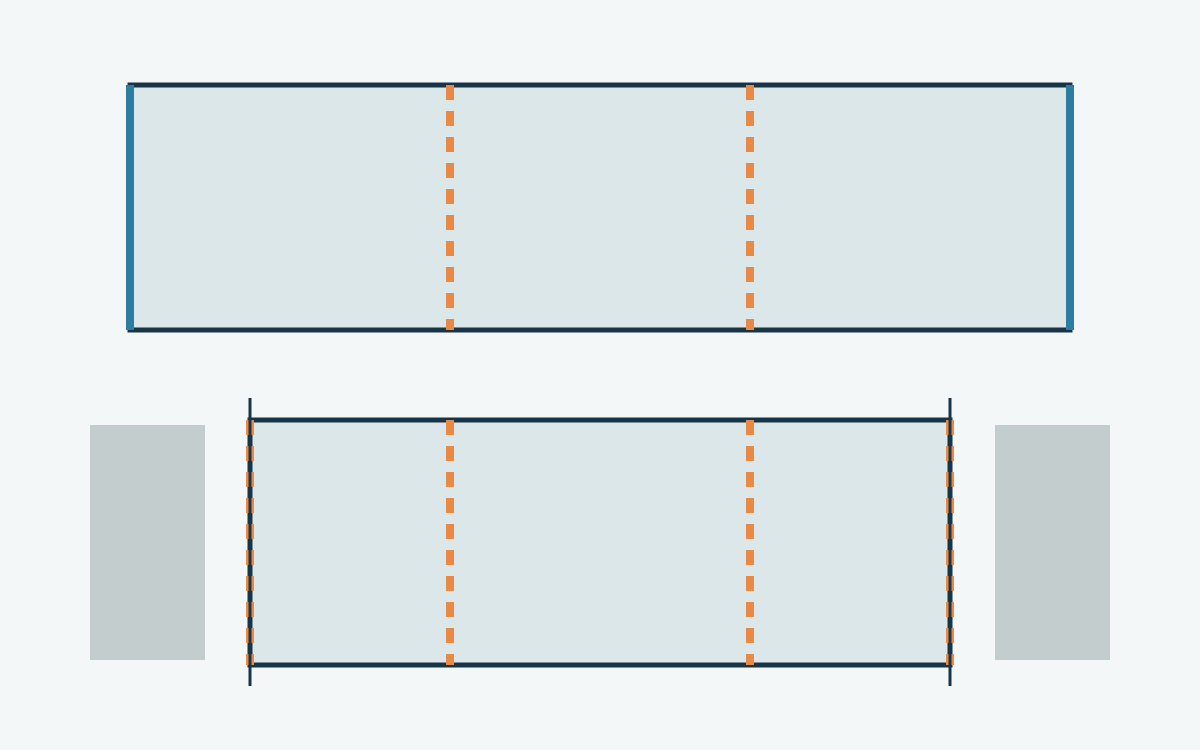
子卷编号及其在母带布局中的位置,有助于追溯两侧来源。只拍摄一侧的照片无法证明另一侧的加工历史。如果钢带后来再次分条,应从它最近一次的母带和切线重新追踪。
3. 区分纵向侧边与横向端边
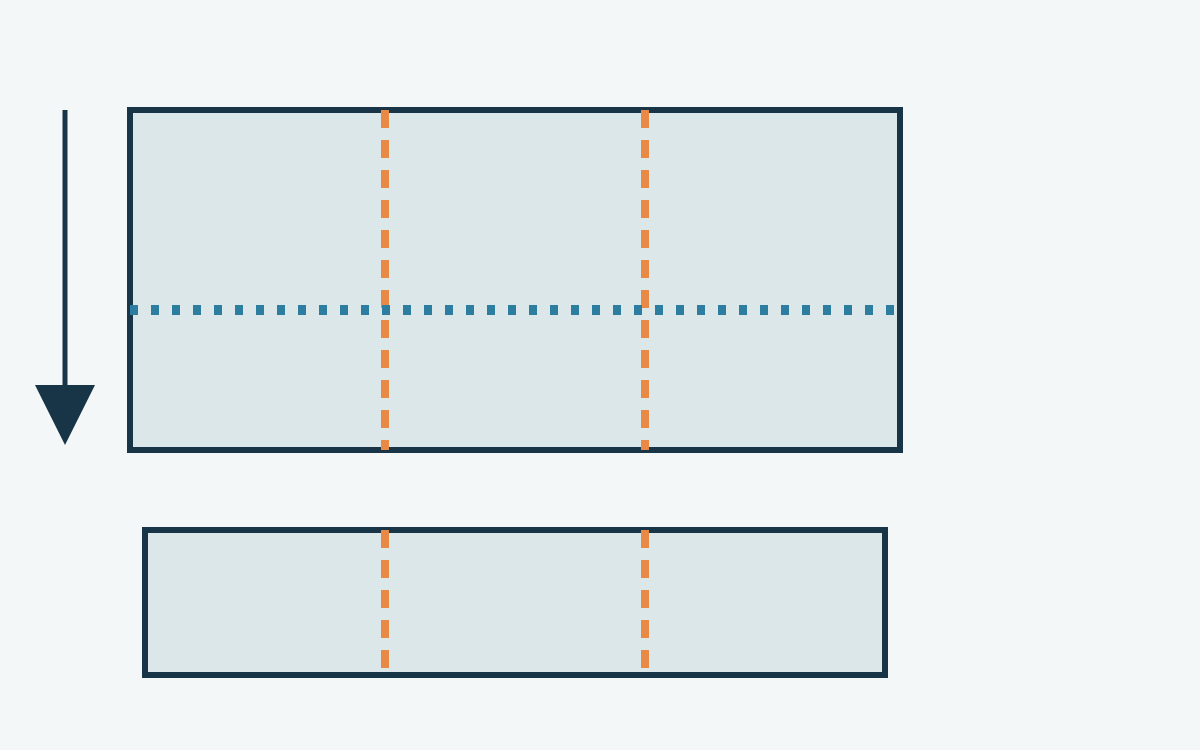
纵向切割形成沿钢带长度延伸的侧边,横向切割形成端边。钢卷横剪成板时,端边数量和位置发生变化,两条长边的来源可以保持不变。
以上述中间钢带横剪得到的一张板为例:两条纵向侧边来自纵剪,两个端边来自横剪。一条仅写“切边”的备注,如果没有说明涉及哪些边,就留下了歧义。板材在工作台上转向后,观察者所见的左右会改变;与轧制或送料方向关联的示意图,比只标“左边”的照片更清楚。
4. 分开理解来源、精整和验收
边缘名称只回答有限的问题,其含义应与尺寸及状态检测结果分开。
| 描述 | 已说明的信息 | 仍需确认的信息 |
|---|---|---|
| 供应商的边缘名称 | 该产品申报的边缘类别。 | 名称含义、实际状态及适用性。 |
| 纵剪边 | 纵向切割形成的边界。 | 交付时的毛刺及后续精整情况。 |
| 纵剪后去毛刺 | 增加了一道边缘精整工序。 | 约定的最终轮廓及尺寸检测结果。 |
| 宽度测量值 | 被测钢带截面的尺寸结果。 | 是否符合适用区间和方法,以及其他边缘性能。 |
在表格内横向滚动可查看所有列 →
BlueScope 提醒,HA3 未切边处可能存在轧制不连续缺陷。这条产品提示 无法支持“所有轧制边都有缺陷”或“所有切边都无缺陷”的判断;仅凭外观也无法完整还原加工历史。
宽度公差说明 介绍允许的尺寸区间。边缘名称没有给出具体宽度允差、镰刀弯限值,也不构成忽略毛刺的依据。切边描述还不能替代钢材牌号及相应记录,单凭这个标签无法推导出材料整体牌号或力学性能保证的变化。
5. 阅读简短标签时保留信息边界
假设一张标签写“轧制边”,另一张写“纵剪、去毛刺”。前者需要结合产品术语及边缘实际状态理解,后者记录了切割后的精整。仅凭任一标签,都无法确认钢带适配某台送料设备或某项成形工序。
说明不清时,可要求提供标明两条纵向边及后续精整的图示或工艺记录。宽度和状态结果应对应同一交付钢带。理解术语后,可用钢带参考页 核对相关规格字段。
这些例子解释名称与几何关系,不提供刀具间隙、毛刺高度或搬运操作程序。检查必须采用获准的安全接近方式,不得为辨认边缘而靠近运行中的钢带或擅自松开钢卷。来源说明 列出术语对应的产品范围。