
钢卷纵剪把宽母卷沿长度方向切成多条窄带,再收卷为分条卷。圆盘刀改变的是宽度;纵剪不以减小整体厚度为目的,切边附近仍会发生局部变形。开卷、剪切、分隔与收卷需要协调,才能让分条卷稳定进入后续工序。
从母卷到分条卷
开卷机释放带材,入口导向装置控制其进入纵剪机的路径。穿带和切头设备随机组配置而变化;带头穿过机组后,才能转入正常生产。
上下刀轴上的成对圆盘刀沿带材前进方向剪切。隔套与刀具组合确定横向各切口的位置。排刀方案可以包含切边:废边进入独立的收集装置,有效窄带继续向卷取端前进。分隔装置使相邻窄带保持各自的通道。
活套及张力区可用于协调剪切与收卷之间的带材运行。卷取机把窄带卷成分条卷,之后由配套系统固定并卸卷。具体机组布局可以不同。

刀具分别控制什么
侧向间隙与径向重叠量是两项不同的刀具几何关系。侧隙指相对刃口在带材宽度方向的间隔;重叠量描述两刀在径向上的啮入程度。成品宽度由完整刀具堆叠及切口位置确定,不能用这两个参数中的任意一个代替。
厚度、强度、塑性和刀具状态都会影响剪切响应。下一卷即使宽度相同,也需要核对材料条件。工艺应针对实际钢材和经批准的刀具规程验证;刀隙、张力和速度都需要机组专用设定。
收卷为何需要独立控制
剪切后,多条窄带同时运行。分隔控制横向位置,张力控制沿运行方向的拉力,两者各有作用。设备制造商根据材料和表面要求配置不同的张力装置。
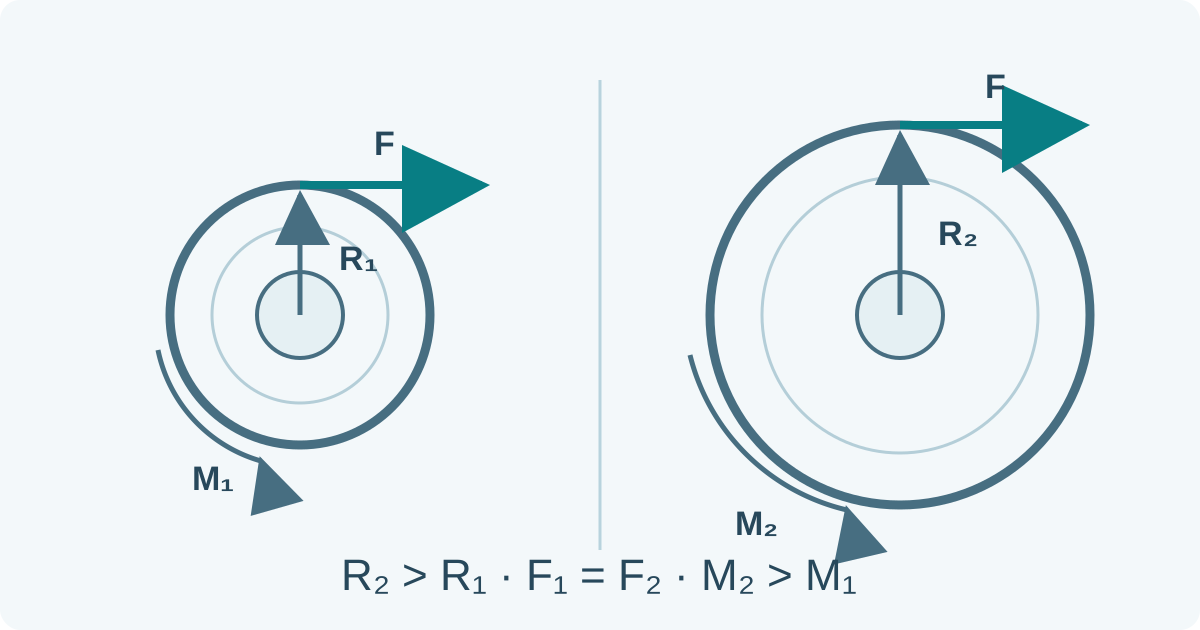
理想情况下,单条窄带的卷取转矩等于带材拉力乘以有效卷绕半径。随着卷径增大,半径不断变化,因此恒定转矩无法单独维持整卷过程中的恒定张力。实际驱动还需要考虑加速和机械损耗。
对于以相同角速度卷绕的窄带,有效卷绕半径不同,所需圆周速度也不同。来料厚度差异和各层卷绕状态会增加多条带同步收卷的复杂性,需依靠机组的补偿方式及验证后的设定处理。盲目提高张力可能损伤材料或表面。
按工序理解结果
| 观察到的现象 | 应核对的工艺问题 |
|---|---|
| 宽度偏离计划 | 切口位置、刀具组合和测量条件是否正确? |
| 窄带偏离通道 | 导向、分隔与来料状态是否匹配? |
| 接触点后出现表面印痕 | 接触表面是否清洁,并适合当前表面要求? |
| 收卷不均匀 | 带材运行、张力与卷层形成是否协调? |
在表格内横向滚动可查看所有列 →
这些问题用于确定调查方向,单凭外观无法判定根因。毛刺、边部状态、宽度及镰刀弯的验收应按钢带规格执行。机组完成纵剪,并不意味着交付钢卷已满足每项要求。
纵剪、矫平与横切
纵剪得到较窄的宽度,矫平通过独立的变形过程改善板形,横切将带材沿横向切成定尺板片。组合机组可以包含多种功能,因此工艺说明应明确实际执行了哪些工序。
窄卷不会自动获得去毛刺边、保证的平直度或新的材料状态,这些结果需要相应工序与验收条件。排料计算同样只能检验几何关系,无法认可刀具方案、表面保护或收卷质量。
资料与适用范围
本文用于理解钢卷加工路线,不提供设备调试或维修步骤。穿带、换刀和搬运钢卷时,应执行具体机组的防护操作与能源隔离规程。制造商资料用于核实设备功能,不能据此推导通用公差或设定值。