
Продольная резка разделяет широкий исходный рулон стали на узкие полосы, которые затем сматывают в отдельные рулоны. Дисковые ножи задают ширину; операция не предназначена для уменьшения общей толщины, хотя у кромок возникает местная деформация. Подача, резка, разделение полос и намотка должны быть согласованы.
От исходного рулона к узким рулонам
Разматыватель подаёт полосу, а входные направляющие задают её путь к ножницам. Устройства заправки и обрезки переднего конца зависят от установки. До начала рабочего режима передний конец проводят через линию.
Пары дисковых ножей на верхнем и нижнем валах режут движущуюся полосу. Проставочные кольца и набор ножей определяют положение резов по ширине. Схема может включать обрезку кромок: отходы направляются в отдельную систему сбора, а полезные полосы идут к моталке. Разделительные устройства удерживают соседние полосы на своих дорожках.
Петлевой участок и зона натяжения могут согласовывать движение между резкой и намоткой. Моталка формирует узкие рулоны, которые закрепляют и снимают предусмотренной системой. Конкретная компоновка зависит от линии.

Что определяет настройка ножей
Боковой зазор и радиальное перекрытие описывают разные геометрические отношения. Зазор — расстояние между противоположными режущими кромками по ширине полосы; перекрытие характеризует их радиальное взаимное положение. Готовую ширину определяют весь набор инструмента и положения резов.
Толщина, прочность, пластичность и состояние инструмента влияют на резку. Одинаковая ширина следующего рулона не обосновывает перенос предыдущих настроек. Процесс проверяют для фактической стали и утверждённой процедуры сборки инструмента. Зазор, натяжение и скорость требуют настроек конкретной линии.
Почему намотке нужен отдельный контроль
После резки одновременно движутся несколько полос. Разделение контролирует поперечное положение, а натяжение — продольное усилие. Разделитель не заменяет систему регулирования натяжения. Производители предлагают разные натяжные устройства под материал и требования к поверхности.
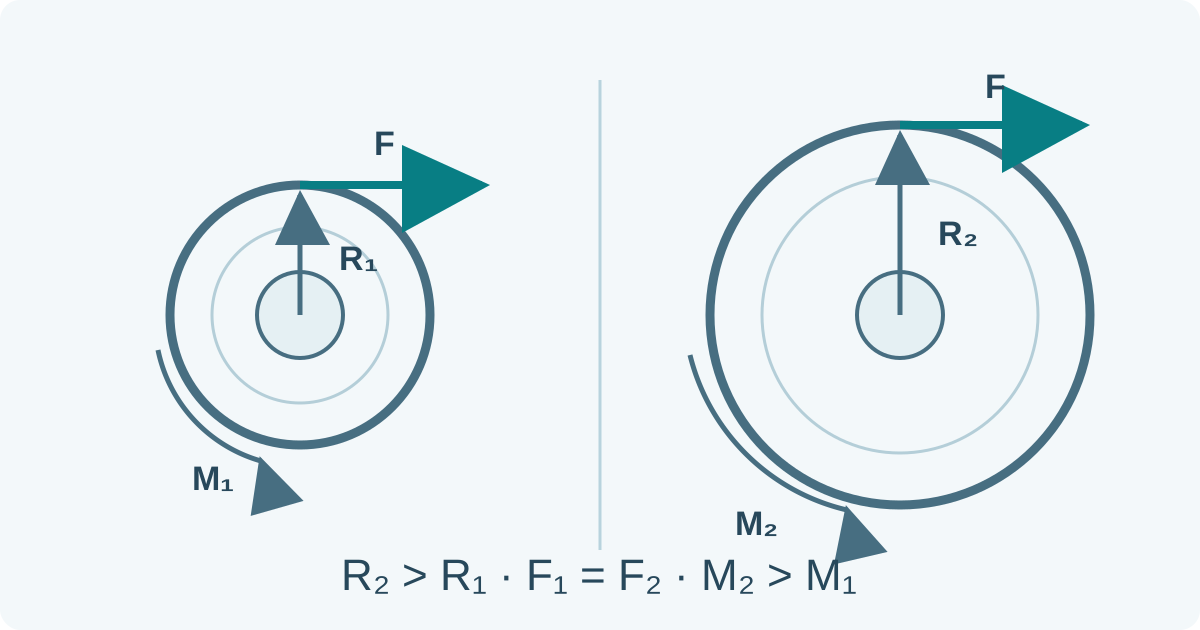
При идеальной намотке крутящий момент равен усилию в полосе, умноженному на эффективный радиус намотки. По мере роста рулона радиус меняется; один лишь постоянный момент не обеспечивает постоянного натяжения на всём рулоне. Реальный привод также учитывает ускорение и механические потери.
Для полос, наматываемых с одинаковой угловой скоростью, разные эффективные радиусы требуют разных окружных скоростей. Разнотолщинность исходной полосы и формирование витков могут осложнять совместную намотку. Существенны схема компенсации и проверенные настройки. Произвольное повышение натяжения способно повредить материал или поверхность.
Оценка результата по этапам
| Наблюдение | Вопрос о процессе |
|---|---|
| Ширина отличается от заданной | Верны ли положения резов, сборка инструмента и условия измерения? |
| Полоса уходит со своей дорожки | Согласованы ли направление, разделение и состояние входного материала? |
| После контакта появляются следы | Чиста ли контактная поверхность и подходит ли она для отделки? |
| Намотка становится неравномерной | Согласованы ли движение, натяжение и формирование рулона? |
Прокрутите таблицу, чтобы увидеть все столбцы →
Вопросы задают направление проверки; внешний вид сам по себе не устанавливает причину. Приёмку заусенцев, кромок, ширины и серповидности определяет спецификация ленты. Завершение резки не доказывает выполнение всех требований к поставке.
Продольная резка, правка и поперечная резка
Продольная резка создаёт меньшую ширину. Правка воздействует на форму отдельной операцией деформирования. Поперечная резка делит полосу на листы или заготовки заданной длины. Комбинированная линия может совмещать функции; описание должно указывать реально выполняемые операции.
Узкий рулон не гарантирует снятый заусенец, заданную плоскостность или новое металлургическое состояние. Эти результаты требуют собственных операций и условий приёмки. Расчёт раскладки по ширине проверяет геометрию; он не подтверждает пригодность инструмента, защиты поверхности или качества намотки.
Источники и область применения
Текст помогает понять маршрут обработки рулона и не служит процедурой наладки или ремонта. При заправке, смене инструмента и перемещении рулонов соблюдают защитные меры и процедуры изоляции энергии конкретной линии. Материалы производителей подтверждают функции оборудования, без установления универсальных допусков или настроек.
Требования к ленте · Калькулятор раскладки резки · Примечания к источникам