
Çelik rulo dilme, geniş bir ana ruloyu boyuna keserek daha dar şeritlere ayırır ve bunları yeniden sarar. Dairesel bıçaklar genişliği belirler; işlem genel kalınlığı azaltmayı amaçlamaz, ancak kesilen kenarlarda yerel deformasyon oluşur. Besleme, kesme, ayırma ve sarma birbiriyle uyumlu çalışmalıdır.
Ana rulodan dar rulolara
Açıcı şeridi serbest bırakır, giriş kılavuzları şeridin dilme makinesine giden yolunu düzenler. Şerit geçirme ve baş kesme donanımları tesise göre değişir. Normal üretim başlamadan önce şerit başı hattan geçirilir.
Üst ve alt millerdeki dairesel bıçak çiftleri hareketli şeridi keser. Ara bilezikler ve bıçak dizilimi, genişlik boyunca kesme konumlarını belirler. Kesim planı kenar kırpmayı içerebilir: hurda kenarlar ayrı toplama sistemine giderken kullanılacak şeritler sarıcıya ilerler. Ayırıcılar komşu şeritleri kendi yollarında tutar.
Bir döngü ve gergi bölgesi, kesme ile sarma arasındaki ilerlemeyi düzenleyebilir. Sarıcı dar ruloları oluşturur; bunlar hattın taşıma sistemiyle emniyete alınır ve çıkarılır. Fiziksel yerleşim hattan hatta değişir.

Bıçak ayarlarının farklı görevleri
Yanal boşluk ve radyal bindirme farklı geometrik ilişkileri anlatır. Boşluk, karşılıklı kesici kenarların genişlik yönündeki aralığıdır; bindirme radyal kavraşmayı belirtir. Nihai genişlik, tüm takım dizisi ve kesme konumlarıyla belirlenir.
Kalınlık, dayanım, süneklik ve takım durumu kesme davranışını etkiler. Sonraki rulonun aynı genişlikte olması önceki ayarın doğrudan kullanılmasını haklı çıkarmaz. İşlem gerçek çelik ve onaylı takım prosedürü için doğrulanmalıdır. Bıçak boşluğu, gergi ve hız hatta özel değerler gerektirir.
Sarmanın bağımsız kontrolleri
Kesimden sonra birden fazla şerit birlikte ilerler. Ayırma yanal konumları, gergi kontrolü ise ilerleme yönündeki kuvveti düzenler. Ayırıcı, gergi kontrolünün yerini alamaz. Üreticiler malzemeye ve yüzey gereksinimine uygun farklı gergi düzenekleri sunar.
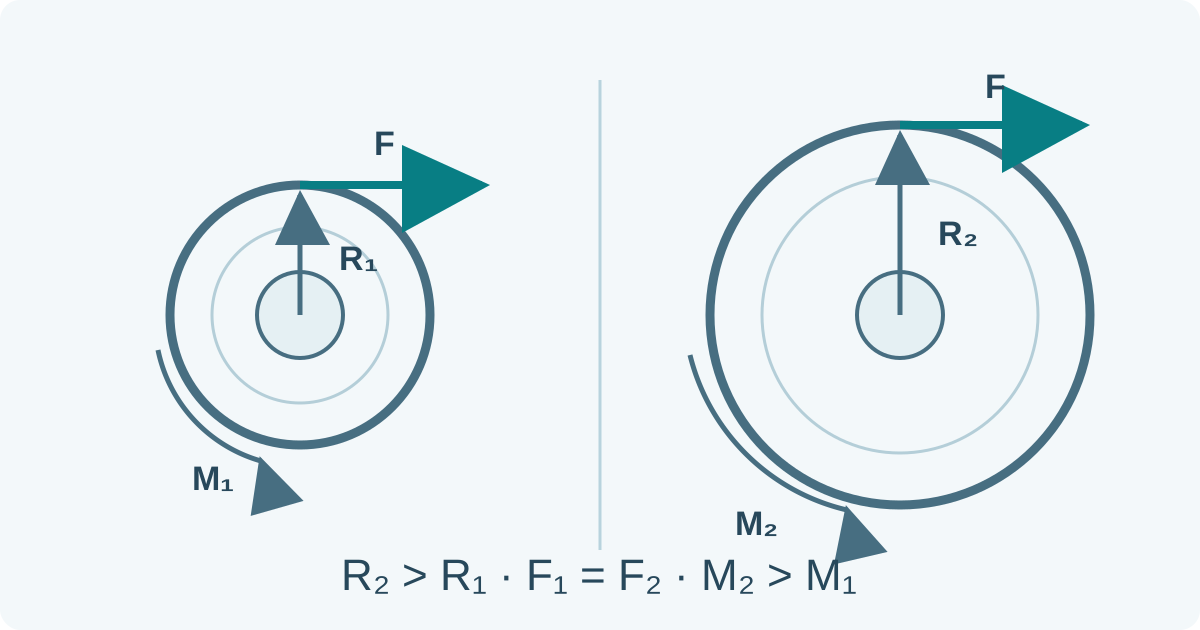
İdeal bir sarma işleminde tork, şerit kuvveti ile etkin sarma yarıçapının çarpımıdır. Rulo büyüdükçe yarıçap değişir; yalnızca sabit tork uygulamak tüm rulo boyunca sabit gergi sağlamaz. Gerçek tahrikte ivmelenme ve mekanik kayıplar da hesaba katılır.
Aynı açısal hızda sarılan şeritlerde farklı etkin yarıçaplar farklı çevresel hızlar gerektirir. Giriş kalınlığındaki farklılıklar ve katmanların oluşumu çoklu şerit sarmayı karmaşıklaştırabilir. Hattın dengeleme düzeni ve doğrulanmış ayarları önemlidir. Gergiyi gelişigüzel artırmak malzemeye veya yüzeye zarar verebilir.
Sonucu işlem aşamasına göre okumak
| Gözlem | İşlemle ilgili soru |
|---|---|
| Genişlik planlanandan farklı | Kesme konumları, takım dizisi ve ölçüm koşulları doğru mu? |
| Şerit kendi yolundan sapıyor | Kılavuzlama, ayırma ve giriş malzemesi uyumlu mu? |
| Temastan sonra yüzey izi oluşuyor | Temas yüzeyi temiz ve kaplamaya veya yüzeye uygun mu? |
| Sarım düzensizleşiyor | Şerit ilerlemesi, gergi ve rulo oluşumu uyumlu mu? |
Tüm sütunlar için tabloyu kaydırın →
Bu sorular incelemeyi yönlendirir; görünüm tek başına nedeni belirlemez. Çapak, kenar, genişlik ve düzlem içi yanal eğrilik kabulü şerit şartnamesine aittir. Kesimin tamamlanması bütün teslim şartlarının sağlandığını göstermez.
Dilme, doğrultma ve boy kesme
Dilme daha dar genişlikler oluşturur. Doğrultma, ayrı bir deformasyon işlemiyle şekli düzenler. Boy kesme, şeridi enine keserek belirli uzunlukta levha veya taslaklar üretir. Kombine hatlar birden fazla işlevi içerebilir; açıklamada gerçekten yapılan işlemler belirtilmelidir.
Dar bir rulo, çapaksız kenar, garantili düzlemsellik veya yeni bir metalürjik teslim durumu sağlamaz. Bunlar kendi işlemlerini ve kabul koşullarını gerektirir. Genişlik yerleşimi hesabı da yalnızca geometriyi kontrol eder; takımı, yüzey korumasını veya sarım kalitesini onaylayamaz.
Kaynaklar ve kapsam
Bu açıklama rulo işleme rotasını anlamaya yöneliktir; ayar veya bakım prosedürü değildir. Şerit geçirme, takım değiştirme ve rulo taşıma sırasında hattın korumalı çalışma ve enerji izolasyonu prosedürleri uygulanmalıdır. Üretici kaynakları mevcut donanım işlevlerini doğrular; evrensel tolerans veya ayar sağlamaz.
Şerit gereksinimleri · Rulo dilme yerleşim hesaplayıcısı · Kaynak notları