
El corte longitudinal divide una bobina madre de acero en flejes más estrechos, que se vuelven a bobinar. Las cuchillas circulares definen el ancho; la operación no busca reducir el espesor general, aunque produce deformación local en los bordes. Alimentación, corte, separación y bobinado deben funcionar de manera coordinada.
De la bobina madre a las bobinas estrechas
El desenrollador libera la banda y las guías de entrada orientan su recorrido hacia la cizalla. Los equipos de enhebrado y despunte dependen de la instalación; la cabeza de la banda recorre la línea antes de iniciar la producción normal.
Pares de cuchillas circulares montados en ejes superior e inferior cortan la banda en movimiento. Los separadores del paquete de herramientas y la disposición de las cuchillas establecen las posiciones de corte. El programa puede incluir recorte lateral: la chatarra sigue un circuito de recogida separado, mientras los flejes útiles avanzan al bobinador. Los dispositivos separadores mantienen cada fleje en su recorrido.
Una zona de bucle y tensión puede coordinar el avance entre corte y bobinado. El bobinador forma las bobinas resultantes, que se aseguran y descargan mediante el sistema previsto. La distribución física varía entre líneas.

Qué controla el juego de cuchillas
La holgura lateral y el solape radial describen relaciones distintas. La primera es la separación entre filos opuestos en la dirección del ancho; el segundo describe su penetración radial. El ancho terminado depende del conjunto de herramientas y de las posiciones de corte.
Espesor, resistencia, ductilidad y estado de las herramientas influyen en el corte. Un ajuste válido para una bobina no se transfiere únicamente porque la siguiente tenga el mismo ancho. Debe validarse para el acero real y el procedimiento aprobado. Holgura, tensión y velocidad requieren ajustes específicos de la línea.
El bobinado necesita controles propios
Tras el corte avanzan varios flejes simultáneamente. La separación controla su posición lateral; la tensión, la fuerza longitudinal. Un separador no sustituye al control de tensión. Los fabricantes ofrecen distintos sistemas según el material y el acabado superficial.
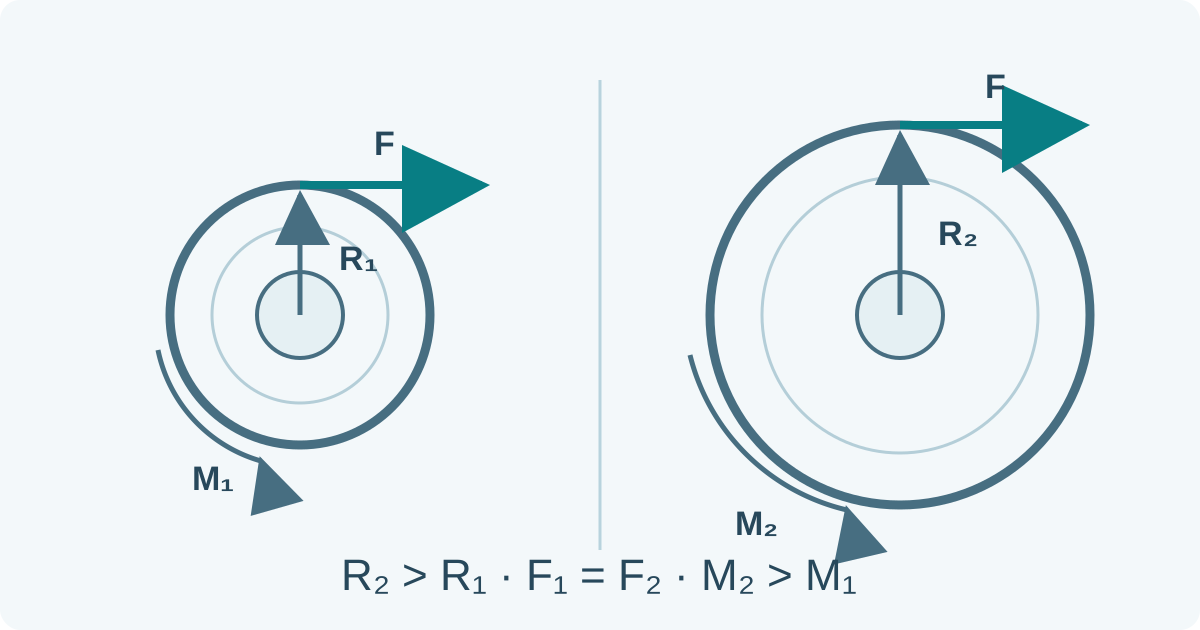
En un bobinado ideal, el par es la fuerza del fleje multiplicada por el radio efectivo. Ese radio aumenta a medida que crece la bobina; mantener únicamente el par constante no mantiene constante la tensión. El accionamiento real también considera aceleración y pérdidas mecánicas.
Si varios flejes se bobinan con la misma velocidad angular, radios efectivos distintos requieren velocidades periféricas distintas. Las variaciones de espesor de entrada y la formación de las espiras complican el bobinado múltiple. Importan el sistema de compensación y los ajustes validados; aumentar indiscriminadamente la tensión puede dañar el material o su superficie.
Interpretar el resultado por etapas
| Observación | Pregunta sobre el proceso |
|---|---|
| Ancho diferente del previsto | ¿Son correctas las posiciones de corte, las herramientas y la medición? |
| Un fleje se desvía de su recorrido | ¿Son compatibles el guiado, la separación y el material de entrada? |
| Marcas después de un punto de contacto | ¿Está limpio el contacto y es adecuado para el acabado? |
| Bobinado desigual | ¿Son compatibles avance, tensión y formación de la bobina? |
Deslice la tabla para ver todas las columnas →
Estas preguntas orientan la investigación; la apariencia por sí sola no identifica la causa. La aceptación de rebabas, bordes, ancho y curvatura lateral corresponde a la especificación del fleje. Haber completado el corte no demuestra el cumplimiento de todos sus requisitos.
Corte longitudinal, nivelado y corte transversal
El corte longitudinal produce anchos menores. El nivelado corrige la forma mediante una deformación independiente. El corte transversal obtiene chapas o formatos de longitud determinada. Una línea combinada puede reunir varias funciones: la descripción del proceso debe identificar cuáles se ejecutan.
Una bobina estrecha no implica automáticamente bordes desbarbados, planitud garantizada ni un nuevo estado metalúrgico. Cada resultado necesita su proceso y condiciones de aceptación. El cálculo de distribución de anchos comprueba geometría; no aprueba las herramientas, la protección superficial ni la calidad del bobinado.
Fuentes y alcance
Esta explicación ayuda a interpretar una ruta de transformación de bobinas. No constituye un procedimiento de ajuste o mantenimiento. Enhebrado, cambio de herramientas y manipulación requieren las medidas de protección y aislamiento de energía de la línea. Las referencias de fabricantes acreditan funciones disponibles, sin establecer tolerancias o ajustes universales.
Requisitos del fleje · Calculadora de distribución de cortes · Notas de fuentes