
O corte longitudinal divide uma bobina-mãe de aço em tiras mais estreitas, posteriormente rebobinadas. As facas circulares definem a largura; o processo não procura reduzir a espessura geral, embora provoque deformação localizada nas bordas. Alimentação, corte, separação e bobinamento precisam trabalhar em conjunto.
Da bobina-mãe às bobinas estreitas
O desbobinador libera a tira, e as guias de entrada orientam seu percurso até a tesoura. Os dispositivos de passagem da ponta e corte inicial variam conforme a instalação. A ponta deve atravessar a linha antes do regime normal de produção.
Pares de facas circulares nos eixos superior e inferior cortam o material em movimento. Espaçadores e a disposição das facas estabelecem as posições dos cortes. O plano pode incluir aparagem lateral: as aparas seguem para uma coleta separada, enquanto as tiras úteis avançam ao rebobinador. Os separadores mantêm cada tira em sua trajetória.
Uma região de laço e tensionamento pode coordenar o avanço entre corte e bobinamento. O rebobinador forma as bobinas resultantes, que são presas e retiradas pelo sistema de manuseio da linha. O arranjo físico depende da instalação.

O que as facas controlam
Folga lateral e sobreposição radial são relações geométricas diferentes. A folga é o afastamento entre arestas opostas na direção da largura; a sobreposição descreve seu engajamento radial. A largura final depende do conjunto completo de ferramentas e das posições de corte.
Espessura, resistência, ductilidade e estado das ferramentas influenciam o corte. A mesma largura de entrada não justifica repetir o ajuste de outra bobina. O processo deve ser validado para o aço efetivo e o procedimento de ferramentas aprovado. Folga, tração e velocidade exigem parâmetros específicos da linha.
Por que o bobinamento tem controles próprios
Após o corte, várias tiras avançam juntas. A separação controla suas posições laterais; o tensionamento controla a força longitudinal. Um separador não substitui esse controle. Os fabricantes oferecem diferentes sistemas de tensionamento conforme o material e a exigência de superfície.
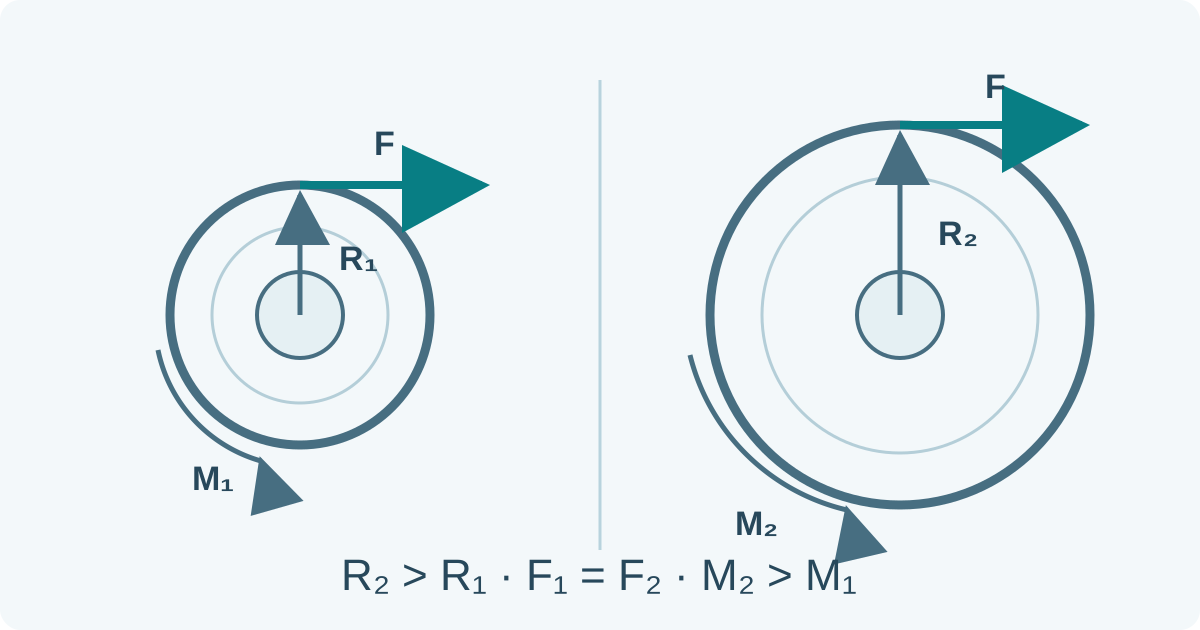
No bobinamento ideal, o torque corresponde à força na tira multiplicada pelo raio efetivo. Esse raio cresce com a bobina; manter apenas o torque constante não mantém constante a força de tração. O acionamento real também considera aceleração e perdas mecânicas.
Para tiras bobinadas à mesma velocidade angular, raios efetivos diferentes exigem velocidades periféricas diferentes. Variações de espessura na entrada e a formação das espiras podem dificultar o bobinamento simultâneo. O sistema de compensação e os ajustes validados são relevantes; elevar a tração indiscriminadamente pode danificar o material ou a superfície.
Interpretar o resultado por etapa
| Observação | Pergunta sobre o processo |
|---|---|
| Largura diferente da prevista | Posições de corte, ferramentas e medição estão corretas? |
| Uma tira sai de sua trajetória | Guiamento, separação e condição de entrada são compatíveis? |
| Marcas após um contato | A superfície de contato está limpa e adequada ao acabamento? |
| Bobinamento irregular | Avanço, tração e formação das espiras são compatíveis? |
Role a tabela para ver todas as colunas →
As perguntas orientam a investigação; a aparência isolada não identifica a causa. A aceitação de rebarba, bordas, largura e encurvamento lateral pertence à especificação da tira. Concluir o corte não comprova todos esses requisitos.
Corte longitudinal, nivelamento e corte transversal
O corte longitudinal produz larguras menores. O nivelamento atua na forma por uma operação de deformação separada. O corte transversal divide a tira em chapas ou formatos de comprimento definido. Linhas combinadas podem reunir essas funções; a descrição deve indicar as operações realmente executadas.
Uma bobina estreita não assegura bordas sem rebarbas, planicidade garantida ou nova condição metalúrgica. Esses resultados precisam de processos e critérios próprios. O cálculo de distribuição de larguras verifica geometria; não aprova ferramentas, proteção superficial ou qualidade de bobinamento.
Fontes e limites
O texto explica uma rota de processamento de bobinas e não serve como procedimento de regulagem ou manutenção. Passagem da ponta, troca de ferramentas e movimentação exigem os procedimentos de proteção e isolamento de energia da linha. As fontes de fabricantes comprovam funções disponíveis, sem estabelecer tolerâncias ou parâmetros universais.
Requisitos da tira · Calculadora de distribuição do corte · Notas das fontes