
冷轧改变了什么?
冷轧是在再结晶温度以下,对已有热轧钢带继续轧制减薄。它既控制厚度,也改变材料的力学状态。成形用冷轧板通常还需退火恢复塑性,再经平整等工序获得要求的表面和板形。
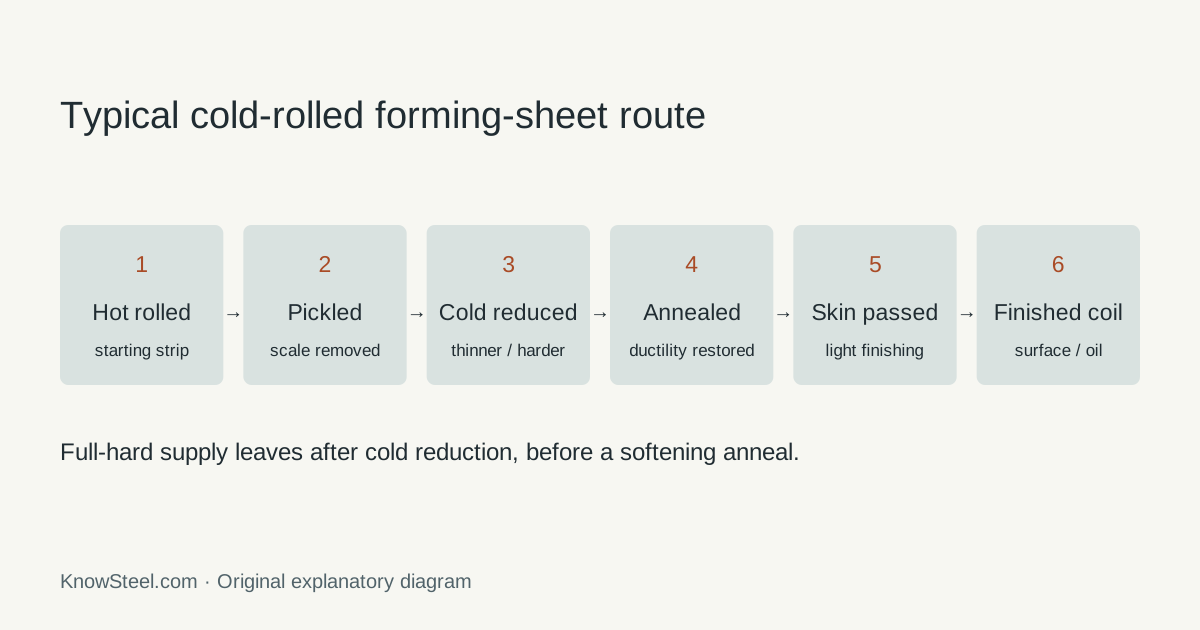
常见生产流程
热轧 → 酸洗 → 冷轧 → 退火 → 平整 → 成品卷。酸洗去除氧化铁皮,冷轧减薄截面,退火改善冷加工后的组织状态。轻压下平整用于控制表面形貌和成形表现,随后按订单要求矫平、涂油。
thyssenkrupp 包装钢生产路线则在特定产品背景下说明罩式或连续退火及平整,其压下率不能直接当作所有成形薄板的通用要求。
全硬与退火交货状态
| 状态 | 所处工序 | 后续使用要求 |
|---|---|---|
| 全硬 | 冷轧后未经软化退火。 | 用于后续热处理,或专门适应该硬态的加工工艺。 |
| 退火并平整 | 冷轧后退火,再进行轻压下精整。 | 按约定牌号、厚度和表面要求进行成形。 |
在表格内横向滚动可查看所有列 →
全硬描述冷加工状态,并不等同于高强结构钢。带在线退火的镀层线可采用全硬基板,在镀锌前获得最终成形性能,见镀锌工艺 。
热轧说明上游轧制路线;HRPO 仅去除氧化皮并涂油,没有冷压下;全硬冷轧保留冷加工状态;退火冷轧则在压下后进行了相应热处理。因此,“冷轧”本身还不能证明交货材适合成形,全硬也不等于高强结构钢。
表面、涂油和尺寸要求
需涂装的家电外板,表面验收要求可能高于隐蔽零件。订单应明确外露面、允许的表面痕迹,以及适用的粗糙度要求。
油品用于约定条件下的防护和润滑。后续若需涂装、粘接或冲压,应明确油品或相容性要求,并按加工工艺清洗。
厚度和宽度公差、平直度及边部状态都应写入订单;分条材料还应规定毛刺和镰刀弯 。公称厚度可用于初步计算,实际厚度波动会影响出材量和重量。
粗糙度若影响功能,应写明参数、范围、仪器截止长度和测量方向,不能仅凭表面名称推定 Ra。平直度应明确检验开卷后的带材还是矫平定尺板;切边、毛刺朝向和可用宽度要与送料工装对应。SSAB DC01 资料提供特定产品的油品与 EN 10131 公差背景,其尺寸范围不是全行业能力范围。
牌号与标准不能混用
ASTM A1008/A1008M、EN 10130、JIS G 3141 是常见产品标准起点。DC01 属于 EN 成形用牌号,SPCC 属于 JIS 体系,不能直接列作等同关系。EN 10131 规定适用冷轧未镀层产品的尺寸要求。
现行 ASTM A1008/A1008M-26 于 2026-09-18 核验。公开 scope 确认产品范围,完整验收要结合合同版本及适用的 A568/A568M-25a 一般要求 。DC01、SPCC 与 ASTM 类别不因此具有相同的化学限值、试验和成形保证。
成形和涂镀基板
冷轧成形材料常用于箱体、家电零件和冲压件。牌号要与变形路径及弯曲几何相适应,表面、油品和模具也会影响冲压过程。
许多镀锌和彩涂产品采用冷轧减薄后的基板,但镀锌成品 还须满足自身的镀层和交货要求;PPGI 进一步增加前处理和漆膜。
订货要求示例:DC01 / EN 10130;1.0 × 1,000 mm;退火并平整;切边;约定表面质量与油品;EN 10131 尺寸等级;设备允许的卷材尺寸与重量。应根据实际图纸补全,不能只写“1 mm 冷轧板”。