
计算器
输入母卷净重、宽度,再添加各组分条宽度及正整数条数,左右切边分别设置。厚度为可选项,与密度一起估算母卷长度,不改变按宽度比例分配的子卷重量。切换公英制会换算已输入的宽度、厚度和重量。
截面与计算公式
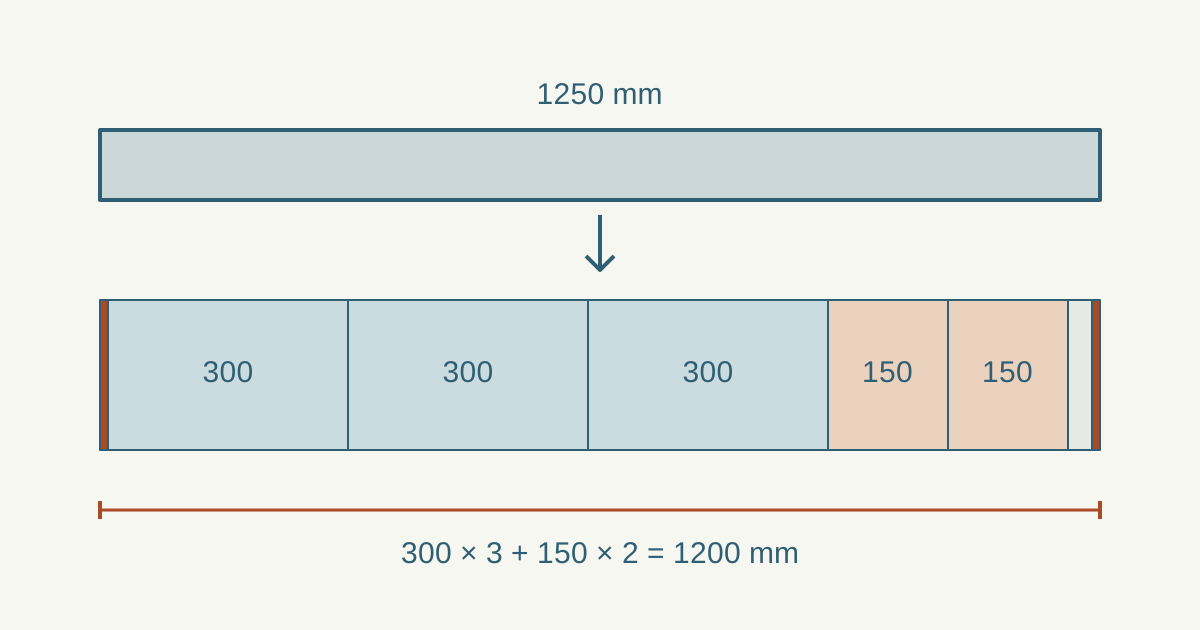
假设母卷沿宽度方向单位长度质量均匀,各子卷保留母卷的完整长度。单个子卷重量 = 母卷重量 × 分条宽度 / 母卷宽度;同规格总重再乘条数。宽度利用率不包含切边与未分配余宽;所有子卷、边料与余料的估算质量应与母卷净重相符。
W(used) = W(slit) + e(left) + e(right)
W(remaining) = W(master) − W(used)
U = W(slit) / W(master) × 100%
m(daughter) = m(master) × w / W(master)
尺寸与长度输入使用 mm;内部重量使用 kg。精确换算:1 in = 25.4 mm,1 ft = 0.3048 m,1 lb = 0.45359237 kg。kg/m 乘以 0.3048 / 0.45359237 即为 lb/ft。计算保留精度,面板采用小数点与英文千位分隔符显示。
计算示例
母卷宽度: 1,250 mm; 母卷净重: 10,000 kg.
- 300 mm × 3 → 2,400 kg × 3 = 7,200 kg.
- 150 mm × 2 → 1,200 kg × 2 = 2,400 kg.
- 分条占用宽度: 1,200 mm; 宽度利用率: 96%.
- 切边总宽: 0 mm; 剩余宽度: 50 mm / 400 kg.
- 质量核对合计: 7,200 + 2,400 + 0 + 400 = 10,000 kg.
- 左侧切边 10 mm + 右侧切边 10 mm → 预计切边重量 160 kg; 剩余宽度 30 mm / 240 kg; 9,600 + 160 + 240 = 10,000 kg.
密度取值
碳钢 7,850、不锈钢 7,900、镀锌钢基材 7,850 kg/m³;提供的合金钢与工具钢预设为 7,850 kg/m³。这些都是估算值,实际密度随牌号、成分和温度变化;可选择自定义并输入正数密度。
| 材料 | 密度 (kg/m³) |
|---|---|
| 碳钢 | 7850 |
| 不锈钢 | 7900 |
| 镀锌钢 | 7850 |
在表格内横向滚动可查看所有列 →
测量与使用限制
本工具用于核对方案,不自动优化排刀,也不提供设备设定。刀隙、毛刺、宽度公差、镰刀弯、最小切边与设备能力需另行评估。纵剪按剪切处理,不假定锯切缝损耗;未计切头尾、焊缝切除、子卷长度差、破损和包装。应保留母卷卷号与炉号,并为子卷记录编号、宽度、实称重量及加工记录。
参考数据
SSAB — Steel density · Outokumpu — Austenitic sheet density .
常见问题
剩余宽度是否自动算作一条成品子卷?
不会。未加入分条规格的部分仍属于未分配余料。示意图在子卷总数不超过 200 时逐条绘制,超过时按规格合并显示,但保持宽度比例;文字表始终保留各组条数与重量。
能否直接作为起吊或采购验收依据?
不能。请核对实际牌号、尺寸公差、加工损耗及实称重量。本工具提供估算,不提供额定载荷或认证。
相关工具与资料
钢卷:材质、尺寸与订货规格 · 钢带与分条钢卷 · 冷轧钢卷 · 热轧钢卷 · 钢卷重量、长度与外径计算器 · 钢材计算与换算工具