
钢卷的名义宽度是订货尺寸,宽度公差则规定实际交付要求下允许的偏差。两项信息需要一起读:标签上的“1000 mm”本身不能说明可接受宽度的下限和上限。
本文解释宽度要求及其证据边界。钢卷概览 介绍其他卷材尺寸;纵剪工艺说明 介绍母卷如何分成较窄的产品。
1. 区分带钢宽度与卷端外廓
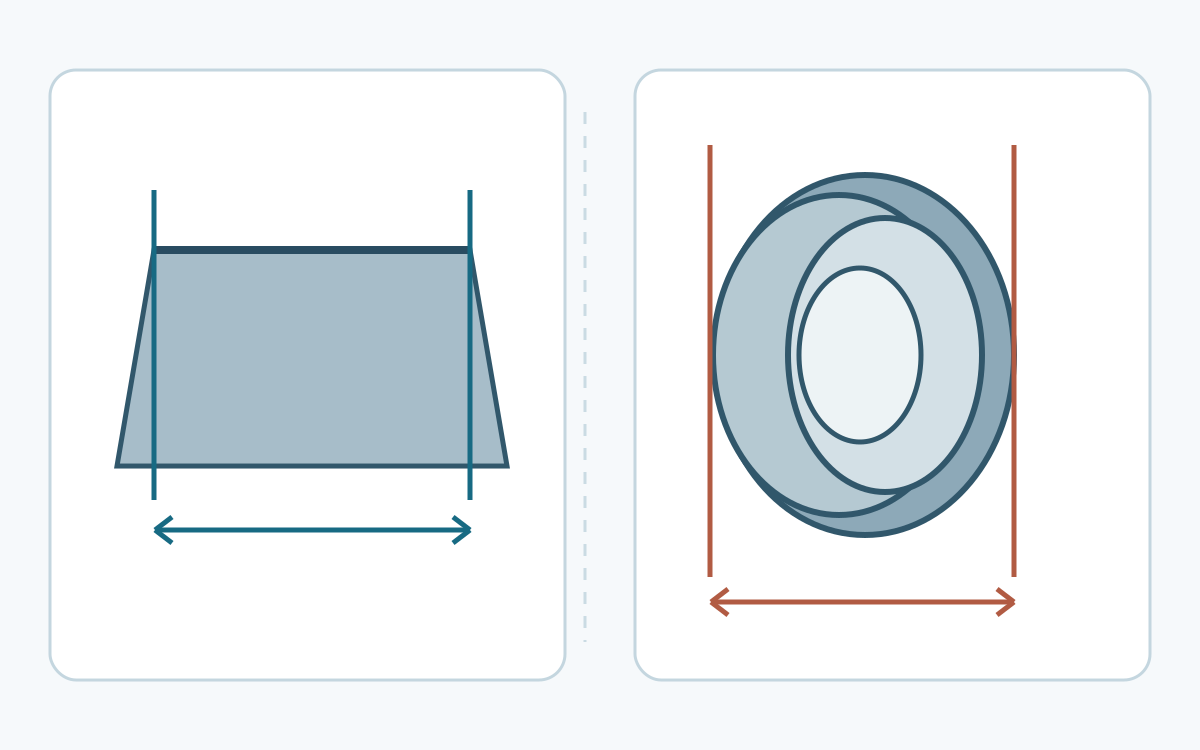
带钢宽度指横跨带钢、在规定边部边界之间的尺寸。卷起后,多个卷层同时出现在端面上。如果相邻卷层沿轴向错开,卷端整体外廓的宽度可能与某一段带钢的实际宽度不同。跨越整个外廓的读数不能直接作为带钢宽度结果。
把端面观察与尺寸测量分别记录。卷层不齐不能直接证明带钢超宽;带钢宽度符合要求,也不能证明卷绕状态合格。规定测点可能需要在经批准的后续检验工位才能接近。不要为取得读数临时拆带、开卷,也不要靠近运动中的带钢测量。
2. 把偏差写法换成上下限
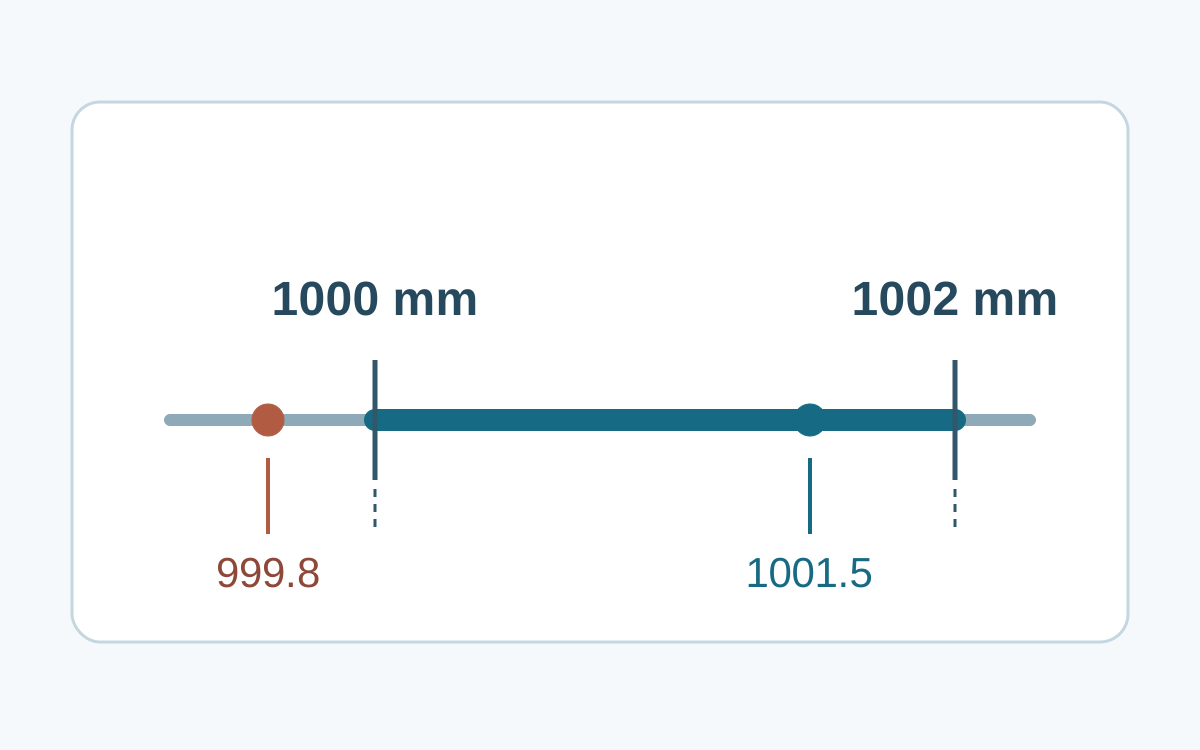
记录名义宽度、下偏差、上偏差及单位。名义值分别加上下偏差和上偏差,就得到对应的尺寸界限。允许区间不一定以名义值为中心;区间的总宽度也不能分别加到名义值两侧。
设一个仅用于说明的假想订单:1000 mm,+2/−0 mm。其数值区间为 1000 至 1002 mm。若改写成 ±2 mm,区间就变为 998 至 1002 mm,要求已经改变。这些数字只演示符号含义,不代表标准公差或供应商承诺。
在这个假想区间中,1001.5 mm 位于区间内,999.8 mm 低于下限。完成这一步算术比较后,仍需核实读数的测量方法、位置、尺寸基准,以及事先约定的修约和不确定度处理规则。保留原始读数,不要为了接近名义尺寸而随意取整。
3. 先识别产品路线,再选择公差表
宽度一个数值不足以确定适用文件。应同时记录材料、轧制路线、镀层、交付形态和边部状态。由宽带纵剪得到的窄带,与直接按窄带路线轧制的产品,最终宽度可能相近,适用要求却需要分别确认。
BSI 的公开范围说明 在 EN 10131 与 EN 10140 中区分相关供货路线;EN 10143 针对热浸镀层产品。不能仅凭宽度小于 600 mm 就选定标准。公开简介也不能替代合同适用的完整要求。
“普通”或“特殊”公差等级必须连同文件和版本一起记录。SSAB 冷轧产品资料 展示了普通、特殊及纵剪产品的不同表格,其用途是说明这种分类,不能作为所有钢卷的通用限值。若另有更严的供货协议,应明确具体数值与适用条件;只写“精密宽度”仍缺少可判定要求。
4. 分别规定边部和板形
确认订单要求的是轧制边、切边、纵剪边,还是进一步修整后的边部。后续边部加工可能改变宽度的边界,也会改变留给下一道工序的材料。宽度要求应明确对应哪一个交付状态。
宽度、毛刺和镰刀弯分别描述不同特征。钢带可以落在宽度允许区间内,同时存在不适合后续工艺的毛刺或侧向弯曲;边缘看起来笔直,也不能证明宽度符合要求。钢带参考页 进一步解释这些边部与形状特征。
供应商的生产范围也应单独理解。thyssenkrupp 的交付信息 按产品与供货形态列示能力。能生产某个名义宽度,并不能确定该宽度的公差、证明即时库存,或保证每一种牌号与厚度组合都可供应。
5. 连同测量条件读取宽度记录
一条可使用的测量结果,应能对应到具体钢卷或子卷、检查位置和适用要求。缺少这种对应关系,即使读数写得很精细,也可能无法用于到货判定。
| 字段 | 应保留的信息 |
|---|---|
| 产品身份 | 母卷及分条卷编号、牌号、生产路线和交货形式。 |
| 名义宽度与单位 | 订购尺寸及所选单位体系。 |
| 限值与等级 | 上下偏差、适用版本及约定的特殊要求。 |
| 边部状态 | 规定的交货边部及后续加工。 |
| 测量基准 | 位置、仪器、方法和相关条件。 |
| 覆盖范围与判定 | 实测范围、逐项读数、判定规则及尚未解决的检查项。 |
在表格内横向滚动可查看所有列 →
不同位置的读数应分别保留。如果要求针对每个被测位置,就不能用平均值掩盖单个不符合的结果。仅检查一小段可接近的带钢,不能证明全卷长度均符合要求;记录已检查范围,以及尚无法完成的必要检查。
6. 将宽度要求带入后续工序
在成形或切割规划中,分别列出交付带宽和计划修边、边部加工后的可用宽度。让加工余量在工艺计划中清楚可见,不要默默缩减采购尺寸。纵剪排样计算解决的是材料几何分配,不能证明交付公差。
比较两份采用不同偏差写法的报价时,先在相同、明确的基准上列出各自上下限。ASTM A568/A568M 中的 SI 与英制要求分别成体系;简单换算数字不能替代订单所选体系的限值。
借助采购规格编写指南 ,把宽度、单位、产品身份、边部条件、公差等级和检验证据连在同一份订单中。结果与要求冲突,或尺寸基准尚不明确时,应保留记录并提交有权限的人员处理,再决定材料能否投入加工。