
El ancho nominal de una bobina es una dimensión de pedido. Su tolerancia de ancho define la desviación permitida bajo las condiciones de suministro aplicables. Lea ambos datos juntos: una etiqueta de «1000 mm» no establece por sí sola el ancho mínimo o máximo admisible.
Esta referencia explica el requisito de ancho y cómo interpretar sus evidencias. La visión general de bobinas trata las demás dimensiones; la explicación del corte longitudinal describe la división de una bobina madre en productos más estrechos.
1. Distinga el ancho de la banda de la cara de la bobina
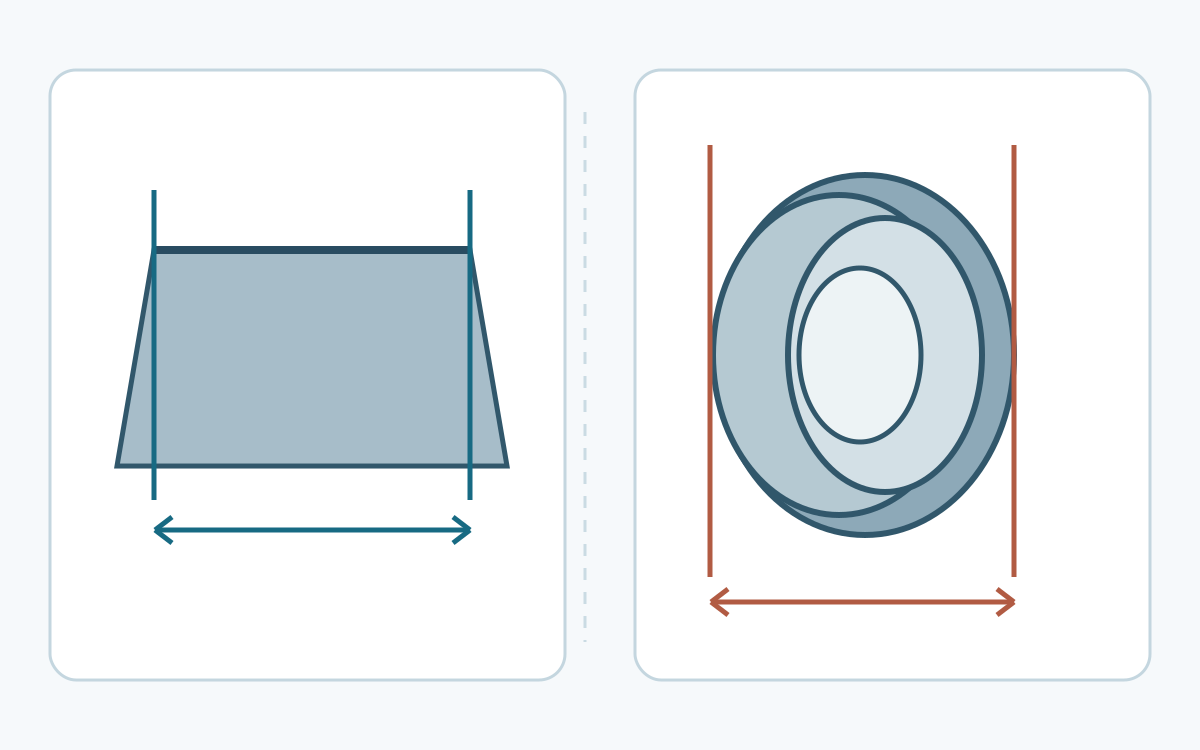
El ancho de la banda es la dimensión transversal entre los límites de borde especificados. En una bobina enrollada se ven muchas espiras a la vez. Si estas se desplazan lateralmente, la envolvente de la cara puede diferir del ancho de una sección de banda. Una medida tomada sobre toda esa envolvente no equivale automáticamente a una medida del ancho de la banda.
Registre por separado la condición observada y el resultado dimensional. La desalineación de las espiras no demuestra que la banda sea demasiado ancha; un ancho correcto tampoco acredita un bobinado aceptable. Puede ser necesario acceder al punto de medida en una etapa de inspección posterior autorizada. No improvise la retirada de flejes ni mida junto a una banda en movimiento.
2. Convierta la notación de desviaciones en dos límites
Anote el ancho nominal, la desviación inferior, la superior y sus unidades. Sume cada desviación al valor nominal para obtener el límite correspondiente. El intervalo permitido no tiene por qué estar centrado en el nominal; su amplitud total no es una holgura que pueda aplicarse a cada lado.
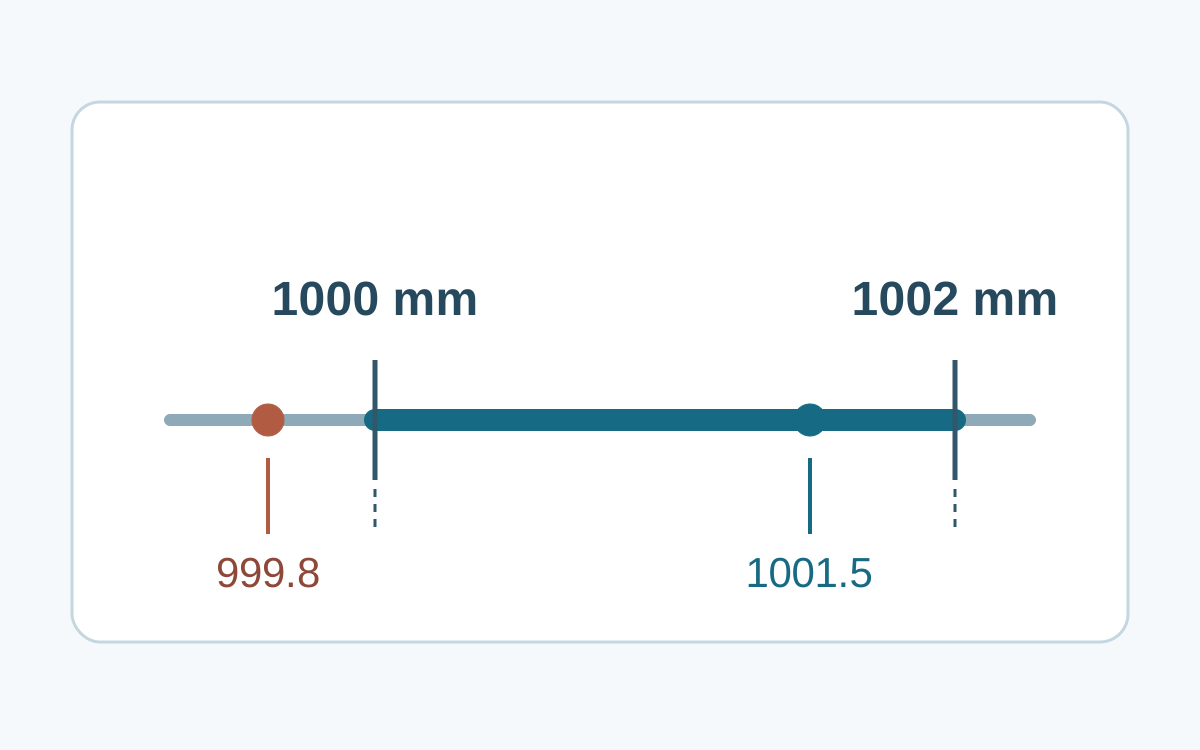
Suponga un pedido deliberadamente ficticio: 1000 mm, +2/−0 mm. El intervalo numérico es de 1000 a 1002 mm. Escribir ±2 mm lo cambiaría a 998–1002 mm. Estos números ilustran la notación; no son una tolerancia normalizada ni una garantía de suministro.
En ese intervalo hipotético, 1001,5 mm queda dentro y 999,8 mm por debajo del límite inferior. La comparación aritmética no completa la aceptación. Hay que comprobar el método, la posición y la base de medida, además del tratamiento acordado del redondeo y la incertidumbre. Conserve la lectura original; no la redondee al nominal por conveniencia.
3. Identifique la ruta del producto antes de elegir una tabla
El ancho no basta para identificar el documento de tolerancias aplicable. Registre material, ruta de laminación, recubrimiento, forma de entrega y estado de los bordes. Una banda obtenida cortando longitudinalmente banda ancha y otra laminada como banda estrecha pueden acabar con anchos similares y requerir evaluaciones diferentes.
Los alcances públicos de BSI distinguen estas rutas en EN 10131 y EN 10140; EN 10143 corresponde a productos recubiertos por inmersión en caliente. No elija una norma únicamente porque el ancho sea inferior a 600 mm. La descripción pública tampoco sustituye los requisitos contractuales completos.
La clase «normal» o «especial» necesita un documento y una edición. El folleto de productos laminados en frío de SSAB ilustra tablas separadas para clases y productos cortados. Es contexto, no una tolerancia universal. Un acuerdo particular más estricto debe expresar valores y condiciones; pedir «ancho de precisión» deja esos puntos sin definir.
4. Separe los requisitos de borde y de forma
Indique si se solicitan bordes de laminación, recortados, cortados longitudinalmente o acabados después. El acabado del borde puede modificar tanto el límite usado para medir el ancho como el material disponible para el siguiente proceso. Precise a qué estado de entrega se refiere el requisito.
Ancho, rebaba y curvatura lateral describen características distintas. Un fleje puede cumplir el intervalo de ancho y presentar una rebaba o curvatura inadecuadas para el proceso previsto. Un borde aparentemente recto tampoco demuestra conformidad dimensional. La referencia sobre fleje explica esas características de borde y forma.
El rango de producción del proveedor responde a otra cuestión. La información de entrega de thyssenkrupp distingue capacidades por producto y forma de suministro. Poder fabricar un ancho nominal no determina su tolerancia, acredita existencias ni garantiza todas las combinaciones de grado y espesor.
5. Lea el registro de ancho junto con sus condiciones
Un resultado útil vincula una cifra con una bobina o bobina hija, una posición examinada y un requisito. Sin esa relación, una lectura aparentemente precisa puede resultar inútil para decidir sobre la recepción.
| Campo | Información que debe acompañar al resultado |
|---|---|
| Identidad del producto | Identificador de bobina y bobina hija, grado, ruta y forma de entrega. |
| Ancho nominal y unidades | Dimensión pedida y sistema de unidades elegido. |
| Límites y clase | Desviaciones inferior/superior, edición aplicable y requisito especial acordado. |
| Condición de bordes | Bordes especificados a la entrega y procesamiento posterior. |
| Base de medición | Posición, instrumento, método y condiciones pertinentes. |
| Cobertura y decisión | Tramo inspeccionado, lecturas individuales, regla de decisión y comprobaciones pendientes. |
Deslice la tabla para ver todas las columnas →
Conserve por separado las lecturas de posiciones diferentes. No utilice una media para ocultar un resultado individual cuando el requisito se aplica a cada posición medida. Un tramo corto accesible no acredita toda la longitud de la bobina. Registre la cobertura inspeccionada y las comprobaciones pendientes por falta de acceso.
6. Traslade el requisito al proceso siguiente
Para conformar o cortar, distinga el ancho entregado del ancho útil tras el recorte o acabado previsto. Mantenga visibles esas reservas en el plan de proceso, sin reducir silenciosamente la dimensión comprada. Un cálculo de distribución de cortes reparte material geométricamente; no demuestra la tolerancia del producto entregado.
Al comparar ofertas con distintas convenciones de desviación, conviértalas primero en límites inferior y superior sobre una misma base declarada. En ASTM A568/A568M , los requisitos SI y los del sistema pulgada-libra son independientes; una conversión numérica no sustituye los límites del sistema pedido.
La guía de especificación de compra ayuda a relacionar ancho, unidades, identidad, bordes, clase y evidencias de inspección. Si un resultado contradice el requisito o su base no está clara, preserve el registro y solicite una resolución autorizada antes de aceptar el material para procesarlo.