
Номинальная ширина стального рулона — это размер, указанный в заказе. Допуск по ширине задаёт разрешённые отклонения в рамках применимых условий поставки. Эти сведения нужно читать вместе: надпись «1000 мм» на бирке сама по себе не определяет наименьшую и наибольшую допустимую ширину.
Этот справочник объясняет требование к ширине и границы его проверки. В обзоре рулонной стали рассмотрены другие размеры, а в статье о продольной резке описано получение более узких продуктов из исходного рулона.
1. Отличайте ширину полосы от габарита торца рулона
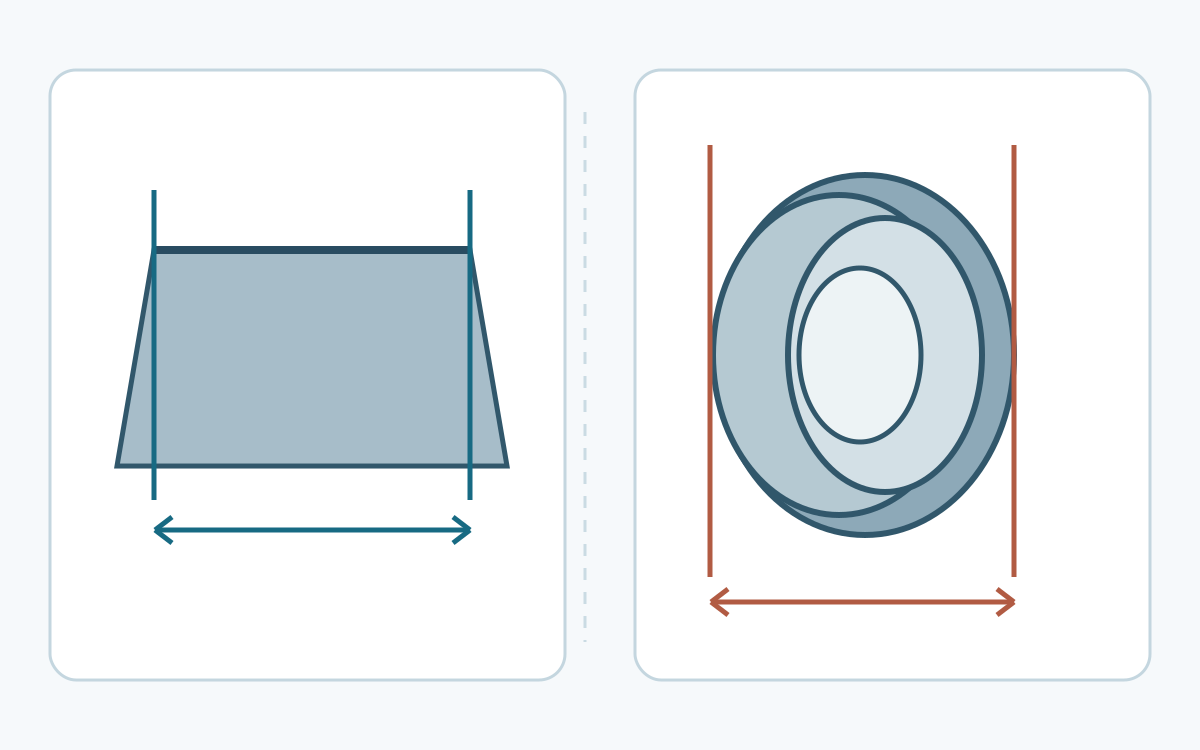
Ширина полосы — поперечный размер между установленными границами кромок. На торце смотанного рулона одновременно видны многие витки. При их боковом смещении общий осевой габарит рулона может отличаться от ширины отдельного сечения полосы. Измерение этого габарита нельзя автоматически считать результатом измерения ширины полосы.
Отдельно записывайте наблюдаемое состояние и размерный результат. Несовпадение витков по торцу не доказывает превышение ширины самой полосы; подходящая ширина также не подтверждает приемлемое качество намотки. Доступ к нужной точке может появиться только на разрешённой последующей стадии контроля. Нельзя ради измерения самовольно снимать обвязку или приближаться к движущейся полосе.
2. Переведите запись отклонений в два предела
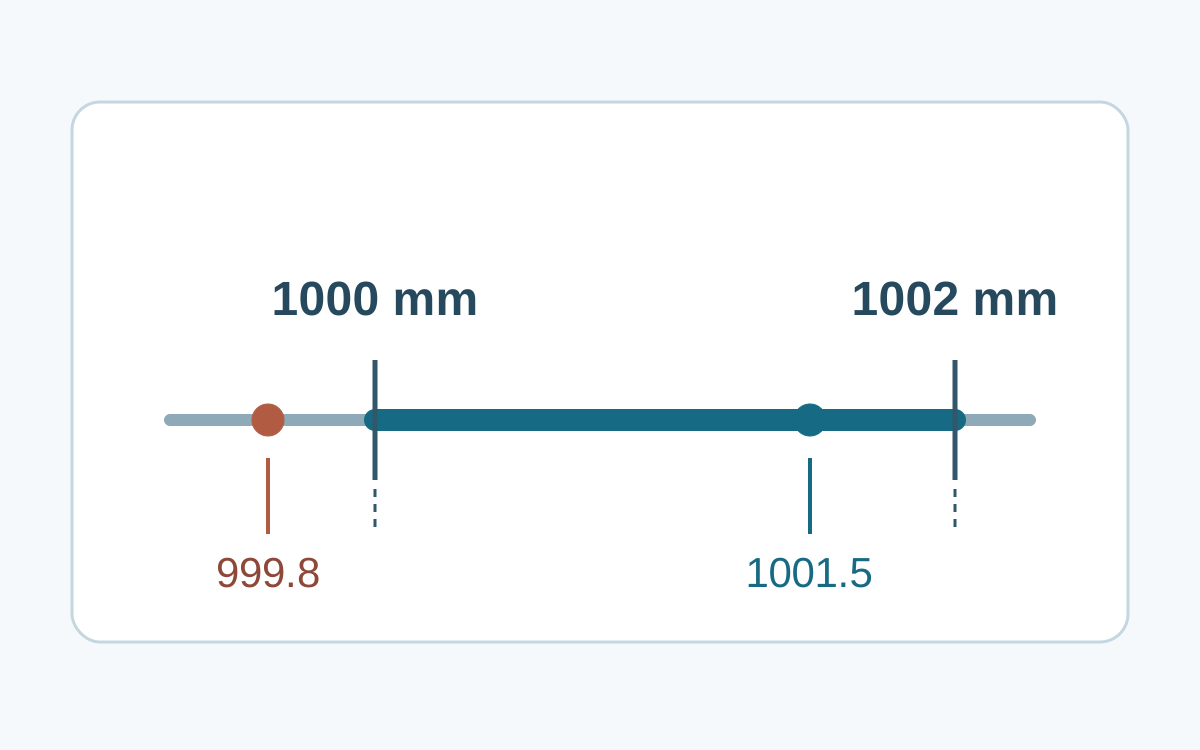
Зафиксируйте номинальную ширину, нижнее и верхнее отклонения и единицы измерения. Прибавьте каждое отклонение к номиналу, чтобы получить соответствующий предел. Разрешённый интервал не обязательно симметричен относительно номинала; его полный размах нельзя применять с каждой стороны отдельно.
Возьмём заведомо условный заказ: 1000 мм, +2/−0 мм. Числовой интервал составляет от 1000 до 1002 мм. Запись ±2 мм изменила бы его на 998–1002 мм. Числа поясняют обозначение, а не воспроизводят стандартный допуск или гарантию поставщика.
В этом условном интервале 1001,5 мм находится внутри, а 999,8 мм — ниже нижнего предела. Одного арифметического сравнения для приёмки недостаточно. Показание должно соответствовать применимым методу, месту и базе измерения, а округление и неопределённость — заранее согласованному правилу. Сохраняйте исходное показание, не округляя его к номиналу ради удобного результата.
3. Определите маршрут производства перед выбором таблицы
По одной ширине нельзя установить применимый документ на допуски. Укажите материал, маршрут прокатки, покрытие, форму поставки и состояние кромок. Полоса, полученная продольной резкой широкой полосы, и продукт, прокатанный как узкая лента, могут иметь близкую конечную ширину при разных производственных маршрутах.
Открытые описания BSI различают эти маршруты в EN 10131 и EN 10140; EN 10143 относится к продукции с покрытием горячим погружением. Нельзя выбирать стандарт только потому, что ширина меньше 600 мм. Открытое описание также не заменяет полных договорных требований.
Класс «нормальный» или «специальный» должен сопровождаться обозначением документа и его редакции. В брошюре SSAB по холоднокатаной продукции показаны отдельные таблицы для классов и разрезанной полосы. Это пример структуры требований, не универсальный допуск для любого рулона. Более жёсткое частное соглашение должно задавать значения и область действия; просьба о «прецизионной ширине» этого не обеспечивает.
4. Разделяйте требования к кромке и форме
Укажите, заказываются ли прокатные, обрезные, полученные продольной резкой или дополнительно обработанные кромки. Обработка кромки может изменить границу измерения ширины и количество материала для следующей операции. Требование к ширине должно относиться к определённому состоянию поставки.
Ширина, заусенец и серповидность характеризуют разные свойства. Полоса может укладываться в интервал ширины, но иметь неприемлемый для следующего процесса заусенец или боковую кривизну. Внешне прямая кромка также не доказывает соответствия ширины. В справочнике по ленте и штрипсу эти свойства кромки и формы рассмотрены отдельно.
Производственный диапазон поставщика отвечает на другой вопрос. Информация thyssenkrupp о поставке разделяет возможности по продукции и форме поставки. Возможность изготовить номинальную ширину не определяет её допуск, не подтверждает наличие на складе и не гарантирует все сочетания марки и толщины.
5. Читайте протокол ширины вместе с условиями
Пригодный для оценки результат связывает число с конкретным исходным или дочерним рулоном, проверенным местом и применимым требованием. Без этой связи показание с большим количеством знаков может оказаться бесполезным для входного контроля.
| Поле | Что сохранить вместе с результатом |
|---|---|
| Идентификация продукции | Номер исходного и дочернего рулона, марка, маршрут и форма поставки. |
| Номинальная ширина и единицы | Заказанный размер и выбранная система единиц. |
| Пределы и класс | Нижнее/верхнее отклонение, применимая редакция и согласованное особое требование. |
| Состояние кромок | Заданные кромки при поставке и последующая обработка. |
| Условия измерения | Место, прибор, метод и существенные условия. |
| Охват и решение | Проверенный участок, отдельные показания, правило решения и незавершённые проверки. |
Прокрутите таблицу, чтобы увидеть все столбцы →
Сохраняйте результаты разных мест как отдельные данные. Нельзя скрывать отдельное отклонение средним значением, если требование действует для каждой измеренной точки. Короткий доступный участок не подтверждает соответствие по всей длине рулона. Укажите охват контроля и обязательные проверки, для которых пока нет доступа.
6. Передайте требование в следующую операцию
Для формования или резки различайте ширину поставленной полосы и полезную ширину после предусмотренной обрезки или обработки кромок. Эти припуски должны оставаться видимыми в технологическом плане, без неоговорённого уменьшения закупаемого размера. Расчёт раскроя при продольной резке распределяет материал геометрически, но не подтверждает допуск поставки.
Сравнивая предложения с разными обозначениями отклонений, сначала запишите их нижние и верхние пределы на одной явно указанной основе. В ASTM A568/A568M требования SI и дюйм-фунтовой системы самостоятельны; пересчёт числа не заменяет пределов выбранной в заказе системы.
Руководство по закупочной спецификации помогает связать ширину, единицы, идентификацию продукции, кромки, класс и результаты контроля. При противоречии или неясной базе измерения сохраните запись и получите решение уполномоченного лица, прежде чем считать материал принятым для переработки.