
A largura nominal de uma bobina é uma dimensão de pedido. A tolerância de largura define o desvio permitido nas condições de fornecimento aplicáveis. Leia os dois dados em conjunto: uma etiqueta de “1000 mm” não informa, sozinha, a menor ou a maior largura aceitável.
Esta referência explica o requisito de largura e a evidência necessária para interpretá-lo. A visão geral das bobinas aborda as demais dimensões; a explicação do corte longitudinal mostra como uma bobina-mãe origina produtos mais estreitos.
1. Diferencie a largura da tira da face da bobina
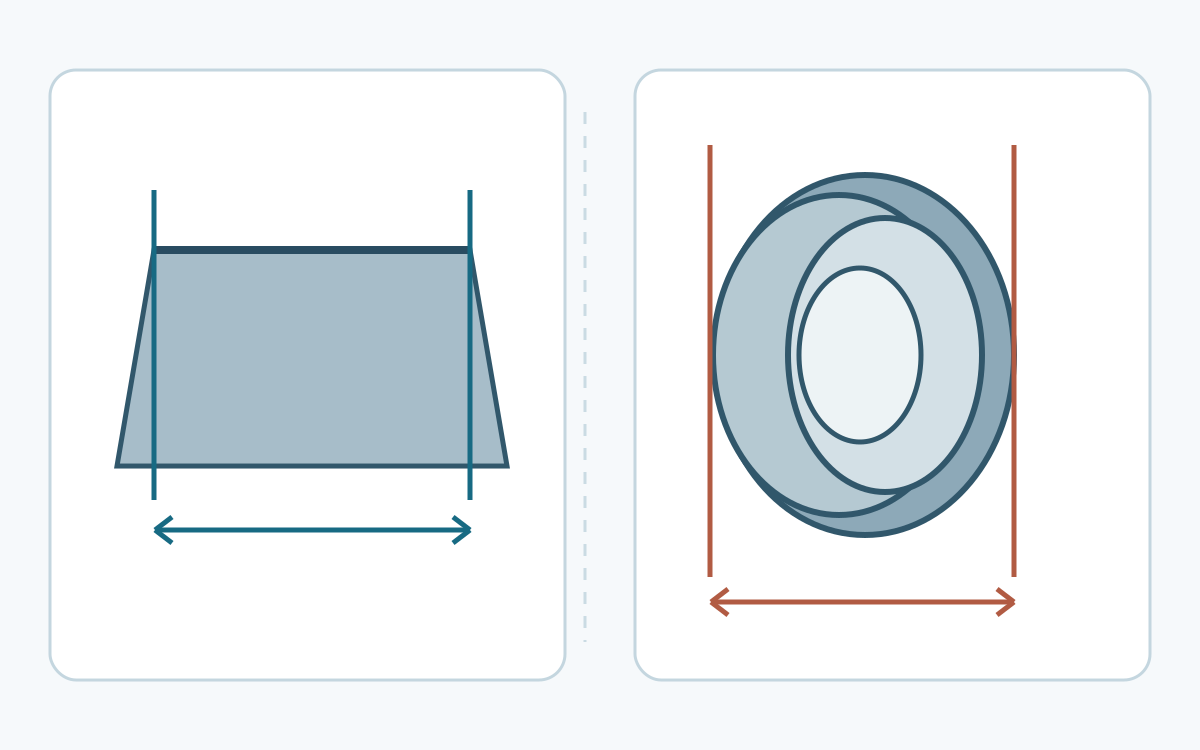
A largura da tira é a dimensão transversal entre os limites de borda especificados. Na bobina enrolada, várias espiras aparecem ao mesmo tempo. Quando se deslocam lateralmente, a largura do envelope da face pode diferir da largura de uma seção da tira. Medir esse envelope inteiro não produz automaticamente um resultado válido de largura da tira.
Registre a condição observada separadamente do resultado dimensional. O desalinhamento das espiras não comprova excesso de largura da tira; uma leitura de largura satisfatória tampouco comprova bobinamento aceitável. O ponto necessário pode exigir acesso em uma etapa posterior de inspeção autorizada. Não improvise a retirada de cintas nem tente medir junto à tira em movimento.
2. Transforme a indicação de desvios em dois limites
Anote a largura nominal, os desvios inferior e superior e as unidades. Some cada desvio ao nominal para obter o respectivo limite. A faixa permitida pode não estar centrada no nominal, e sua amplitude total não é uma folga disponível de cada lado.
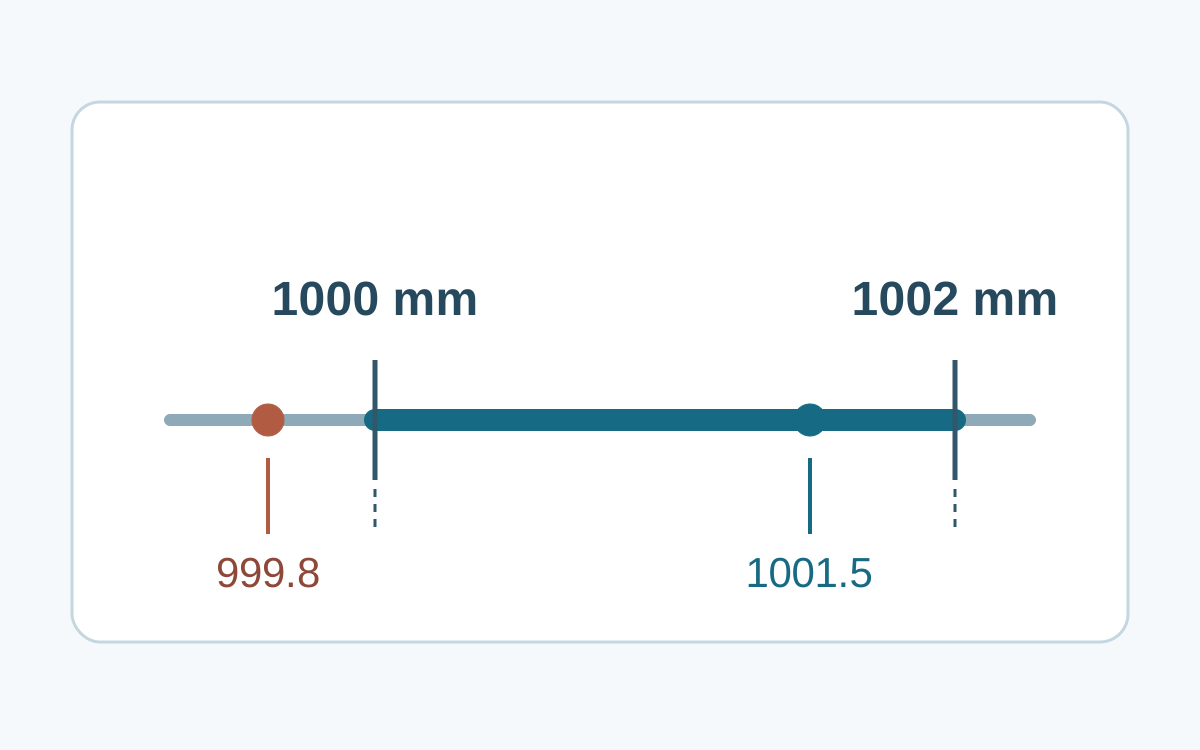
Considere um pedido propositalmente hipotético: 1000 mm, +2/−0 mm. A faixa numérica vai de 1000 a 1002 mm. Se fosse escrito ±2 mm, ela passaria a 998–1002 mm. Os números apenas demonstram a notação; não são uma tolerância normativa nem uma garantia do fornecedor.
Nessa faixa hipotética, 1001,5 mm está dentro e 999,8 mm fica abaixo do limite inferior. A comparação aritmética não conclui a aceitação. É necessário verificar método, posição e base da medição, além do tratamento previamente acordado para arredondamento e incerteza. Preserve a leitura original, sem arredondá-la por conveniência para o valor nominal.
3. Identifique a rota do produto antes de escolher a tabela
A largura isolada não identifica o documento de tolerâncias aplicável. Registre material, rota de laminação, revestimento, forma de entrega e condição das bordas. Uma tira cortada de uma tira larga e um produto laminado como tira estreita podem chegar a larguras semelhantes por rotas diferentes.
Os escopos públicos da BSI distinguem essas rotas em EN 10131 e EN 10140; EN 10143 trata de produtos revestidos por imersão a quente. Não escolha a norma somente porque a largura é inferior a 600 mm. As descrições públicas também não substituem os requisitos contratuais completos.
Uma classe “normal” ou “especial” precisa estar associada ao documento e à edição. O folheto de produtos laminados a frio da SSAB ilustra tabelas distintas para classes e produtos cortados. Isso fornece contexto, não uma tolerância universal. Um acordo particular mais restritivo deve declarar valores e condições; solicitar “largura de precisão” deixa esses pontos em aberto.
4. Mantenha separados os requisitos de borda e de forma
Defina se as bordas pedidas são de laminação, aparadas, cortadas longitudinalmente ou posteriormente acabadas. O acabamento pode alterar o limite usado na medição e o material restante para a etapa seguinte. A exigência de largura deve indicar a condição de entrega correspondente.
Largura, rebarba e encurvamento lateral descrevem características diferentes. Uma tira pode estar na faixa de largura e ainda apresentar rebarba ou curvatura inadequadas ao processo pretendido. Uma borda aparentemente reta tampouco comprova largura conforme. A referência sobre tiras de aço explica essas características de borda e forma.
A faixa de fabricação do fornecedor responde a outra pergunta. A informação de entrega da thyssenkrupp diferencia capacidades por produto e forma de fornecimento. Fabricar determinada largura nominal não define sua tolerância, comprova estoque nem garante todas as combinações de grau e espessura.
5. Leia o registro de largura com suas condições
Um resultado útil vincula o número a uma bobina ou bobina-filha, à posição examinada e ao requisito aplicável. Sem essa ligação, uma leitura aparentemente precisa pode não servir para uma decisão de recebimento.
| Campo | Informação que acompanha o resultado |
|---|---|
| Identidade do produto | Identificação da bobina e das bobinas filhas, grau, rota e forma de entrega. |
| Largura nominal e unidades | Dimensão encomendada e sistema de unidades escolhido. |
| Limites e classe | Desvios inferior/superior, edição aplicável e requisito especial acordado. |
| Condição das bordas | Bordas especificadas na entrega e processamento posterior. |
| Base de medição | Local, instrumento, método e condições relevantes. |
| Cobertura e decisão | Extensão inspecionada, leituras individuais, regra de decisão e verificações pendentes. |
Role a tabela para ver todas as colunas →
Mantenha separadas as leituras de locais diferentes. Não use a média para ocultar um resultado individual quando a exigência vale para cada posição medida. Um pequeno trecho acessível não comprova a conformidade de todo o comprimento da bobina. Registre a extensão inspecionada e as verificações necessárias ainda inacessíveis.
6. Leve o requisito para a próxima operação
Ao planejar conformação ou corte, diferencie a largura entregue da largura utilizável após o aparamento ou acabamento previsto. Deixe essas reservas explícitas no plano de processo, sem reduzir silenciosamente a dimensão de compra. Um cálculo de distribuição de cortes reparte o material geometricamente; não estabelece a tolerância entregue.
Para comparar propostas com convenções diferentes, escreva os limites inferior e superior de ambas na mesma base declarada. Em ASTM A568/A568M , os requisitos SI e polegada-libra são sistemas independentes; a conversão numérica não substitui os limites do sistema escolhido no pedido.
Use o guia de especificação de compra para relacionar largura, unidades, identidade, bordas, classe e evidência de inspeção. Se o resultado contrariar o requisito ou a base estiver indefinida, preserve o registro e solicite uma decisão autorizada antes de liberar o material para processamento.