
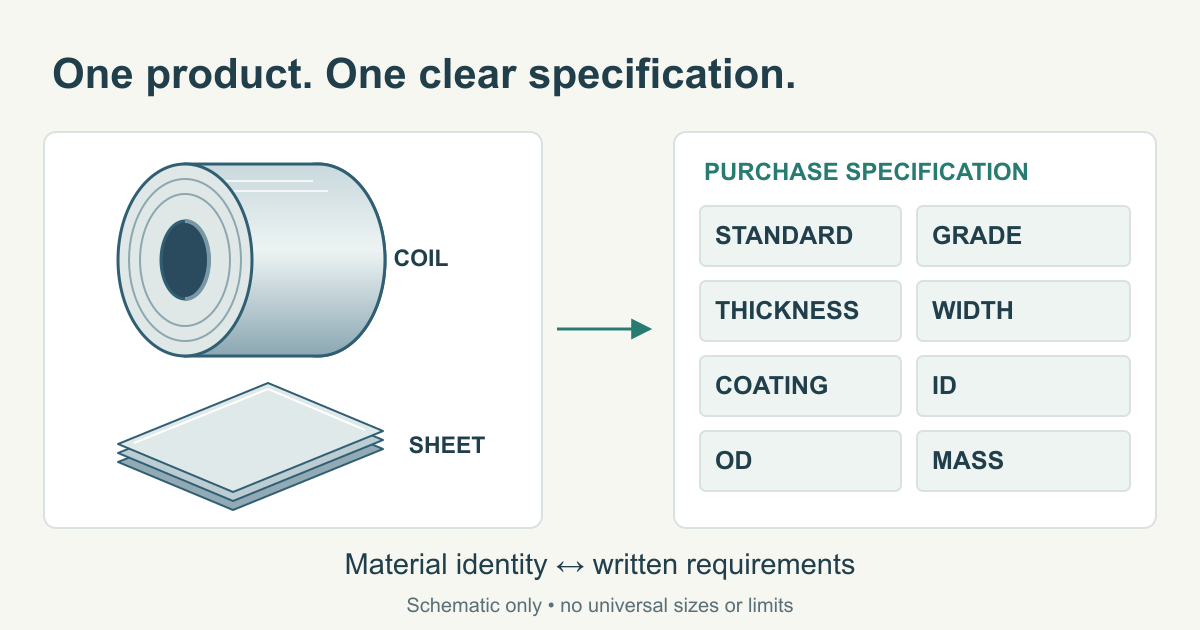
以“镀锌钢卷,0.8 mm × 1,000 mm,Z275”为例:这句话看似具体,仍不足以作为完整的订货技术条件。这里的数值仅作示例,不代表库存规格或通用推荐值。
描述中缺少基板牌号、产品标准、厚度基准与公差、表面处理、钢卷装卸限制和质量证明文件。两家供应商据此报价的材料可能在成形性、尺寸、镀层状态或设备适配性上存在差异。
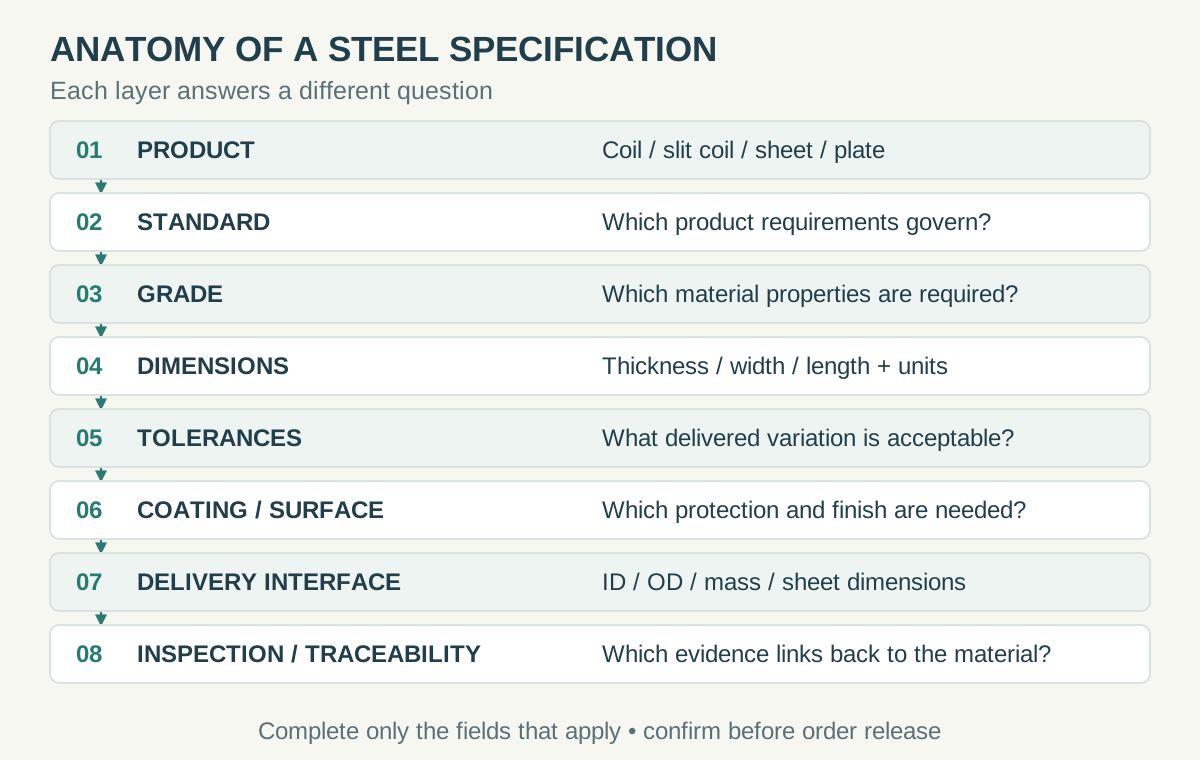
一份可执行的钢板或钢卷技术规格,应让设计与工艺工程师、采购人员、钢厂或加工配送中心,以及到货检验人员对要求形成一致理解。按以下顺序编写:
产品形态 → 产品标准 → 牌号 → 尺寸 → 公差 → 镀层与表面 → 交货要求 → 检验文件 → 追溯
先确定实际交付的产品形态
“碳钢”是材料类别,“镀锌”是镀层体系,都没有说明交付的是母卷、纵剪卷、定尺板还是单张轧制厚板。先写清供货形态。
| 供货形态 | 通常需要的尺寸字段 | 还应确认什么 |
|---|---|---|
| 母卷 | 厚度、宽度、内径、外径、卷重 | 收料生产线能否接收 |
| 纵剪卷 | 厚度、分条宽度、内径、外径、卷重 | 边缘状态与镰刀弯 |
| 定尺板 | 厚度、宽度、长度 | 平直度、垂直度和毛刺 |
| 单张轧制厚板 | 厚度、宽度、长度 | 厚板标准、交货状态和边缘加工 |
在表格内横向滚动可查看所有列 →
将钢卷订单改成定尺板订单,不能只改数量。交付形态改变后,尺寸要求和验收条件也要随之调整。形态区别见钢卷 与钢板和厚板 。
钢板与钢卷技术规格的十二项清单
凡是会影响材料能否进入预定工艺、满足用途的字段,都应纳入规格。
| 字段 | 应写明的要求 | 作用 |
|---|---|---|
| 1. 供货形态 | 钢卷、纵剪卷、定尺板或厚板 | 明确交付产品 |
| 2. 产品标准 | 标准编号及约定版本 | 确定适用产品要求 |
| 3. 牌号 | 准确牌号或材料代号 | 确定标准内的材料性能 |
| 4. 厚度 | 公称值、单位和厚度基准 | 避免基材与含镀层厚度混淆 |
| 5. 宽度/长度 | 公称尺寸 | 满足加工与成品坯料要求 |
| 6. 公差 | 适用文件,必要时注明等级 | 将公称尺寸转化为验收范围 |
| 7. 边缘/板形 | 轧制边、切边,以及适用的平直度、垂直度或镰刀弯要求 | 适配后续加工 |
| 8. 金属镀层 | 镀层类型与代号 | 将防腐要求与基板牌号分开 |
| 9. 表面/涂漆 | 表面状态、涂油、钝化、涂漆体系或外观面 | 影响成形、涂装与外观 |
| 10. 钢卷接收限制 | 内径、最大外径、最大净卷重 | 核对收料设备能力 |
| 11. 检验 | 所需文件类型与试验记录 | 明确随货提供的证据 |
| 12. 包装/标识 | 防护、标签、追溯与特殊搬运要求 | 运输过程中保持材料身份 |
在表格内横向滚动可查看所有列 →
确实不适用的字段可省略。例如,定尺板不需要卷内径;使用开卷机的钢卷则可能要分别限定内径、最大外径和最大净卷重。
标准编号不能代替完整材料规格
产品标准规定适用产品及牌号要求;通用要求或尺寸标准规定适用的尺寸、公差、试验等共同要求;检验文件标准规定证明文件的类型。三者承担不同任务。
例如,ASTM A1008/A1008M 涉及冷轧钢板产品类别,ASTM A568/A568M 规定适用热轧、冷轧钢板的通用要求。只写“ASTM A568 钢材”不能确定需要的冷轧牌号。EN、JIS 体系同样需要区分标准的用途,参见钢材标准目录 。
保持标准体系内部一致
先选定主导产品标准,再补充该产品适用的尺寸、检验及采购方专用要求。确需组合不同体系的条款时,应逐项写明要求来自哪个文件,并在订单释放前取得供应商确认。牌号相近、化学成分区间重叠或力学性能数值类似,都不能直接认定为合同意义上的等同材料。
根据用途写明准确牌号
“冷轧钢”没有说明零件需要一般成形、拉深或深冲、结构强度、高强度低合金性能,还是特定不锈钢牌号或其他专用性能。订单应让供应商直接识别所需牌号。
牌号与镀层必须分开。同为某一镀层代号的两卷镀锌钢,可能采用不同的成形或结构用基板。相关依据见镀锌产品来源说明 。材料性能决定设计时,应先确定牌号,再讨论外观或包装偏好。
厚度必须带上测量基准
无镀层钢板至少写明:公称厚度+单位+适用公差。有镀层产品还要确认主导标准如何定义订货厚度。
ASTM A924/A924M 关于连续热浸镀金属钢板的通用要求,采用基板加金属镀层的厚度基准。如果图纸要求某一基材厚度(BMT),应将其作为单独要求,与产品标准和双方约定的测量方法协调。
在成品表面用千分尺测得的是该位置的成品截面厚度,必须按适用标准和测量方法解释,不能凭这一读数单独判定 BMT。
彩涂产品的成品截面还可能包括钢基板、金属镀层、预处理层、底漆及正面面漆或背漆。设计对基板厚度有要求时,应明确数值及合格证明方式。厚度如何选定,见如何选择合适的钢板厚度 。
公称尺寸还需要对应的公差
“1.00 mm × 1,000 mm”只是公称尺寸示例,不是推荐规格。验收还要使用适用的公差体系。
钢板尺寸公差可能取决于产品标准、厚度区间、宽度、供货形态、边缘状态、公差等级及采购方附加要求。定尺板还应检查长度、平直度、垂直度和边缘;纵剪卷则可能需要分条宽度公差、镰刀弯和边缘质量要求。
标准中已有适用要求的,应引用相应文件及等级。项目要求更严或增加验收项目时,要明确列为采购方要求,并在下单前取得供应商确认。公称尺寸与验收要求不是同一件事。
这些订货字段背后的概念,见公称厚度、厚度公差与 BMT 。
统一使用约定的单位体系
公制和英制要求混用而不明确依据,会产生歧义。标准将 SI 与英寸—磅体系分别规定时,应按选定体系订货和验收。
厚度、宽度、长度、公差、内径、外径、质量及适用力学性能要求应采用一致的单位依据。换算可用于沟通和计算,但不能悄然改变合同验收所依据的单位体系。
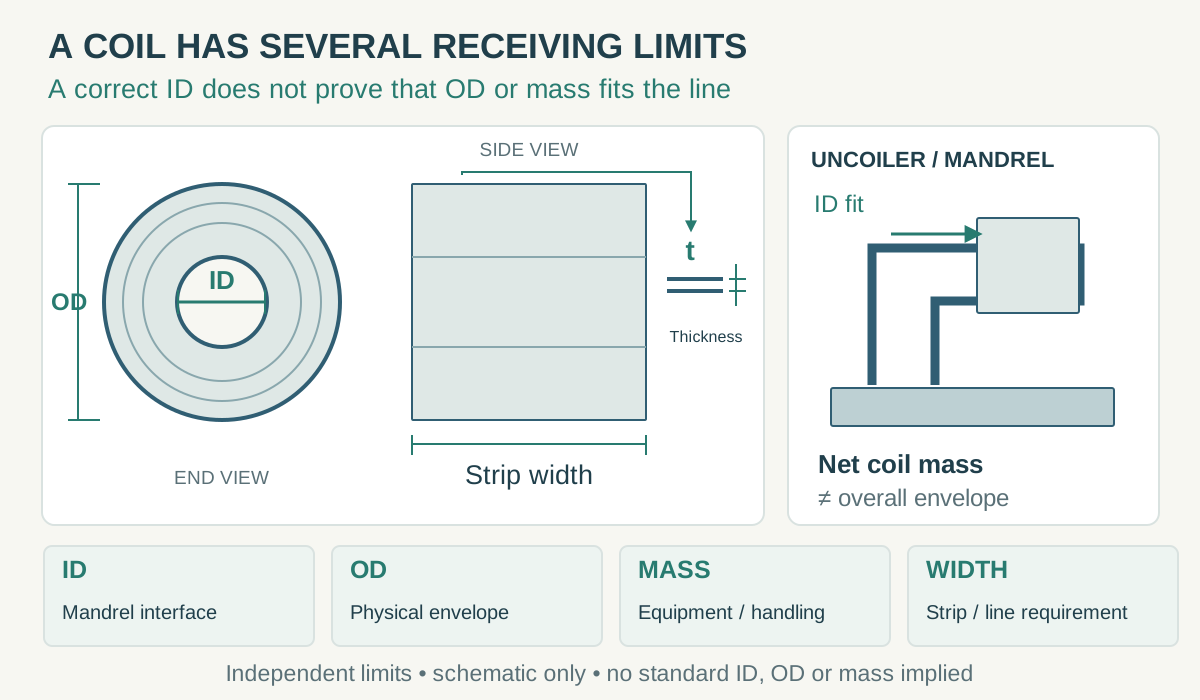
钢卷尺寸也是设备接口要求
带钢厚度与宽度描述材料截面;内径、外径和卷重描述钢卷与收料、吊装、仓储及加工设备的适配关系,必须分开确认。供应商提供的钢卷尺寸不是全球通用的标准卷径或卷重。
钢卷内径
内径应匹配开卷机或卷筒。将供应商可提供的内径与实际设备配置核对。
最大外径
外径决定卷体能否进入开卷机、托架、仓储装置、包装设备和加工设备的允许空间。
最大净卷重
外径合格并不代表重量合格。钢卷仍可能超过开卷机、起重机、吊具、货架或地面允许载荷。设备有此限制时,应明确最大净卷重。
厚度、宽度、长度、质量与内外径的关系可用钢卷计算器 估算;计算结果不能替代设备额定能力的核对。
先确定镀层体系,再确定外观
金属镀层钢材应分别确定基板牌号、镀层体系与代号、表面处理或表面状态。“镀锌钢”三个字不能覆盖这三项。
彩涂钢的颜色只是一个字段。根据产品和项目,还可能要规定基板牌号、金属镀层、预处理、底漆、外露面面漆、背面涂层、色号、适用光泽度、干膜要求及加工所需保护膜。色号不能独立确定涂料化学体系、膜厚或服役性能。
表面要求应服务于下一道工序
后续涂装的材料,其涂油和表面处理影响清洗与前处理;外露成品面可能需要外观验收;不锈钢板的表面加工和保护膜影响外观及制造。金属镀层产品的临时防护和表面处理还关系到储存与后续加工。
只要下道工序依赖某项表面条件,就尽量写成可测量或可识别的要求。某一面在外观或功能上特别重要时,要明确检验面或外露面。
钢板与钢卷要补充不同的交货字段
材料共同要求确定以后,还要按交付形态补齐以下项目。
定尺板
核对宽度、长度、尺寸公差、平直度、垂直度、边缘状态、适用的毛刺要求、捆重、标识,以及必要的表面朝向。
钢卷
核对宽度及公差、内径、最大外径、必要的允许卷重范围、边缘、卷取状态、标识、包装与搬运要求。
纵剪卷
额外核对分条宽度、公差、纵剪边缘质量、镰刀弯与卷取状态。这些交货要求决定材料能否直接进入客户的加工流程。
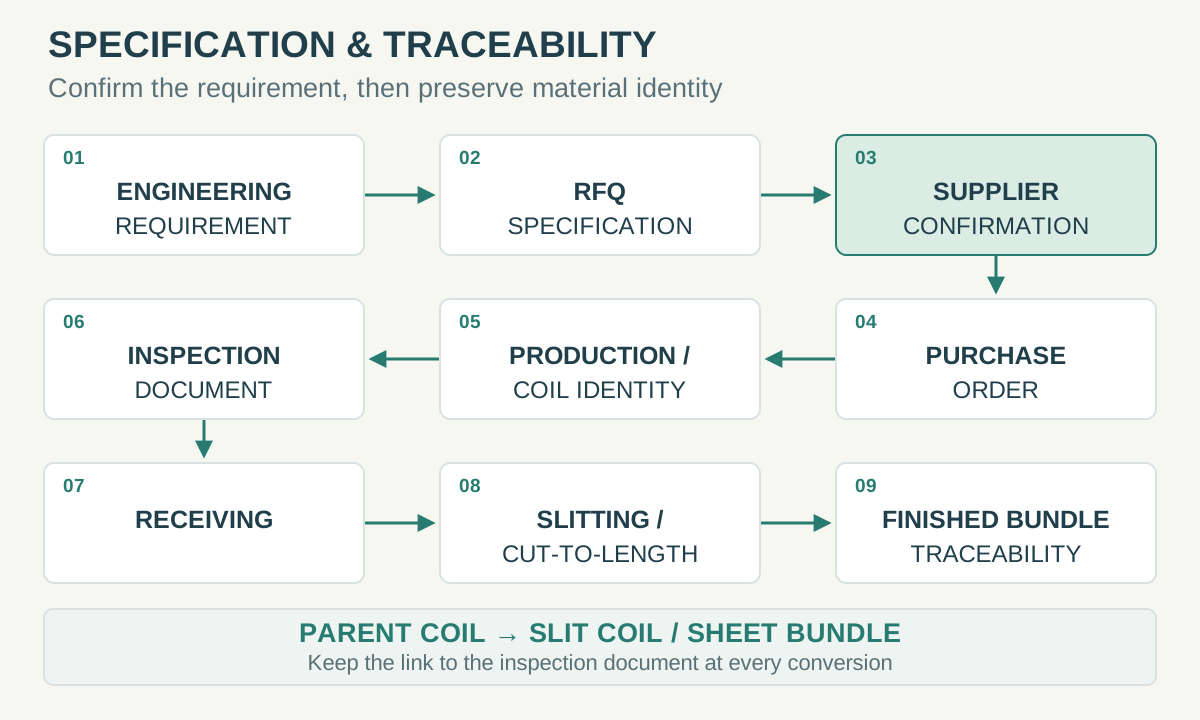
下单前确定检验文件与追溯要求
EN 10204 定义金属产品检验文件的类型。项目需要特定文件时,应随订单明确文件类型、材料标识、所需试验记录和追溯要求。文件是材料规格的补充。
一条可执行的追溯链是:采购订单 → 母卷/炉号身份 → 检验文件 → 收料标签 → 纵剪卷或定尺板捆。母卷经纵剪或定尺加工后,仍要保留与母材的对应关系。只有实物能够可靠地匹配文件,检验证据才有实际作用。
用统一模板编写询价和采购规格
重复使用同一字段结构,有助于减少询价单和采购订单中的遗漏。
钢板/钢卷询价模板
产品/供货形态: [母卷/纵剪卷/定尺板/厚板]
产品标准及版本: [标准]
牌号/材料代号: [牌号]
公称厚度: [数值+单位]
厚度基准: [主导标准基准/约定附加要求]
宽度: [数值+单位]
长度: [定尺板填写]
尺寸公差: [标准/等级/约定采购要求]
边缘状态: [轧制边/切边/纵剪边/指定加工边]
金属镀层: [类型+代号]
表面处理/表面状态: [要求]
涂漆体系: [适用时填写]
钢卷内径: [适用时填写]
最大外径: [适用时填写]
最大净卷重: [适用时填写]
检验文件: [需要时填写]
标识/追溯: [要求]
包装: [要求]
数量: [总质量/张数/卷数]
仅填写适用于实际产品、标准、用途与接收工艺的项目。镀锌板、冷轧板、热轧板和不锈钢板均可沿用这套字段逻辑,但应分别确定产品标准、性能及表面要求。
示例:镀锌钢卷技术规格
以下仅展示规格结构,不是可直接下单的完整订单;仍需填入实际牌号、标准版本和约定限值。
热浸镀锌成形用钢卷;按 EN 10346 指定实际牌号;锌层 Z275;订货厚度 0.80 mm、宽度 1,000 mm;尺寸要求采用适用的 EN 尺寸标准及选定公差;约定表面处理;切边;内径与最大外径匹配收料线;订单写明最大净卷重与检验文件要求;实物标识与文件关联追溯。
这里的数值和镀层代号均为示例。顺序是:产品 → 产品标准 → 牌号 → 镀层 → 厚度 → 宽度 → 公差 → 表面 → 钢卷接口 → 检验。按此核对可在订单释放前发现缺项。
示例:冷轧定尺板技术规格
定尺板不需要卷径字段,但需要板材专用验收要求。
冷轧钢板;指定实际牌号和产品标准;尺寸 1.00 × 1,000 × 2,000 mm;明确厚度、宽度、长度、平直度和垂直度要求;指定表面状态;切边;约定捆重与标识;检验证据可追溯至母材。
数值仅作示例。关键是明确交付物为定尺板,不能要求下游加工方根据母卷描述自行推断成品坯料要求。
让供应商逐项确认相同字段
供应商报价应回应买方使用的同一套技术字段。
| 核对项 | 买方要求 | 供应商确认 |
|---|---|---|
| 产品/牌号 | 准确代号 | 确认相同代号 |
| 标准/版本 | 约定文件 | 明确确认 |
| 厚度/基准 | 已定义 | 明确确认 |
| 宽度/长度 | 已定义 | 明确确认 |
| 公差 | 已定义 | 明确确认 |
| 镀层/表面 | 已定义 | 明确确认 |
| 内径/外径/卷重 | 设备限制 | 明确确认 |
| 检验 | 所需文件 | 明确确认 |
| 包装 | 所需状态 | 明确确认 |
在表格内横向滚动可查看所有列 →
报价中替代、遗漏或附带条件的项目,都应在采购订单成为生产指令之前解决。
常见规格错误
“镀锌钢,Z275”
仅表达一个镀层代号,未明确完整的基板牌号、尺寸、公差和交货要求。
“0.8 mm 钢材”
这一示例缺少供货形态、牌号、公差,以及有镀层产品适用的厚度基准。
“ASTM/EN 等同”
跨标准比较应检查与用途有关的实际要求,订单仍需写明双方同意的产品标准和牌号。
“内径 508 mm”(示例)
内径只确定一个设备接口,最大外径和卷重仍需分别限制;该数值不是通用推荐。
“RAL 9016 彩涂钢”(示例)
色号不能确定基板、金属镀层、涂漆体系、膜厚要求、光泽或背面涂层。
“要求 3.1 证书”
应将检验文件要求与订购材料、所需试验、材料身份及追溯链关联,不能用文件类型代替材料规格。
混用公制与英制验收限值
尺寸和公差应保留主导标准的单位依据,沟通或计算时的换算不能默默改写合同验收条件。
发出规格前的最终检查
询价或下单前,回答以下五个问题。
实际交付的产品是什么?
钢卷、纵剪卷、定尺板,还是厚板?
哪个标准和牌号定义材料?
两者都要写明。
哪些尺寸和公差决定验收?
仅有公称尺寸不够。
哪些镀层、表面和搬运要求影响加工?
写清会影响后续生产或使用的条件。
哪些记录证明实物符合订单?
明确检验文件、标识和追溯。当这些问题有确定答案时,工程、采购、供应商生产和收料检验才能按同一套要求工作。
常见问题
订购钢卷至少需要哪些信息?
至少明确供货形态、产品标准、牌号、厚度、宽度、公差依据与数量。镀层、表面、内径、最大外径、最大卷重、检验及包装会影响产品或接收流程时,也应写入。
钢材牌号和标准是一回事吗?
不是。一个产品标准可能包含多个牌号或产品类别,必须同时注明适用标准和所需具体牌号。
内径和外径都要规定吗?
设备对二者都有限制时,应分别规定。内径决定与卷筒的适配,外径决定卷体空间,卷重则是独立的搬运与设备能力限制。
镀层代号能确定钢材厚度吗?
不能。镀层代号和厚度是独立字段。厚度应按主导产品标准及约定的附加基材厚度要求解释。
公称厚度和公差哪个更重要?
二者用途不同:公称厚度确定目标尺寸,公差确定适用要求下允许交付的范围。
什么时候应提出检验文件要求?
项目需要材料或试验记录可追溯时,就应在订单中提出。明确文件类型,并保持钢卷或板捆与文件之间的对应关系。