
连续热镀锌让钢带通过熔融锌液形成镀层;电镀锌利用电流,使电解液中的锌沉积到钢带表面。比较两种钢板时,应同时核对基板牌号、每一面的镀锌量、交货表面状态,以及成品的使用环境。
本文讨论连续生产的镀锌薄板与钢卷。加工成形后再浸锌的批量热浸镀锌制品,需要按另一套产品要求评定。通常标为GA或ZF的合金化镀锌板,经过镀后加热形成锌铁合金镀层,也应单独识别。工艺基础可先阅读镀锌工艺与防腐原理 。
两种工艺怎样影响交货产品
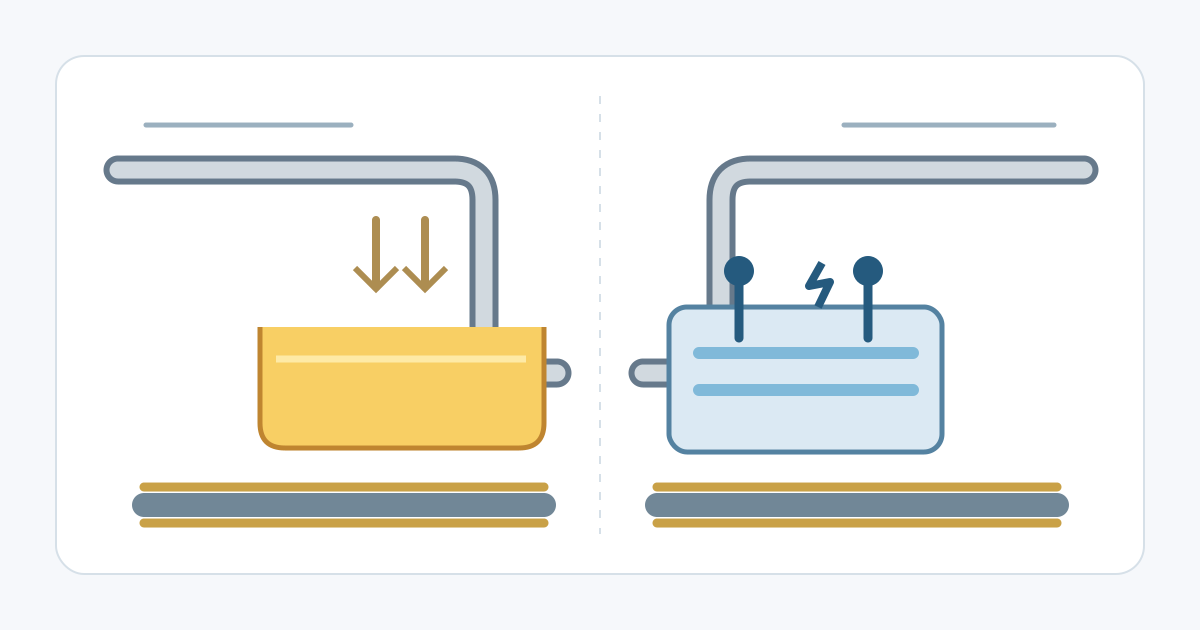
连续热镀锌线上,表面准备后的钢带进入锌锅,出锅后通过气刀控制残留的液态镀层,再冷却和精整。许多生产线把退火与镀锌连接在一起,因此钢厂需要结合整条线的热过程安排基板性能。
电镀锌通过一系列电镀槽逐步沉积锌。沉积阶段无需把钢带浸入熔融锌液,清洁度、电气参数和槽体布置共同影响镀层质量。具体产品范围内可以提供单面镀锌,也可以分别规定两面的镀锌量。
钢板的强度和成形性能仍需由交货牌号与相应要求确定。同样的镀锌量可以覆盖不同强度的基板;仅凭“热镀”或“电镀”的名称,无法推导屈服强度或延伸率。
比较时应看哪些项目
| 项目 | 连续热镀锌板 | 电镀锌板 |
|---|---|---|
| 锌的沉积方式 | 通过熔融锌浴,控制带出镀层并冷却。 | 在准备好的钢板表面电沉积锌。 |
| 镀层量 | 核对代号、检验口径及正反面分配。 | 分别核对每面的质量或厚度要求。 |
| 表面外观 | 由约定的表面质量、锌花和精整状态决定。 | 通常没有锌花,最终外观仍需明确质量要求。 |
| 加工适用性 | 结合实际牌号和表面状态验证成形、连接及涂装。 | 结合实际镀层和表面处理验证同样的工序。 |
| 耐蚀证据 | 评价指定环境中的完整防护体系与成品。 | 采用一致的环境、零件结构和失效判据进行比较。 |
在表格内横向滚动可查看所有列 →
先统一镀层量的比较口径
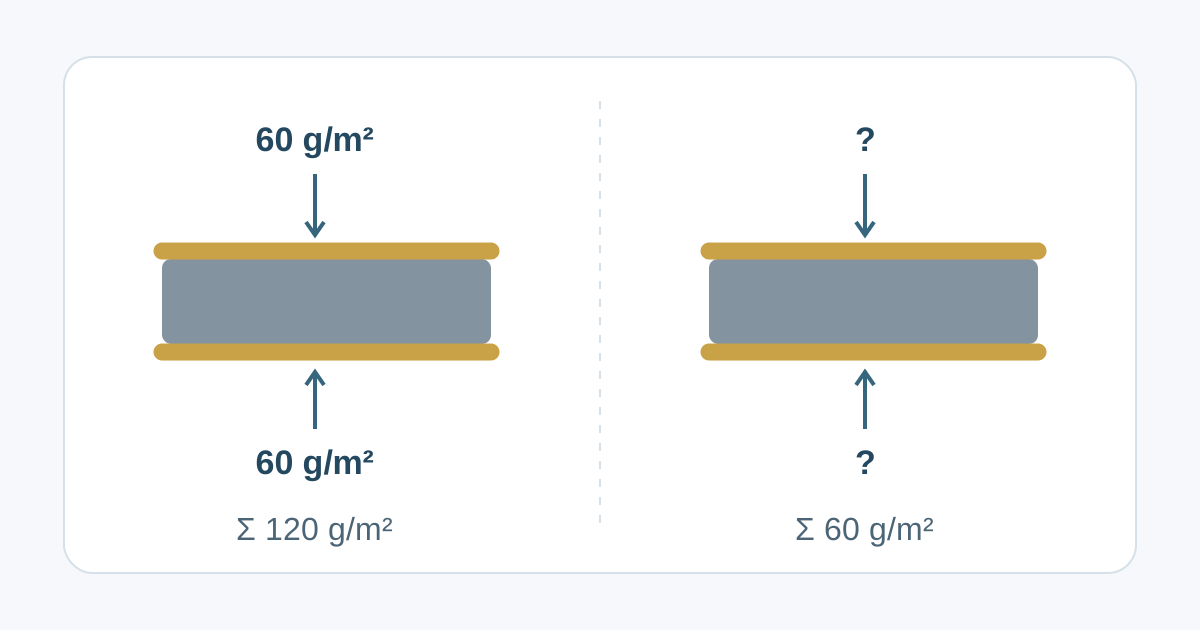
“单面60 g/m²”和“双面合计60 g/m²”差别很大。设示例钢板A的正反面实测值均为60 g/m²,则每平方米板材对应的双面合计为120 g/m²。示例钢板B若双面合计为60 g/m²,只有确认两面均分时,才能按每面30 g/m²理解。这些数字用于说明计算关系,不代表任何标准代号或验收下限。
还应把公称厚度、规定的最低镀层质量和实测结果分开记录。蒂森克虏伯公开产品表中的ZE50/50,表示每面公称厚度5.0 µm、每面公称镀层质量36 g/m²;该表另列每面单点最低值29 g/m²。代号里的50不能直接当作每面50 g/m²。
G90、Z275等热镀锌代号也有各自的标准和取样背景。三点平均值、单点最低值和公称厚度承担不同的验收作用。代号解释见镀锌钢卷规格 ,单位换算可使用镀层质量换算工具 。
耐蚀性要比较完整使用条件
两种产品都依靠锌保护钢。有效的对比至少要说明迎蚀面的锌量、表面处理、漆膜、切边、接缝和实际受潮情况。工艺名称本身不足以确定使用寿命。
ASTM A879/A879M的公开范围同时包含通常配合涂漆使用的薄镀层,以及可用于裸露使用条件的较重镀层。因此,不能把所有电镀锌板都限定为干燥室内用途。另一方面,未涂漆板材的锌量较少时,即使名称带有“镀锌”,也需要认真核查防护条件。
盐雾试验小时数、自然暴露试验结果和实际使用年限分别反映不同条件。应按成品用途约定试验方法与合格判据,避免把盐雾小时数直接换算成年数。表面已有白色或红色产物时,可参阅镀锌钢的白锈与红锈 。
表面、成形与连接如何验证
电镀锌板常用于要求均匀涂装外观的零件,现代连续热镀锌板同样用于汽车外露覆盖件。应规定具体表面质量,并用完成涂装的样件评价外观。锌花照片无法证明镀层量、附着力或外观件的适用性。
冲压和弯曲时,基板延性、模具形状、润滑及镀层行为会共同影响结果。试制应覆盖零件最苛刻的弯曲或拉深位置,并检查加工后的镀层损伤。电阻点焊需要按实际板材组合建立工艺窗口,同时确认电极维护要求。
涂油、钝化和其他处理会影响胶接和涂前准备。安赛乐米塔尔的表面处理资料要求验证处理膜与使用方胶接、涂装工艺的相容性。需要制定液体涂漆准备流程时,可继续阅读镀锌钢涂前表面处理 。
标准对应的产品范围
ASTM A653/A653M-25a涉及热浸镀锌或锌铁合金镀层的钢卷和定尺板;ASTM A879/A879M-22涉及按表面分别规定镀层量的电镀锌钢板。2026年10月12日核查时,ASTM公开目录将这两个版本列为有效版本。
欧洲标准体系中,EN 10346适用于连续热浸镀层扁平钢材,EN 10152涉及冷成形用电镀锌冷轧扁平钢材。牌号、镀层和交货条件应按合同指定版本完整核对。列出这些标准,并不构成ASTM与EN牌号互换的依据,也不能将板材要求直接套到批量热浸镀锌结构件上。
示例:有涂漆外观要求的控制柜面板
设一块控制柜面板的正面有外观要求,背面可能出现凝露。在确定基板性能、外观等级和实际环境后,可以分别评估热镀锌与电镀锌方案。
首先比较正反两面的锌量,再确认背面是否具有完整漆膜。随后检查折边搭接处、冲孔和切边,并按计划使用的生产顺序完成成形、连接和涂装样件。外观、附着力与耐蚀试验都应覆盖这些易受影响的位置。
这样的比较会暴露报价单上不明显的成本:某一方案可能需要改变清洗流程、增加模具清理,或补充背面的防护。应依据实际报价,把加工、试验及不合格品成本计入合格成品成本,避免只按钢卷单价决定。
替代材料前的核对清单
确认基板牌号和厚度口径、标准版本、两面镀层量及验收规则、表面质量、油品与处理膜、成形和连接验证结果,以及最终防护体系。保留钢卷标识和检验记录,确保批准的样件与后续交货材料具有可追溯关系。
镀锌量尚未确定时,可查阅如何选择镀锌层重量 。若要改变图纸指定的镀锌路线,应依据完整零件要求完成技术批准后再替代。
技术来源与核查日期见热镀锌与电镀锌钢板对比参考资料 。