
Para escolher entre chapa galvanizada a quente e eletrogalvanizada, comece pelo aço base, pelo zinco de cada face e pelo sistema de acabamento. Essas informações permitem avaliar o comportamento na fábrica e no uso, além de comparar propostas que podem apresentar a massa do revestimento de maneiras diferentes.
Processos e limites desta comparação
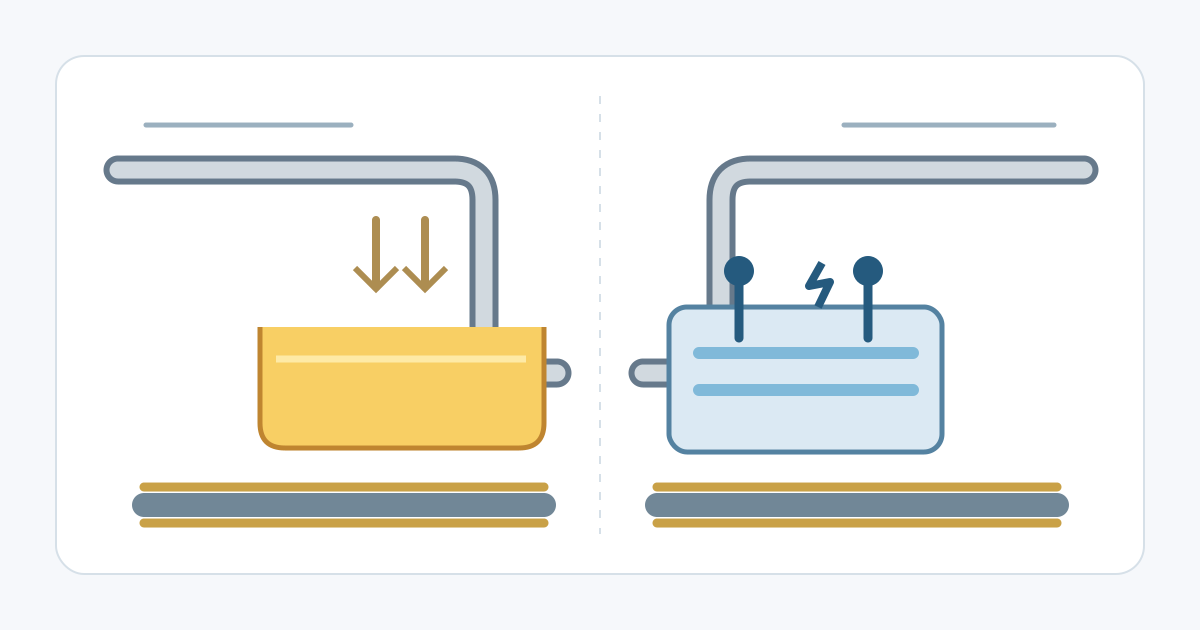
O assunto aqui é chapa ou bobina zincada em linha contínua. Na galvanização a quente, a tira passa por um banho de zinco fundido; facas de gás regulam o revestimento. Na eletrogalvanização, uma corrente elétrica promove a deposição de zinco a partir de um eletrólito. O fornecimento pode prever uma ou duas faces revestidas, com massas iguais ou diferentes.
A galvanização por batelada de peças prontas fica fora deste escopo. O galvannealed, frequentemente indicado como GA ou ZF, possui revestimento de liga zinco-ferro e deve ser avaliado como outro produto. Veja também o princípio de proteção na explicação sobre galvanização .
O que comparar entre as propostas
| Item | Galvanização contínua a quente | Eletrogalvanização contínua |
|---|---|---|
| Aplicação do zinco | Banho fundido e controle por gás | Deposição eletrolítica com corrente elétrica |
| Revestimento | Verificar designação e base da massa informada | Verificar a massa especificada em cada face |
| Condição superficial | Definir acabamento, óleo e tratamento | Definir acabamento, óleo e tratamento |
| Propriedades mecânicas | Consultar o grau do aço base | Consultar o grau do aço base |
| Corrosão em serviço | Avaliar zinco, pintura e detalhes do conjunto | Avaliar zinco, pintura e detalhes do conjunto |
Role a tabela para ver todas as colunas →
O grau e a condição do substrato determinam suas propriedades mecânicas. Identifique resistência, conformabilidade e espessura antes de comparar revestimentos. A descrição de bobina de aço galvanizado ajuda a organizar a especificação do produto e a distinguir esses requisitos.
Como ler a massa em cada face
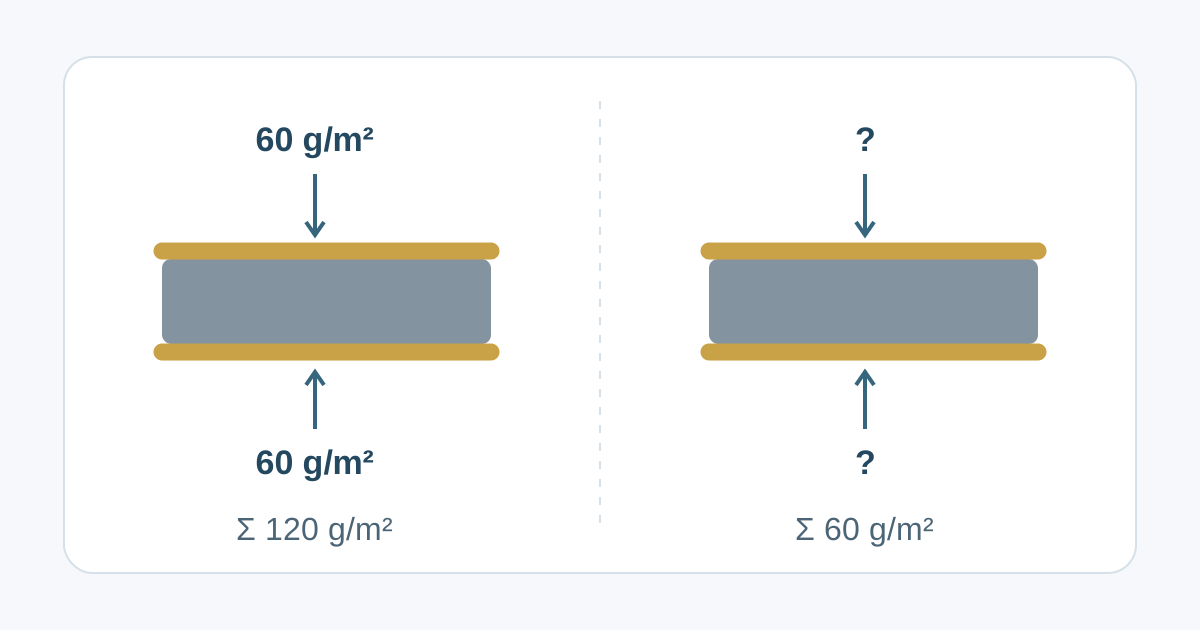
Considere duas chapas hipotéticas com massas de zinco medidas. A chapa A apresenta 60 g/m² na face 1 e 60 g/m² na face 2. A soma corresponde a 120 g/m². Para a chapa B, o documento informa somente «60 g/m² no total». O valor corresponderia a 30 g/m² em cada face se a divisão igual estivesse confirmada. Sem essa confirmação, falta identificar a distribuição.
Os números são exemplos de cálculo inventados, sem vínculo com designações normalizadas ou mínimos de aceitação. Também não permitem prever a vida útil. Em uma planilha de compra, registre face 1, face 2, total e base de verificação em campos separados.
O conversor de revestimento de zinco auxilia na relação entre massa e espessura. A documentação de fornecimento precisa esclarecer a face à qual o valor se aplica antes de qualquer conversão.
A tabela da thyssenkrupp apresenta um exemplo: ZE50/50 corresponde a espessura nominal de 5,0 µm e massa nominal de 36 g/m² por face. Para essa entrada, o mínimo por face na amostra individual é 29 g/m². Registre o valor nominal separado do mínimo exigido. Designações de galvanização a quente, como G90 ou Z275, têm sua própria base normativa: média de três pontos, mínimo individual e espessura nominal cumprem funções distintas. A referência de bobina galvanizada explica essas designações.
Norma aplicável e edição contratada
Nas fichas públicas verificadas em 12 de outubro de 2026, ASTM A653/A653M-25a e ASTM A879/A879M-22 constavam como ativas. A primeira abrange chapa galvanizada ou galvannealed em bobina e comprimentos cortados; a segunda trata da zincagem eletrolítica com massa especificada por superfície.
O escopo público da A879 contempla revestimentos finos destinados à pintura e massas maiores para aplicações sem pintura. Consulte a edição contratada para os requisitos de fornecimento e aceitação. Confirme tolerâncias, amostragem e critérios de aceitação no texto completo da edição contratada antes de aprovar o lote.
No sistema europeu, EN 10346 trata dos produtos planos revestidos continuamente a quente; EN 10152 aborda produtos planos laminados a frio e zincados eletroliticamente para conformação a frio. A edição contratada define as condições aplicáveis. Essas referências não estabelecem equivalência automática entre ASTM e EN nem se aplicam diretamente a peças galvanizadas por batelada.
Acabamento e compatibilidade com a pintura
A aparência depende do produto e da condição superficial encomendada. Há variações dentro das duas famílias; uma classificação universal de galvanizado a quente como áspero é insuficiente para escolher material de uma peça visível.
Peça informações sobre acabamento, óleo e pré-tratamento. A página de tratamentos superficiais da ArcelorMittal apresenta opções relevantes ao processamento posterior. Confirme a compatibilidade com desengraxe, conversão, primer e tinta. Uma amostra pintada no processo previsto permite definir critérios de aparência e aderência antes do lote. A orientação de preparo do aço galvanizado para pintura detalha os pontos de verificação.
Exposição: incluir o verso e as uniões
A avaliação de corrosão precisa considerar umidade, sais, contaminantes e secagem. Instalações internas também podem apresentar condensação. O verso de um equipamento pode receber pouca ventilação e conservar umidade mesmo quando sua frente permanece seca.
Inspecione bordas cortadas, furos, sobreposições e locais de retenção de água. Uma quantidade maior de zinco, isoladamente, não estabelece uma duração universal. Consulte as orientações de seleção da massa de revestimento considerando o conjunto pintado e sua exposição. A explicação sobre ferrugem em aço galvanizado ajuda a distinguir sinais de deterioração.
Horas de névoa salina não se convertem diretamente em anos de serviço. Defina método e critério de aceitação adequados ao conjunto; qualquer extrapolação precisa de dados de exposição pertinentes.
Conformação, soldagem e custo de fabricação
Teste a combinação de chapa, lubrificante e ferramenta na operação prevista. Verifique marcas, fissuras e danos ao revestimento após dobrar ou conformar. Geometria, sentido de processamento e critérios de inspeção devem representar a peça que será produzida.
Na soldagem por pontos, qualifique a união com as chapas e os revestimentos reais. Avalie ciclo, corrente, força e desgaste dos eletrodos. Uma troca de fornecimento pode exigir ajustes. Compare o custo completo, incluindo preparação, manutenção, velocidade de produção e peças rejeitadas. O processo de zincagem, sozinho, não determina qual proposta terá menor custo por peça aprovada.
Aplicação: gabinete de painel de controle
Considere um gabinete com frente pintada aparente e superfície traseira sujeita à condensação. Solicite propostas com o mesmo grau de aço, espessura, desenho e sistema de pintura. Especifique o zinco por face e identifique qual delas ficará visível na peça.
Produza amostras com cortes, dobras e uniões representativos. Valide aparência, aderência e resistência à corrosão em condições adequadas à exposição prevista, incluindo a parte traseira. Documente ajustes de processo e rendimento. O pedido deve registrar a configuração aprovada, os documentos do lote e os critérios de recebimento; assim, a inspeção consegue verificar se a entrega corresponde ao material efetivamente ensaiado.
Fontes e data da consulta: referências da comparação de revestimentos .