
При непрерывном горячем цинковании стальная полоса проходит через расплав цинка. При электролитическом цинковании цинк осаждается из электролита под действием электрического тока. Для практического сравнения нужны марка стали, количество цинка на каждой стороне, состояние поверхности и условия эксплуатации готовой детали. Обе технологии применяются для листа с высокими требованиями к качеству.
Здесь рассматриваются лист и рулон, покрытые на непрерывных линиях. Горячее цинкование готовых изделий после изготовления относится к отдельному технологическому маршруту. Отдельно оценивают и лист с железоцинковым покрытием GA или ZF, полученным дополнительным нагревом после погружения. Основные процессы описаны в материале о цинковании стали .
Как технология влияет на продукт
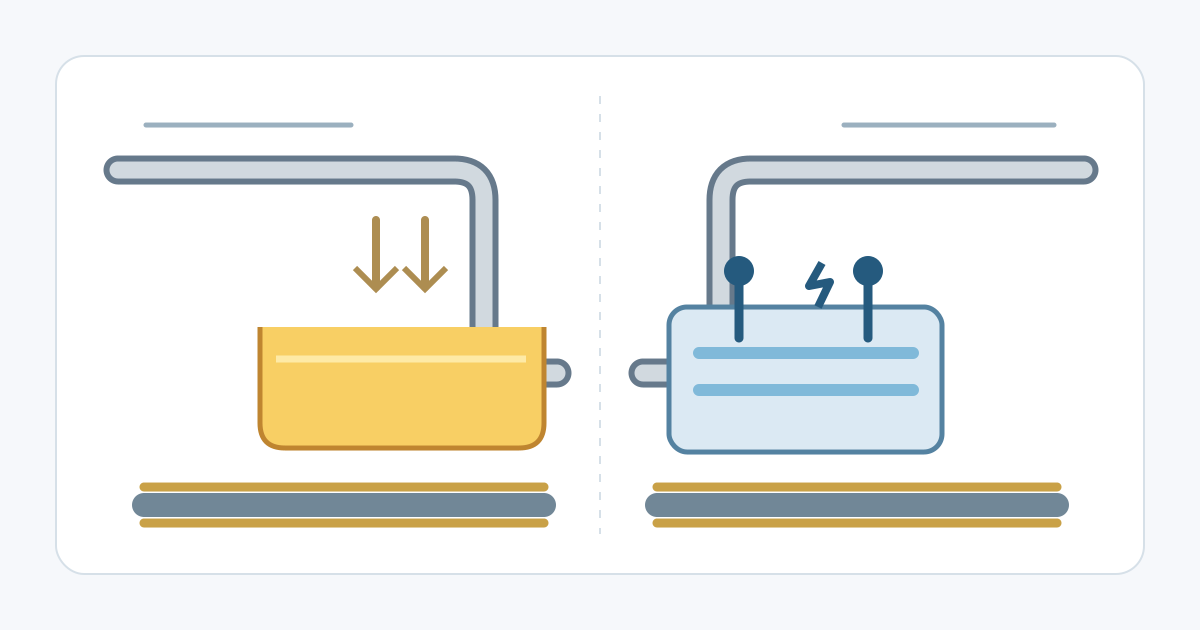
На линии горячего цинкования подготовленная полоса входит в ванну с цинком, затем газовые ножи регулируют количество жидкого металла на поверхности. Далее следуют охлаждение и отделка. Многие линии совмещают отжиг с нанесением покрытия, поэтому свойства поставляемой стали согласуют с тепловым циклом линии.
При электроцинковании слой наращивается в электролитических ячейках. На стадии осаждения полоса не погружается в расплав цинка. Качество зависит от подготовки поверхности, электрических параметров и конструкции оборудования. В пределах производственной программы могут предлагаться односторонние покрытия и разная масса цинка на двух сторонах.
Прочность определяется требованиями к марке и состоянию поставки стали. Одинаковая масса цинка на двух листах с разными подложками не означает одинакового предела текучести, удлинения или допустимой деформации.
Какие параметры сравнивать
| Параметр | Непрерывное горячее цинкование | Электроцинкование |
|---|---|---|
| Нанесение | Расплав цинка, регулирование слоя и охлаждение. | Электролитическое осаждение цинка на подготовленный лист. |
| Количество покрытия | Учитывают обозначение, метод контроля и распределение по сторонам. | Проверяют заданную массу или толщину отдельно на каждой стороне. |
| Внешний вид | Зависит от заказанной группы поверхности, рисунка кристаллизации и отделки. | Обычно без видимого рисунка кристаллизации; требования к поверхности всё равно необходимы. |
| Обработка | Проверяют формовку, соединение и окраску конкретной марки и отделки. | Проверяют те же операции для фактического покрытия и обработки поверхности. |
| Долговечность | Оценивают полную защитную систему и конструкцию в заданной среде. | Для сравнения используют одинаковую среду, геометрию и критерии отказа. |
Прокрутите таблицу, чтобы увидеть все столбцы →
Приведите количество цинка к одной базе
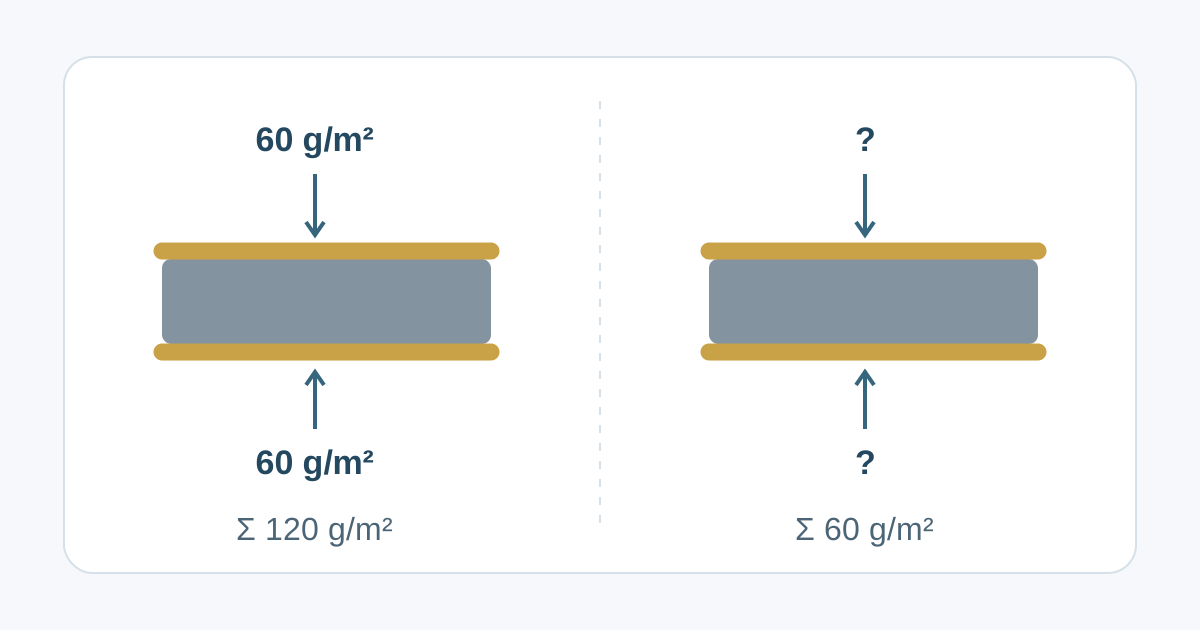
Масса на одной стороне и суммарная масса на обеих сторонах описывают разные величины. Пусть в расчётном примере лист A имеет 60 г/м² на лицевой и 60 г/м² на обратной стороне. Сумма составляет 120 г/м² на единицу площади листа. Если у листа B указано 60 г/м² суммарно, значение 30 г/м² на сторону допустимо лишь при подтверждённом равномерном распределении. Это арифметические примеры, не обозначения стандартных классов и не пределы приёмки.
Разделяйте номинальную толщину, минимально допустимую массу и измеренный результат. В опубликованной таблице thyssenkrupp обозначению ZE50/50 соответствуют номинальные 5,0 мкм и 36 г/м² на каждой стороне. Для той же позиции отдельно приведён минимум 29 г/м² на сторону при одноточечном контроле. Числа в обозначении требуют расшифровки по соответствующей системе.
У обозначений горячего покрытия G90 и Z275 также есть собственная нормативная база и схема отбора образцов. Среднее по трём точкам, минимум в отдельной точке и номинальная толщина выполняют разные функции. Подробнее об обозначениях см. оцинкованный рулон , а для смены единиц используйте пересчёт массы цинкового покрытия .
Что нужно для сравнения коррозионной стойкости
В обоих продуктах сталь защищает цинк. Запишите его количество на стороне, обращённой к агрессивной среде, вид обработки поверхности, систему окраски, состояние кромок и стыков, а также условия увлажнения детали. Название технологии само по себе не задаёт срок службы.
Открытая область применения ASTM A879/A879M включает тонкие покрытия, обычно используемые с окраской, и более тяжёлые покрытия для эксплуатации без краски. Поэтому общее ограничение всей электрооцинкованной продукции сухими помещениями было бы слишком широким. В то же время малое количество цинка на неокрашенной панели требует проверки пригодности для конкретной среды.
Часы в соляном тумане нельзя напрямую переводить в годы эксплуатации. Метод испытания и критерий приёмки выбирают для готовой конструкции; данные натурной экспозиции оценивают с учётом условий. Различить продукты коррозии цинка и ржавчину обнажившейся стали помогает материал о коррозии оцинкованной стали .
Поверхность, формовка и соединение
Электрооцинкованный лист часто выбирают для деталей с равномерной окрашенной поверхностью. Современный горячеоцинкованный лист также применяют для наружных кузовных панелей. Задайте качество поверхности и оцените образец после окраски. По фотографии цинкового узора нельзя определить массу покрытия, адгезию или пригодность для лицевой детали.
При гибке и вытяжке совместно работают пластичность основы, геометрия инструмента, смазка и свойства покрытия. Испытание должно охватывать наиболее напряжённые участки детали с последующим осмотром слоя. При контактной точечной сварке устанавливают допустимый диапазон режимов и порядок обслуживания электродов для реального сочетания листов.
Масло, пассивация и другие обработки влияют на склеивание и подготовку к окраске. ArcelorMittal указывает на необходимость проверки их совместимости с процессами заказчика. Для разработки подготовки под жидкую краску используйте руководство по окраске оцинкованной стали .
Стандарты для разных маршрутов
ASTM A653/A653M-25a распространяется на рулон и мерный лист с горячим цинковым или железоцинковым покрытием. ASTM A879/A879M-22 относится к электролитическому цинковому покрытию листа с указанием количества по сторонам. При проверке 12 октября 2026 года оба издания были обозначены в открытом каталоге ASTM как действующие.
В европейской системе EN 10346 относится к плоскому прокату с непрерывно нанесёнными горячими покрытиями, а EN 10152 — к холоднокатаному электрооцинкованному плоскому прокату для холодного формования. Марки, покрытия и условия поставки проверяют по указанной в договоре редакции. Эти ссылки не устанавливают взаимозаменяемость обозначений ASTM и EN и автоматически не распространяются на готовые изделия, оцинкованные погружением после изготовления.
Пример с окрашенным корпусом пульта
Предположим, что лицевая сторона корпуса должна иметь качественное окрашенное покрытие, а на обратной возможно образование конденсата. Обе технологии можно рассматривать после определения марки стали, требований к внешнему виду и среды эксплуатации.
Сравните количество цинка с каждой стороны. Уточните, наносится ли на обратную сторону полная система окраски. Проверьте загнутые стыки, пробитые отверстия и кромки реза. Изготовьте представительные образцы с планируемой последовательностью формовки, соединения и окраски; оцените внешний вид, адгезию и согласованные показатели коррозионной стойкости в этих местах.
Такой подход обнаруживает затраты, скрытые за ценой рулона. Могут потребоваться другая очистка, более частое обслуживание штампа или дополнительная защита обратной стороны. Сопоставляйте стоимость годной детали с учётом пробных партий и брака по реальным предложениям поставщиков. Универсального ценового преимущества одной технологии нет.
Проверки перед заменой материала
Согласуйте марку и базу измерения толщины, стандарт с редакцией, покрытие каждой стороны и правила приёмки, качество поверхности, масло и обработку, результаты квалификации формовки и соединения, а также конечную защитную систему. Сохраняйте идентификацию рулона и результаты контроля для связи одобренного образца с поставкой.
Если требуется определить количество цинка, перейдите к руководству по выбору массы покрытия . Замену технологии, указанной на чертеже, согласуйте по полным требованиям к детали до изменения обозначения материала.
Источники и дата проверки приведены в справочных материалах по сравнению покрытий листа .