
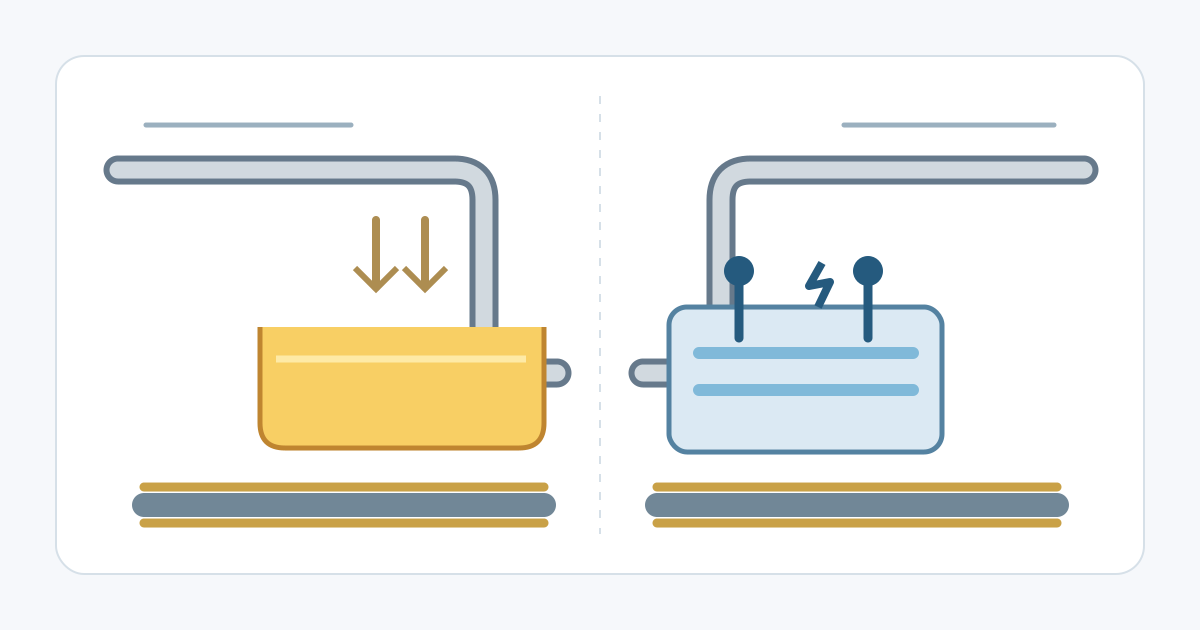
تُطبّق الجلفنة المستمرة بالغمس الساخن الزنك على شريط الفولاذ أثناء مروره في حوض زنك مصهور. أما الجلفنة الكهربائية فتُرسب الزنك من محلول إلكتروليتي باستخدام التيار الكهربائي. تبدأ المقارنة العملية بدرجة الفولاذ، وكمية الزنك على كل وجه، وحالة السطح، وظروف تعرض الجزء بعد تصنيعه. ويمكن للطريقتين توفير صفائح لتطبيقات صناعية ذات متطلبات مرتفعة.
تتناول هذه المقارنة الصفائح واللفائف المطلية باستمرار. جلفنة القطع المصنّعة بالغمس على دفعات لها متطلبات منفصلة. كذلك تحتاج الصفائح ذات الطلاء السبائكي من الزنك والحديد، المعروفة عادة بالرمزين GA أو ZF، إلى تقييم مستقل؛ فهي تتلقى تسخيناً إضافياً بعد الغمس. ويمكن الرجوع إلى شرح عمليات الجلفنة للتعرف على الأساس العام.
أثر طريقة الطلاء في المنتج
يمر الشريط المُجهز في خط الغمس الساخن عبر حوض الزنك، ثم تضبط سكاكين الغاز كمية المعدن السائل المتبقية على وجهيه قبل التبريد والتشطيب. وتجمع خطوط كثيرة بين التلدين والطلاء، لذلك يربط المُصنّع خواص درجة الفولاذ بالدورة الحرارية للخط.
في الجلفنة الكهربائية، يتكون الطلاء تدريجياً داخل خلايا الترسيب. ولا تتطلب مرحلة الترسيب غمر الشريط في زنك مصهور. تؤثر نظافة السطح والتحكم الكهربائي وترتيب الخلايا في جودة الطبقة. وتشمل بعض عروض المنتجات طلاء وجه واحد أو تحديد كمية مختلفة لكل وجه.
ينبغي مقارنة الخواص الميكانيكية المضمونة لدرجة الفولاذ قبل مقارنة الطلاء. فتساوي كمية الزنك لا يجعل صفيحتين مختلفتي الدرجة متكافئتين من حيث مقاومة الخضوع أو قابلية التشكيل.
عناصر المقارنة الأساسية
| العنصر | الغمس الساخن المستمر | الجلفنة الكهربائية |
|---|---|---|
| ترسيب الزنك | حوض زنك مصهور يتبعه ضبط الطلاء وتبريده. | ترسيب كهربائي للزنك على الصفيحة المجهزة. |
| كمية الطلاء | تُراجع التسمية وأساس الاختبار وتوزيع الزنك بين الوجهين. | تُراجع كتلة الطلاء أو سماكته المطلوبة لكل وجه. |
| المظهر | تتحدد جودة السطح وشكل البلورات بحسب المنتج المطلوب. | سطح خالٍ عادة من نمط بلورات الزنك الظاهر؛ وتبقى مواصفة المظهر ضرورية. |
| التصنيع | تُختبر عمليات التشكيل والوصل والدهان للدرجة والتشطيب الفعليين. | تُختبر العمليات نفسها للطلاء والمعالجة السطحية المورّدين. |
| دليل المتانة | يُقيّم نظام الحماية والجزء الكامل في بيئة الاستخدام. | تُستخدم بيئة وهندسة جزء ومعايير فشل مماثلة للمقارنة. |
مرّر داخل الجدول لرؤية جميع الأعمدة ←
توحيد أساس قراءة كمية الزنك
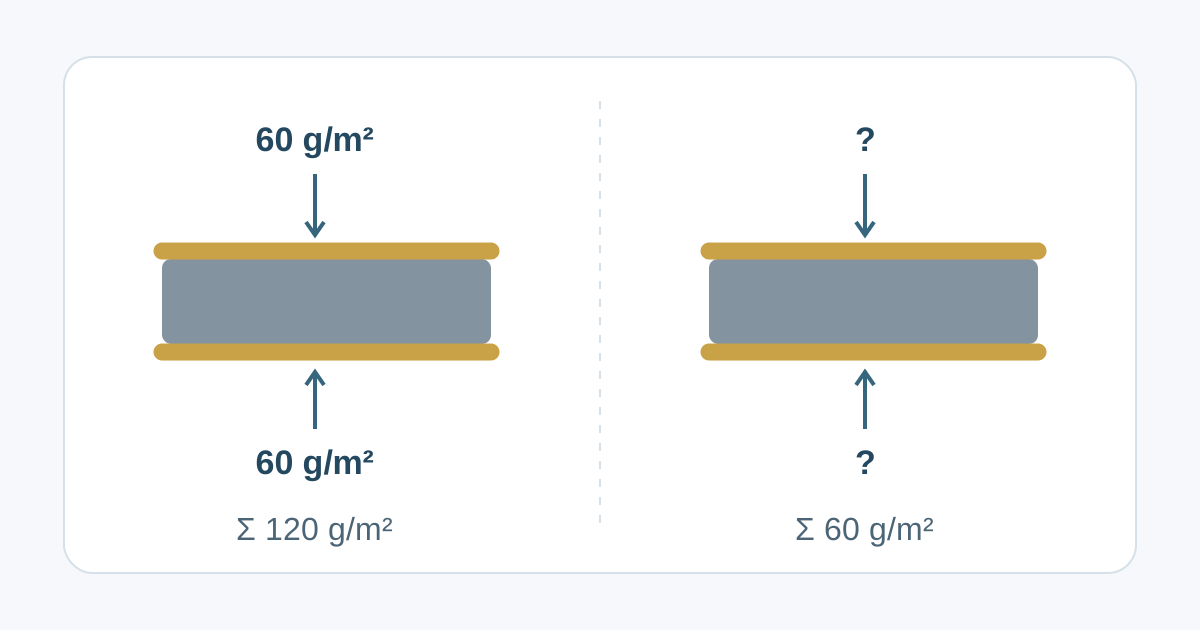
تختلف كتلة الطلاء على وجه واحد عن مجموع الكتلة على الوجهين. في مثال حسابي، إذا كانت الصفيحة A تحمل 60 غ/م² على الأمام و60 غ/م² على الخلف، فالمجموع 120 غ/م² لكل وحدة من مساحة الصفيحة. وإذا كان مجموع الصفيحة B يساوي 60 غ/م²، فإن اعتباره 30 غ/م² لكل وجه يتطلب إثبات التوزيع المتساوي. هذه أرقام توضيحية مستقلة عن تسميات المواصفات وحدود القبول.
افصل في المقارنة بين السماكة الاسمية، والحد الأدنى المطلوب للكتلة، والنتيجة المقاسة. يبيّن جدول thyssenkrupp المنشور أن ZE50/50 يقابل سماكة اسمية قدرها 5.0 ميكرومتر وكتلة اسمية 36 غ/م² لكل وجه، مع حد أدنى منفصل لاختبار النقطة الواحدة يبلغ 29 غ/م² لكل وجه. لذلك تحتاج أرقام الرمز إلى تفسير وفق نظامها.
وبالمثل، ترتبط تسميات الغمس الساخن مثل G90 وZ275 بمواصفة وأسلوب أخذ عينات محددين. متوسط ثلاث نقاط، والحد الأدنى لنقطة واحدة، والسماكة الاسمية ليست قياسات قابلة للاستبدال مباشرة. يشرح مرجع اللفائف المجلفنة هذه التسميات، ويساعد محوّل كتلة الزنك في تحويل الوحدات مع الاحتفاظ بأساس كل وجه أو مجموع الوجهين.
متطلبات مقارنة مقاومة التآكل
يحمي الزنك الفولاذ في كلا المنتجين. وتحتاج المقارنة المفيدة إلى تسجيل كمية الزنك على الوجه المعرض، والمعالجة السطحية، وطبقات الدهان، والحواف والوصلات، ومدى البلل المتوقع. اسم العملية وحده لا يحدد العمر الخدمي.
يشمل النطاق المنشور للمواصفة ASTM A879/A879M طبقات رقيقة تُستخدم غالباً مع الدهان وطبقات أثقل لخدمة السطح دون دهان. لذا فإن حصر جميع الصفائح المجلفنة كهربائياً في الأماكن الداخلية الجافة يتجاهل اختلاف المنتجات. وفي الوقت نفسه تستلزم كمية الزنك الصغيرة على صفيحة غير مدهونة التحقق من ملاءمتها للتعرض الفعلي.
لا تُحوّل ساعات اختبار الرذاذ الملحي مباشرة إلى سنوات خدمة. حدّد اختباراً ومعيار قبول يناسبان التجميع النهائي، واستعن ببيانات تعرض ملائمة. وعند فحص سطح متغير اللون، يساعد شرح التآكل الأبيض والصدأ الأحمر في التمييز بين نواتج تآكل الزنك وصدأ الفولاذ المكشوف.
السطح والتشكيل والوصل
تُستخدم الجلفنة الكهربائية في أجزاء تتطلب مظهراً مطلياً متجانساً، كما تُستخدم صفائح الغمس الساخن الحديثة في ألواح سيارات خارجية ظاهرة. لذلك حدّد جودة السطح المطلوبة وقيّم نموذجاً بعد الدهان. صورة البلورات السطحية لا تثبت كمية الزنك أو التصاقه أو جودة المظهر النهائي.
في الثني والسحب، تتفاعل مطيلية الركيزة وشكل القالب والتزييت وسلوك الطلاء. يجب أن تشمل التجربة أكثر المواضع تعرضاً للتشوه، مع فحص تلف الطبقة بعد التشكيل. وللحام النقطي بالمقاومة، حدّد نطاق تشغيل مقبولاً وخطة صيانة الأقطاب على تركيبة الصفائح الفعلية.
تؤثر الزيوت والتخميل والمعالجات الأخرى في اللصق والدهان. وتؤكد إرشادات المعالجة السطحية لدى ArcelorMittal ضرورة التحقق من توافقها مع عمليات المستخدم. ولإعداد إجراء للدهانات السائلة، ارجع إلى تجهيز الفولاذ المجلفن للدهان .
المواصفات ونطاق كل منتج
تتناول ASTM A653/A653M-25a صفائح الزنك أو الزنك والحديد المطلية بالغمس الساخن، في لفائف أو أطوال مقطوعة. وتتناول ASTM A879/A879M-22 الصفائح المطلية بالزنك كهربائياً مع تحديد كمية الطلاء لكل سطح. كان الإصداران مدرجين بوصفهما ساريين في فهرس ASTM العام عند التحقق في 12 أكتوبر 2026.
في النظام الأوروبي، تتناول EN 10346 المنتجات المسطحة المطلية بالغمس الساخن المستمر، بينما تتناول EN 10152 المنتجات المسطحة المدرفلة على البارد والمطلية بالزنك كهربائياً للتشكيل البارد. يلزم الرجوع إلى الإصدار المحدد في العقد ومتطلباته الكاملة. ولا يثبت ذكر هذه المواصفات تكافؤ التسميات بين ASTM وEN أو صلاحيتها تلقائياً للقطع المجلفنة على دفعات.
مثال لغلاف لوحة تحكم مدهون
لنفترض أن غلاف لوحة تحكم يحتاج إلى وجه أمامي حسن المظهر، بينما قد يتعرض وجهه الخلفي للتكاثف. يمكن تقييم الطريقتين بعد تحديد درجة الفولاذ وجودة المظهر وبيئة الخدمة.
قارن كمية الزنك على الأمام والخلف، ثم تحقق من وصول نظام الدهان الكامل إلى الوجه الخلفي. افحص الثنيات المتراكبة والفتحات المثقوبة وحواف القطع. نفّذ نماذج ممثلة بالتسلسل المخطط للتشكيل والوصل والدهان، وقارن المظهر والالتصاق ومقاومة التآكل عند تلك التفاصيل.
قد تكشف التجربة أن عرض اللفائف الأقل سعراً يتطلب تنظيفاً مختلفاً أو صيانة أكثر للقالب أو حماية إضافية للظهر. احسب تكلفة الجزء المقبول متضمنة التجارب والهالك وفق عروض فعلية؛ فلا توجد مرتبة سعرية عامة تصلح لكل تطبيق.
ما يلزم قبل اعتماد مادة بديلة
وثّق درجة الفولاذ وأساس السماكة، والمواصفة وإصدارها، وطلاء كل وجه وقواعد قبوله، وجودة السطح والزيت والمعالجة، ونتائج تأهيل التشكيل والوصل، ونظام الحماية النهائي. احتفظ بمعرّف اللفافة وسجلات الفحص لربط العينة المعتمدة بالمادة الموردة.
إذا بقيت كمية الزنك المطلوبة غير محسومة، راجع اختيار كتلة الطلاء المجلفن . أما تبديل طريقة الطلاء المحددة في الرسم فيحتاج إلى اعتماد فني يغطي متطلبات الجزء كاملة قبل تغيير توصيف المادة.
تتوفر المصادر وتاريخ التحقق ضمن مراجع مقارنة طلاء الصفائح .