
Sıcak daldırma galvanizli sac ile elektrogalvanizli sac seçilirken çelik kalitesi, her yüzdeki çinko miktarı ve yüzeyin teslim durumu birlikte değerlendirilmelidir. Proses adı tek başına boyalı parçanın görünümünü, kaynak davranışını veya hizmet ömrünü açıklamaz. Teklif karşılaştırmasına aynı ürün biçimi ve aynı kullanım koşullarıyla başlamak gerekir.
Karşılaştırmanın kapsamı ve üretim farkı
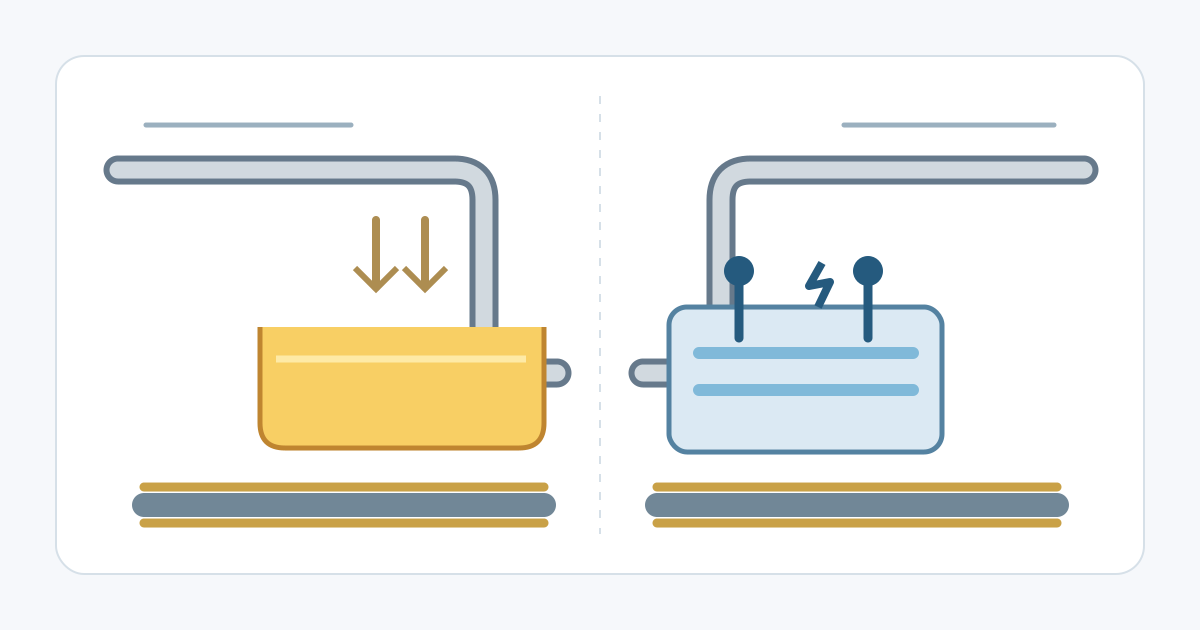
Bu yazı, sürekli hatlarda çinko kaplanan sac ve ruloları karşılaştırır. Sürekli sıcak daldırma galvanizlemede şerit, erimiş çinko banyosundan geçer. Gaz bıçakları kaplama miktarını düzenler. Elektrogalvanizlemede ise elektrolit içindeki elektrik akımı çinkonun yüzeye çökelmesini sağlar. Siparişte bir veya iki yüzün kaplanması, iki yüzde eşit ya da farklı kaplama kütleleri istenebilir.
İmalatı tamamlanmış parçaların parti halinde sıcak daldırma galvanizlenmesi bu karşılaştırmanın dışındadır. GA veya ZF olarak da belirtilen galvannealed ürünün kaplaması çinko-demir alaşımıdır; kendi özellikleriyle ayrıca değerlendirilmelidir. Genel koruma mekanizması için galvanizleme açıklamasına bakılabilir. Buradaki değerlendirmeler çinko kaplamalı sürekli hat ürünleriyle sınırlıdır.
Teklifte yan yana incelenecek bilgiler
| Başlık | Sürekli sıcak daldırma galvaniz | Sürekli elektrogalvaniz |
|---|---|---|
| Çinko uygulaması | Erimiş banyo ve gazla miktar kontrolü | Elektrolit içinde elektrik akımıyla kaplama |
| Kaplama bilgisi | Gösterimi ve kütlenin hangi yüzleri kapsadığını doğrulayın | Her yüz için belirtilen kaplama kütlesini doğrulayın |
| Yüzey durumu | Yüzey kalitesi, yağ ve ön işlem belirtilmeli | Yüzey kalitesi, yağ ve ön işlem belirtilmeli |
| Mekanik özellikler | Altlık çelik kalitesinden kontrol edilmeli | Altlık çelik kalitesinden kontrol edilmeli |
| Kullanımda korozyon | Çinko, boya ve birleşim ayrıntıları birlikte değerlendirilmeli | Çinko, boya ve birleşim ayrıntıları birlikte değerlendirilmeli |
Tüm sütunlar için tabloyu kaydırın →
Dayanım karşılaştırması için altlık çeliğin kalitesi ve teslim durumu esas alınır. Akma dayanımı, şekillendirilebilirlik ve istenen kalınlık ayrı ayrı tanımlanmalıdır. Bir tedarikçinin teklifinde çelik kalitesi eksikse yalnız kaplama bilgisiyle eşdeğerlik kurulamaz. Galvanizli çelik rulo rehberi ürün ailesini ve sipariş bilgilerini birlikte değerlendirmeye yardımcı olur.
Her yüzde 60 g/m² ile toplam 60 g/m² arasındaki fark
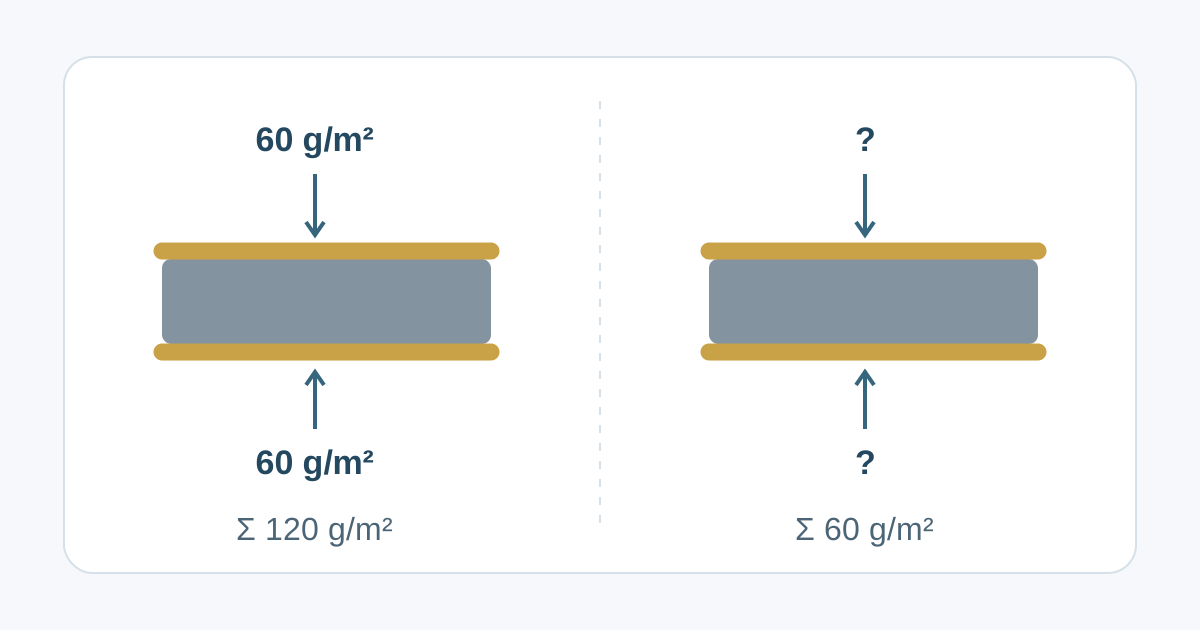
Ölçülmüş değerleri verilen iki hayali sac düşünün. A sacında birinci yüz 60 g/m², ikinci yüz 60 g/m² çinko taşır. İki yüzün toplamı 120 g/m² olur. B sacı için belgede yalnızca «toplam 60 g/m²» yazsın. Eşit dağılım doğrulanırsa her yüz için 30 g/m² sonucu elde edilir. Böyle bir doğrulama yoksa yüzlere düşen miktar belirsiz kalır.
Bu rakamlar hesap mantığını göstermek için oluşturulmuş örneklerdir. Standart kaplama gösterimi, kabul sınırı veya hizmet ömrü tahmini olarak kullanılmamalıdır. Satın alma karşılaştırmasında birinci yüz, ikinci yüz, toplam değer ve doğrulama yöntemi ayrı sütunlarda tutulabilir.
Kalınlık dönüşümünden önce bildirilen kütlenin hangi yüzü kapsadığı belirlenmelidir. Çinko kaplama kütlesi dönüştürücüsü birimler arasında hesap yapmayı kolaylaştırır. Ancak iki yüze dağılım bilgisi ürün belgesinden gelmelidir. Aynı sayının farklı sütunlarda kullanılması, teklifin gerçekte içerdiği çinko miktarını yanlış yorumlamaya yol açabilir.
Thyssenkrupp tablosunda ZE50/50, her yüzde nominal 5,0 µm kalınlık ve 36 g/m² kütleyle gösterilir. Aynı satırda tek nokta ölçümü için yüz başına 29 g/m² asgari değer ayrıca verilir. Nominal değeri kabul alt sınırından ayrı kaydedin. G90 veya Z275 gibi sıcak daldırma gösterimleri kendi standart bağlamında okunmalıdır; üç nokta ortalaması, tek nokta asgari değeri ve nominal kalınlık farklı işlevler taşır. Galvanizli rulo başvurusu bu gösterimleri açıklar.
Standart numarası ve baskısı nasıl kullanılmalı?
12 Ekim 2026 tarihinde kontrol edilen kamuya açık kayıtlarda ASTM A653/A653M-25a ve ASTM A879/A879M-22 aktif görünmektedir. A653, rulo veya boy kesilmiş sıcak daldırma galvanizli ve galvannealed sacı kapsar. A879, elektrolitik çinko kaplı sacda her yüz için kaplama kütlesinin tanımlandığı ürünleri ele alır.
A879’un kamuya açık kapsamı, boyanacak ince kaplamaları ve boyasız kullanımlar için daha yüksek kaplama kütlelerini de içerir. Sipariş edilen baskının gereklilikleri ayrıca incelenmelidir. Kabul koşulları, toleranslar ve deney sınırları için sözleşmedeki baskının tam metnini esas alın. Teklif ve muayene belgelerinde kullanılan baskının aynı olduğundan emin olun.
Avrupa sisteminde EN 10346 sürekli sıcak daldırma kaplı yassı ürünleri, EN 10152 ise soğuk şekillendirme için elektrolitik çinko kaplı soğuk haddelenmiş yassı ürünleri kapsar. Teslim koşulları sözleşmede belirtilen baskıdan okunmalıdır. Bu başvurular ASTM ile EN arasında otomatik eşdeğerlik oluşturmaz ve parti galvanizlenmiş mamul parçalara doğrudan uygulanamaz.
Görünüm, yağ ve boya hazırlığı
Her iki ürün ailesinde yüzey seçenekleri bulunur. Sıcak daldırma galvanizli sacların tümünü pürüzlü kabul etmek, belirli bir yüzey kalitesinin boyalı parçaya uygunluğunu açıklamaz. Üreticinin sunduğu yüzey koşulu ve sonraki işlemler birlikte incelenmelidir.
Yüzey kalitesini, yağlamayı ve ön işlemi tedarikçiyle açıkça tanımlayın. ArcelorMittal yüzey işlemleri bilgisi , sonraki imalat adımları açısından önem taşıyan seçenekleri gösterir. Yağ giderme, dönüşüm işlemi, astar ve son kat arasındaki uyumu doğrulayın. Görünür yüzey için gerçek boya hattında hazırlanmış numunede görünüm ve yapışma kabul ölçütleri belirleyin. Galvanizli çeliği boyaya hazırlama rehberi bu incelemedeki adımları ayrıntılandırır.
Korozyonda arka yüz ve birleşimler
Maruziyet değerlendirmesine nem, tuz, kirleticiler ve kuruma koşulları birlikte girer. İç mekânda yoğuşma oluşabilir. Bir panonun görünmeyen arka yüzü, ön yüz kururken nemli kalabilir. Bu nedenle kullanım yeri tanımı, yüzeylerin gerçek koşullarıyla desteklenmelidir.
Kesilmiş kenarları, delikleri, bindirmeleri ve su tutan bölgeleri inceleyin. Daha fazla çinko, tüm boyalı montajlar için tek bir ömür garantisi sağlamaz. Boya hasarı ve parça geometrisi de sonucu etkiler. Kaplama kütlesi seçimi değerlendirmesini gerçek maruziyete bağlayın. Galvanizli çelikte paslanma açıklaması, muayenede karşılaşılan bozulmaları ayırt etmeye yardımcı olur.
Tuz püskürtme deneyi saatleri doğrudan hizmet yılına çevrilemez. Montaja uygun deney yöntemi ve kabul ölçütü belirleyin; süreye ilişkin çıkarımlar için uygun gerçek ortam verileri arayın.
Şekillendirme ve punta kaynağı denemeleri
Sac, yağlayıcı ve takım birlikte denenmelidir. Gerçek parça geometrisini temsil eden büküm veya şekillendirme sonrasında izleri, çatlakları ve kaplama hasarını kontrol edin. Deneme kaydına takım koşulunu ve kabul ölçütlerini ekleyin.
Direnç punta kaynağında kullanılacak sac birleşimini ve kaplamaları gerçek ekipmanla doğrulayın. Kaynak çevrimi, akım, kuvvet ve elektrot davranışı değerlendirmeye dahildir. Malzeme değişikliği, ayar değişikliği ve yeniden doğrulama gerektirebilir. Maliyet hesabına hazırlık, çevrim süresi, elektrot bakımı ve reddedilen parçaları katın. Yalnız rulo fiyatına bakıldığında, üretimde ortaya çıkan önemli maliyetler dışarıda kalır. İki kaplama prosesi için de kabul edilen parça başına maliyet hesaplanmalıdır.
Kontrol panosu kabini için uygulama örneği
Ön yüzü görünür ve boyalı, arka yüzü yoğuşmaya açık bir kontrol panosu kabini düşünün. Her iki tedarikçiye aynı çelik kalitesini, kalınlığı, çizimi ve boya sistemini verin. Her yüzdeki çinko kütlesini ve görünür yüzün nasıl tanımlanacağını teklifin parçası yapın.
Kesimleri, bükümleri ve birleşimleri temsil eden numuneler üretin. Görünümü, boya yapışmasını ve korozyon davranışını hedeflenen kullanım koşullarına uygun bir programla doğrulayın. Arka yüzü de değerlendirmeye katın. İmalat ayarlarını ve kabul edilen parça oranını kaydedin. Siparişte onaylanan yüzey koşulunu, kaplama bilgilerini, parti belgelerini ve kabul ölçütlerini koruyun. Böylece sonraki teslimatın denenen malzemeyle uyumu izlenebilir.
Kaynaklar ve kontrol tarihi: sac kaplaması karşılaştırmasının kaynakları .