
Оцинкованный лист GI имеет покрытие с высоким содержанием цинка. Для получения стали GA, или galvannealed, после горячего цинкования проводят дополнительный нагрев. Железо из стальной основы переходит в покрытие, образуя цинк-железный сплав. Это влияет на формовку, окрашивание и контактную точечную сварку.
Здесь сравниваются лист и рулон с покрытием, нанесённым на непрерывной линии. Различия способов осаждения рассмотрены в статье о горячем и электролитическом цинковании листа . Цинкование готовых конструкций погружением и покрытия с алюминием требуют отдельных сравнений.
Как получают покрытия GI и GA
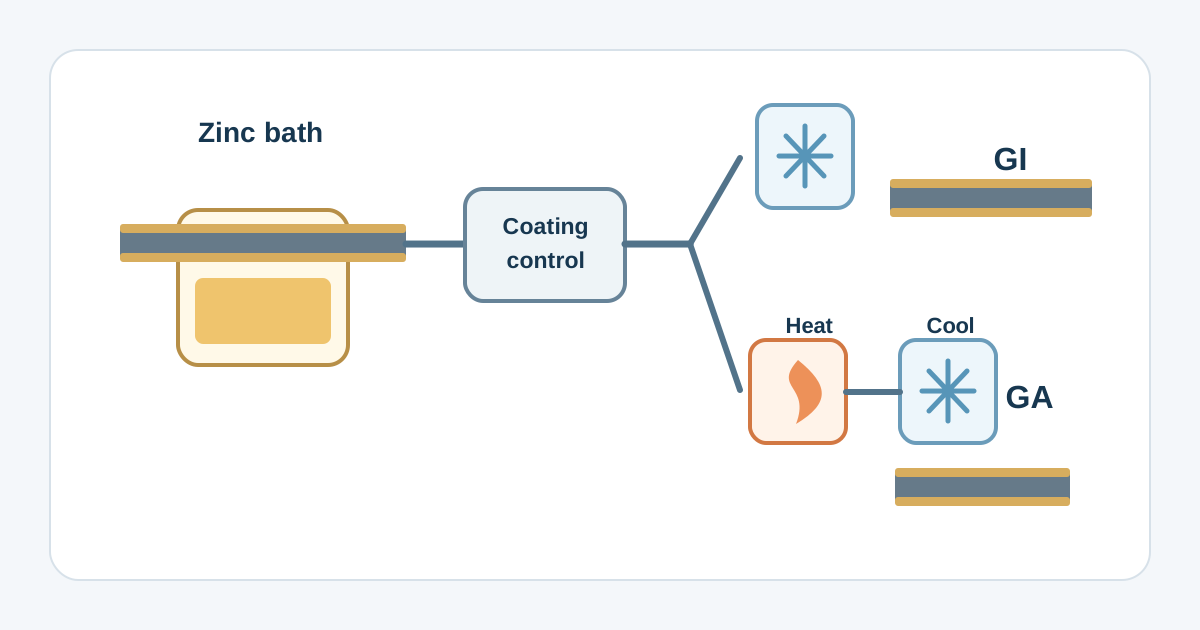
В обоих случаях подготовленная полоса проходит через ванну расплавленного цинка. В ветви GI следуют регулирование покрытия и охлаждение. В ветви GA перед окончательным охлаждением добавляют нагрев для образования сплава. Более широкий контекст приведён в описании цинкования .
Тонкий межфазный слой ограничивает диффузию железа и цинка в GI; обработка GA развивает эту реакцию. GalvInfo указывает типичное среднее содержание железа в покрытии GA на уровне 9–12%. Это характеристика покрытия в целом, а не универсальный приёмочный предел для любой поставки. Условия приёмки определяет спецификация заказа.
Что меняется на поверхности
Матовый вид может служить подсказкой при распознавании GA. Внешний вид GI также зависит от состояния поставляемой поверхности. Перед выбором подготовки или технологии изготовления проверьте сертификат продукции и обозначение покрытия.
| Параметр | GI | GA |
|---|---|---|
| Тип покрытия | С высоким содержанием цинка | Цинк-железный сплав |
| Дополнительное образование сплава | Регулирование покрытия и охлаждение | Нагрев после ванны перед охлаждением |
| Окрашивание | Определить подготовку по обработке поставки | Подтвердить очистку и полную систему окраски |
| Формовка | Осмотреть повреждения покрытия и налипание на инструмент | Включить оценку порошкообразного осыпания |
| Соединение | Проверить покрытие и пакет листов | Оценить рабочий диапазон точечной сварки |
| Коррозия | Зафиксировать цинковое покрытие и условия службы | Разделить эксплуатацию с краской и без неё |
Прокрутите таблицу, чтобы увидеть все столбцы →
Разделяйте свойства покрытия и марку стали. Более твёрдое покрытие само по себе не задаёт более высокий предел текучести листа. При расчёте конструкции или сложной глубокой вытяжки учитывайте марку основы, механические свойства поставки и требования к покрытию совместно.
Как читать обозначения и массу покрытия
GI и GA обозначают семейства продукции. В полном заказе указывают стандарт, обозначение покрытия и основу измерения. ASTM A653/A653M распространяется на лист с горяченанесённым цинковым либо цинк-железным покрытием; открытый каталог отмечает редакцию 25a как действующую. EN 10346 также относится к такой продукции. Применяется редакция, указанная в договоре.
Для ZF100 SSAB указывает минимум 100 g/m² суммарно с двух сторон при трёхточечном испытании и около 7 µm на сторону как типичный ориентир.
Сохраняйте различие между этими величинами и их статусом. Значение 7 µm не гарантирует такую минимальную толщину в каждой точке. Деление общей массы пополам требует подтверждения распределения по сторонам. Для пересчёта массы цинк-железного покрытия в толщину нужны подходящая плотность и основа измерения; одного калькулятора для чистого цинка недостаточно. Другие поля заказа описаны в справочнике по оцинкованному рулону .
Адгезия краски и подготовка поверхности
GA часто используют для деталей, окрашиваемых после изготовления. Его поверхность благоприятна для адгезии, однако масло или обработка поставки должны соответствовать окрасочной линии. ArcelorMittal требует проверять совместимость поверхностной обработки с процессами окрашивания и клеевого соединения у потребителя.
Для окрашиваемого корпуса попросите исполнителя определить состояние поступившей поверхности, последовательность очистки, необходимую предварительную обработку, грунт и финишное покрытие. Уточните также проверки адгезии и коррозионной стойкости. Тогда замена материала будет опираться на конкретные критерии.
Руководство по подготовке оцинкованной стали к окрашиванию рассматривает подтверждённые поверхности GI. Для GA согласуйте отдельную подходящую процедуру; хорошая окрашиваемость сама по себе не разрешает исключить очистку или грунт.
Формовка и осыпание покрытия
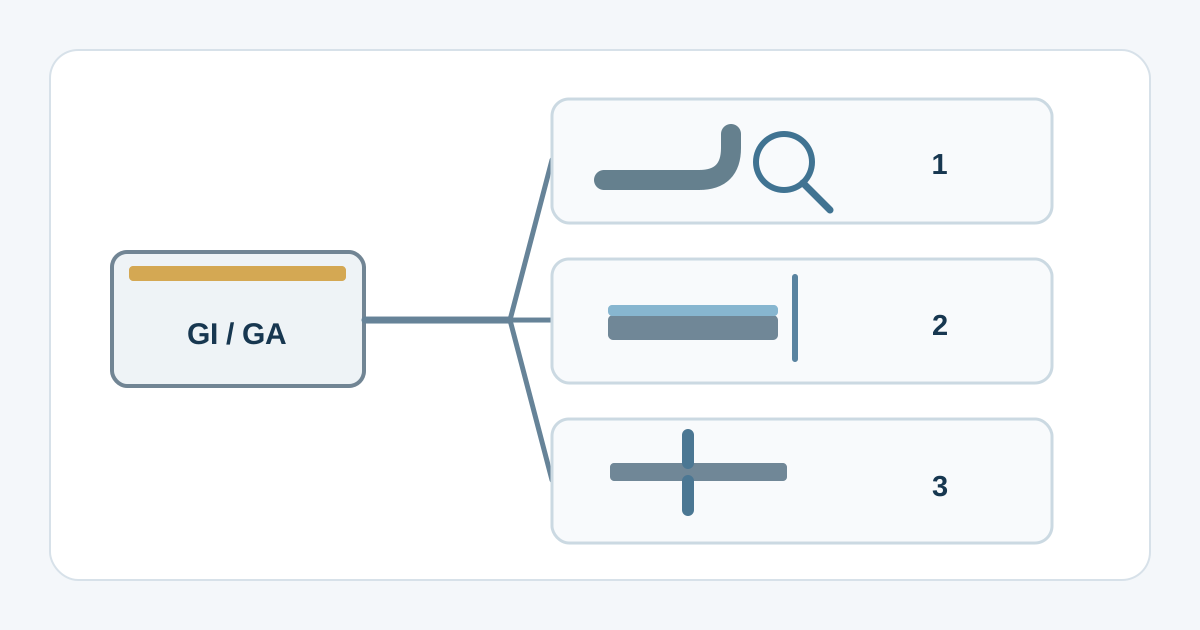
Твёрдое сплавное покрытие GA может осыпаться порошком при интенсивной деформации, особенно при большой массе покрытия. Рассматривайте этот дефект наряду с разрывами или утонением самой стали. Деталь может соответствовать размерам и при этом оставлять недопустимый остаток на инструменте или готовой поверхности.
Проведите представительное испытание формовки и оцените оба результата. Зафиксируйте покрытие, смазку, состояние инструмента и расположение повреждений. При неудачном испытании согласуйте следующее контролируемое изменение. Одновременная замена смазки и покрытия затрудняет определение причины улучшения или ухудшения.
Включите такую проверку при переходе с GI на GA на действующей линии. Осмотр плоского листа оставляет состояние покрытия после формовки непроверенным.
Контактная точечная сварка
GA может обеспечивать более широкий рабочий диапазон контактной точечной сварки и больший ресурс электродов по сравнению с обычным GI. Эти преимущества относятся к определённому способу соединения и не задают готовых настроек для любого узла.
При сравнении образцов документируйте марки, толщины, расположение листов в пакете и метод приёмки. Специалисты по сварке должны определить пригодные режимы и интервал обслуживания электродов на этом узле. Проверенный режим для GI может потребовать корректировки при использовании GA. Дуговая, лазерная и другие виды сварки нуждаются в собственных квалифицированных процедурах. Для сварки стали с покрытием необходима также оценка мер защиты от сварочного аэрозоля.
Коррозия готовой детали
При сравнении GI и GA разделяйте эксплуатацию без краски и в составе окрашенного узла. GalvInfo отмечает, что на влажном GA возможны красноватые продукты коррозии железа, содержащегося в покрытии. Один цвет не доказывает коррозию стальной основы.
В корректном сравнении указывают количество покрытия, обработку поверхности, систему окраски, открытые кромки, соединения и среду. Если один образец окрашен, а второй оставлен без краски, нельзя выделить влияние образования сплава. Замена GI на GA вместе с изменением толщины краски также проверяет совокупность двух изменений.
Заранее согласуйте критерий отказа: внешний вид, адгезия, коррозия у надреза или сквозное поражение стали могут дать разные оценки. Ознакомьтесь с объяснением коррозии оцинкованной стали , затем запросите данные для реальной готовой системы. Универсального преимущества по сроку службы у GI или GA нет.
Что проверить при сравнении продукции
Для предполагаемой замены составьте одну сравнительную запись:
- Одинаковый чертёж детали и требуемые свойства основы
- Тип и обозначение покрытия, основу определения массы и обработку поставки
- Результаты формовки, включая остатки покрытия и повреждения поверхности
- Подтверждённую систему окраски и результаты её приёмки
- Процедуру соединения и коррозионные требования к детали
Неокрашенный шкаф и глубоко вытянутая, сваренная точками, затем окрашенная панель предъявляют разные требования к материалу. Определите ограничивающую операцию или условия воздействия и сравните проверенные предложения по этому критерию. Вместе с закупочной ценой учитывайте отделку, очистку инструмента и доработку.
Технические источники и область применения данных производителей .