
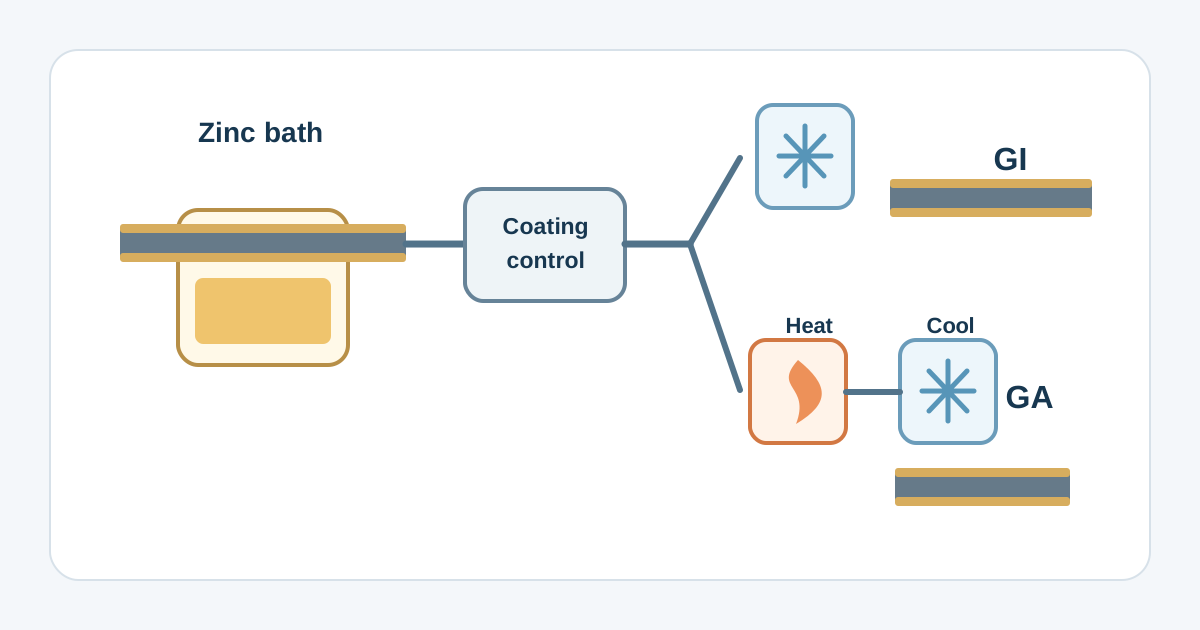
A chapa galvanizada (GI) recebe um revestimento rico em zinco. Na chapa galvannealed (GA), também conhecida como galvanizada e recozida, um aquecimento adicional após a imersão permite que o ferro do aço se incorpore ao revestimento. A liga de zinco-ferro resultante influencia a conformação, a pintura e a soldagem a ponto.
Esta comparação abrange chapas e bobinas revestidas em processo contínuo. A diferença entre os métodos de deposição está no artigo sobre galvanização a quente e eletrogalvanização . Peças galvanizadas por batelada e revestimentos com alumínio exigem análises próprias.
Como se formam os revestimentos GI e GA
Nos dois processos, a tira preparada passa por um banho de zinco fundido. A rota GI segue para o controle do revestimento e o resfriamento. A rota GA inclui uma etapa térmica adicional para promover a formação da liga antes do resfriamento final. A explicação da galvanização apresenta o contexto desses processos.
Uma fina camada na interface limita a difusão entre ferro e zinco no GI; o galvannealing desenvolve essa reação. A GalvInfo informa um teor global típico de ferro de 9–12% no GA. Esse valor considera o revestimento como um todo e não constitui um limite de fornecimento universal. A especificação do pedido determina a aceitação.
O que muda na superfície
Uma superfície fosca pode ajudar a reconhecer o GA. O aspecto do GI também varia conforme o acabamento fornecido. Antes de definir a preparação superficial ou a fabricação, confira o certificado do produto e a designação do revestimento.
| Aspecto | GI | GA |
|---|---|---|
| Família do revestimento | Rico em zinco | Liga de zinco-ferro |
| Etapa adicional de formação da liga | Controle do revestimento e resfriamento | Aquecimento após o banho, antes de resfriar |
| Pintura | Definir a preparação conforme o tratamento recebido | Confirmar limpeza e sistema completo de pintura |
| Conformação | Inspecionar danos e material aderido às ferramentas | Incluir avaliação do desprendimento de pó |
| União | Validar revestimento e conjunto de chapas | Avaliar a janela de soldagem a ponto |
| Corrosão | Registrar revestimento de zinco e condição de serviço | Distinguir exposição pintada e sem pintura |
Role a tabela para ver todas as colunas →
As propriedades do revestimento devem ser lidas separadamente das do grau do aço. Uma camada mais dura não define um limite de escoamento maior para a chapa. No cálculo estrutural ou em uma estampagem profunda exigente, verifique grau do substrato, propriedades mecânicas de fornecimento e especificação do revestimento.
Como interpretar designações e massa
GI e GA identificam famílias de produtos. Um pedido completo informa norma, designação e base de medição. A ASTM A653/A653M abrange chapas revestidas de zinco ou zinco-ferro por imersão a quente; seu catálogo público indica a edição 25a como vigente. A EN 10346 é outra referência de produto pertinente. Vale a edição exigida pelo contrato.
Para ZF100, a SSAB indica mínimo total de 100 g/m² nas duas faces, em ensaio de três pontos, e cerca de 7 µm por face como orientação típica.
Registre cada valor com sua qualificação. Os 7 µm não representam um mínimo garantido em qualquer ponto. Dividir o total por dois também exige confirmar a distribuição entre faces. A conversão entre massa e espessura de zinco-ferro precisa de densidade e base de medição adequadas; o conversor de zinco puro, isoladamente, é insuficiente. A referência sobre bobinas galvanizadas detalha outros campos do pedido.
Aderência da pintura e preparação da superfície
O GA é usado com frequência em componentes pintados após a fabricação. Sua superfície favorece a aderência, mas o óleo ou tratamento de fornecimento deve ser compatível com a linha de pintura. A ArcelorMittal exige verificar essa compatibilidade com os processos de pintura e colagem do usuário.
Para um gabinete pintado, peça ao aplicador que identifique a superfície recebida, a limpeza, o eventual pré-tratamento, o primer e a tinta de acabamento. Solicite também os critérios de aderência e corrosão. A substituição de material passa, assim, a ter verificações definidas.
O guia de preparação do galvanizado para pintura trata de superfícies GI identificadas. Confirme um procedimento próprio para GA; a boa pintabilidade não autoriza eliminar limpeza ou primer automaticamente.
Conformação e desprendimento de pó
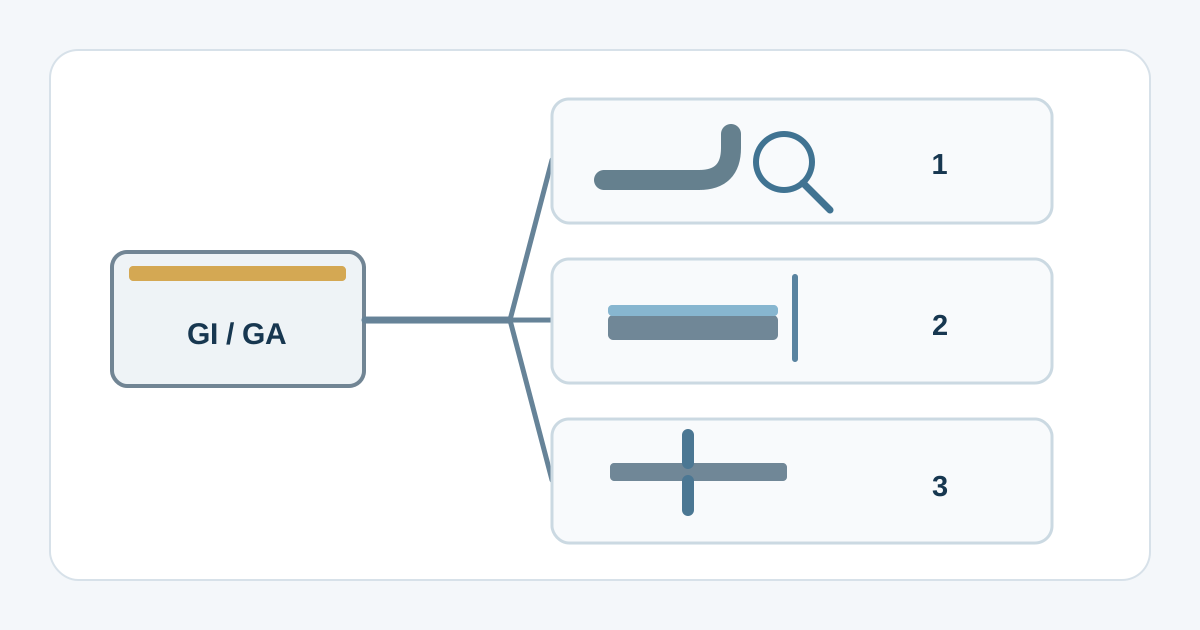
O revestimento duro do GA pode liberar pó durante deformações severas, sobretudo quando a massa de revestimento é elevada. Avalie esse efeito junto com trincas ou afinamento do próprio aço. Uma peça pode atender às dimensões e ainda deixar resíduos inaceitáveis no ferramental ou na superfície acabada.
Faça um ensaio representativo e registre os dois tipos de resultado. Anote revestimento, lubrificante, condição do ferramental e localização dos danos. Se o ensaio falhar, combine uma mudança controlada para a próxima tentativa. Alterar revestimento e lubrificante ao mesmo tempo dificulta identificar a causa da melhora ou piora.
Inclua essa revisão ao trocar GI por GA em uma linha existente. Inspecionar somente a chapa plana deixa sem avaliação o revestimento depois da conformação.
Soldagem a ponto por resistência
O GA pode oferecer uma janela útil de soldagem a ponto mais ampla e maior vida dos eletrodos que o GI convencional. São benefícios relativos a um processo específico; eles não determinam os ajustes de uma montagem concreta.
Na comparação de amostras, documente graus, espessuras, disposição das chapas e método de aceitação. A equipe de soldagem deve estabelecer os parâmetros utilizáveis e o intervalo de manutenção dos eletrodos naquele conjunto. Um procedimento validado para GI pode precisar de ajustes com GA. Soldagem a arco, a laser e outros métodos requerem procedimentos próprios. A soldagem de aço revestido também exige avaliação adequada do controle de fumos.
Corrosão na peça acabada
Separe o uso sem pintura de uma montagem pintada ao comparar GI e GA. A GalvInfo observa que o GA molhado pode apresentar produtos avermelhados originados do ferro do revestimento. A cor, sozinha, não comprova corrosão do aço-base.
Uma comparação útil informa quantidade de revestimento, tratamento superficial, pintura, bordas expostas, juntas e ambiente. Se uma amostra estiver pintada e a outra sem pintura, o resultado não isola o efeito da formação da liga. Mudar a espessura da tinta junto com a troca de GI por GA também avalia duas alterações combinadas.
Defina previamente o critério de falha: aparência, aderência, corrosão junto a um risco ou perfuração do aço podem produzir avaliações diferentes. Consulte a explicação sobre corrosão do galvanizado e obtenha evidências do sistema acabado. Não há vantagem universal de vida útil entre GI e GA.
O que verificar ao comparar produtos
Para avaliar uma substituição, reúna em um único registro:
- O mesmo desenho da peça e as propriedades exigidas do substrato
- Identidade, designação, base da massa e tratamento do revestimento
- Resultado da conformação, incluindo resíduos e danos superficiais
- Sistema de pintura confirmado e evidências de aceitação
- Procedimento de união e requisitos de corrosão do componente
Um gabinete sem pintura e um painel submetido a estampagem profunda, soldagem a ponto e pintura fazem exigências diferentes ao material. Identifique a operação ou exposição que limita a peça e compare propostas validadas para essa necessidade. Considere acabamento, limpeza do ferramental e retrabalho junto com o preço de compra.