
镀锌钢涂漆前,先确认镀层种类和已有表面处理,清除污染,再验证能可靠附着且不会过度消耗锌层的涂装体系。正式处理整批材料前,应完成有代表性的试验。光亮、灰暗和带白色沉积物的表面,处理要求可能不同。
本文讨论未涂过漆的镀锌钢表面采用液体涂料时的准备工作。已有漆膜、粉末涂装、合金化镀锌板,以及铝锌或锌铝镁镀层,应另行确认适用工艺。材料识别可参阅镀锌钢卷 。
1. 确认镀层与表面处理记录
记录产品形态、镀层标准、使用环境,以及表面是否涂油、镀后冷却、钝化或有机处理。向钢厂或镀锌厂索取处理记录。透明处理膜可能无法凭颜色识别。
ASTM D6386-22适用于未涂漆的批量热浸镀锌制品和五金件的涂前准备,也涵盖风化表面。ASTM D7396-25针对新制连续镀锌表面的液体涂装,包括热浸镀锌和电镀锌产品;其范围排除了钢厂施加的临时防护处理,容易去除的保护油除外。因此,钝化板材需要与供应商商定处理路线,不能直接认定属于ASTM D7396的适用范围。
采用项目规定的标准版本。这里说明的适用范围不能替代完整作业规程。订购新材料时,应提前告知后续涂漆需求,再确定临时防护方式。
2. 区分污染与镀层损伤
| 观察到的状态 | 需要查明的情况 | 处理方向 |
|---|---|---|
| 新制、平滑的锌表面 | 油膜、钝化或其他处理,以及涂料体系要求 | 清洁后采用获认可的附着促进工艺 |
| 白色或松散沉积物 | 沉积范围、受潮情况和下方剩余锌层 | 清除影响涂装的沉积物;严重镀层损失须先评估 |
| 牢固的风化表面 | 清洁度、完整性和与指定涂料的相容性 | 获认可的体系允许时,保留牢固的风化保护层 |
| 红锈或露出的钢基体 | 局部损伤、外来污染或锌层耗尽 | 查明原因并规定修补方案,再开展整体涂装 |
在表格内横向滚动可查看所有列 →
检查外露面,也要检查背面、搭接处和堆放时互相接触的表面。风化时间无法单独作为验收依据,储存条件和大气环境会影响表面状态。不要把所有灰暗区域都磨到露出光亮金属;松散锌腐蚀产物则可能成为薄弱层,使其上的漆膜一起脱落。
拍照记录缺陷,标出待修补位置。镀层代号无法说明某个受损点还剩多少锌。镀锌层重量选择 另行解释采购规范中的镀层要求。
3. 确认涂装体系并开展试验
请涂料供应商针对实际表面确认完整流程,包括清洗剂、预处理、底漆、中间漆和面漆。取得表面处理、施工环境、膜厚、固化和复涂要求。“金属底漆”或“富锌”字样本身,无法证明产品适合直接涂在完好的镀锌层上。常规醇酸或油性涂料可能与锌反应而失去附着力,应选用明确认可的配套体系。
用计划使用的设备和材料处理代表性试件,或约定的试验区域。试验应包含难处理的边缘、修补处及可达性限制。完成全部涂层并达到规定固化条件后,按约定方法和指标检验附着力。试验造成破坏时,应记录破坏发生在哪一层。刚涂完就划一下,或用不同材料上的成功样板,都不足以证明整批工艺可用。
4. 清洁时避免污染扩散
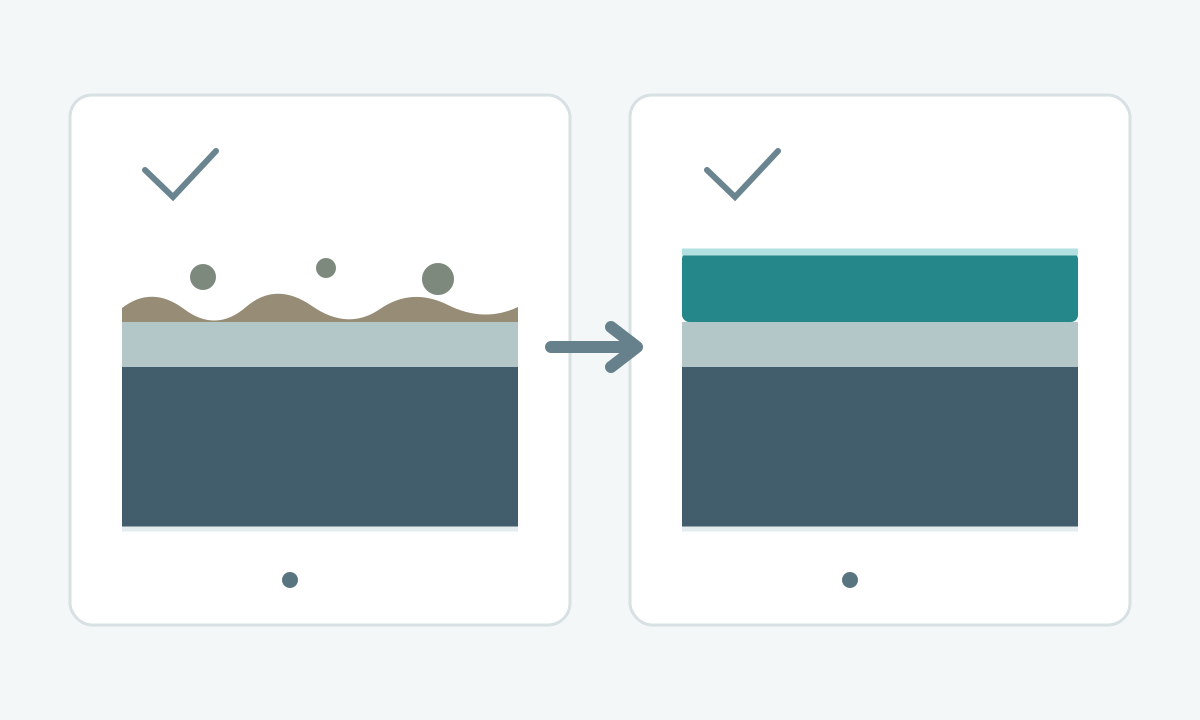
采用已确认适用于锌和所选涂装体系的清洗剂除油。及时更换受污染的擦布,防止脏清洗液流到已经清洁的区域。工艺要求漂洗时,使用符合要求的清洁水,并清除清洗剂残留。单独使用溶剂擦拭,无法证明水溶性盐已被去除。
按认可的方法清除松散沉积物,再清理凹处、边缘和接缝中的粉尘。在允许的范围内,局部处理尖锐凸起或多余锌瘤,同时保留规定的镀层。试验或检查提示可能减薄时,应核查剩余锌层。
依据产品安全数据表和现场方案落实化学品、粉尘、通风、个体防护及废物收集措施。不要自行配酸,也不要用家用食醋代替有验收控制的预处理。化学处理应采用与体系相容的专用工艺,并明确操作和残留物清除要求。
5. 按涂装体系要求形成表面状态
经验证的体系可能采用受控扫砂、轻度机械打磨、化学预处理,或明确允许直接涂覆的产品。即使产品允许省去单独的蚀刻或粗化步骤,仍需完成必要清洁。
采用磨料处理时,要在有代表性的镀锌材料上验证磨料、设备及操作方法。与涂料供应商约定目标状态,并检查处理后是否保留足够的锌。适合较厚批量镀锌构件的喷射参数,可能让薄的连续镀锌板损失过多锌层,或使板材变形。不得把裸钢喷砂等级、通用压力、磨料粒度或允许去除量直接套用于所有镀锌表面。
去除处理碎屑,保持表面干燥并加以保护。经历雨淋、结露、脏手搬运或意外延误后,需要重新检查。再次清洁或处理时,也要确认与已处理表面的相容性。
6. 涂漆前设置放行检查
在约定的停检点核查以下事项:
- 材料及已有处理记录与认可试验、作业规程一致。
- 油污、松散沉积物、粉尘和有害残留已处理,接缝和隐蔽面也已覆盖。
- 表面状态、锌层保留量或修补要求均已满足。
- 表面干燥,基材温度、湿度及结露风险符合产品说明。
- 现有人员和作业条件能够满足处理至底漆施工的时限,以及后续复涂间隔。
- 检验结果、产品、批号和认可试验均有记录。
水膜连续性检查有助于发现部分污染,但无法识别所有钝化剂,也无法证明涂料附着力。规定的盐分或污染检测,应采用明确的取样方法和限值。底漆应在认可的处理后施工窗口内完成;不同工艺和环境无法共用一个固定小时数。
7. 查明失效原因后再返工
试验在锌与漆膜的界面剥离时,检查原有处理、残留污染、表面准备和配套相容性。破坏发生在两道漆之间时,核查固化、污染及复涂间隔。涂层下方或周边再次出现白色沉积物,应重新审查受潮情况和表面准备。这些现象提供排查方向,仅凭外观通常无法确定唯一原因。
试验失败后,暂停大面积施工。与供应商修订工艺,重新进行代表性试验并记录验收。焊接已经破坏防护层时,先结合镀锌钢焊接指南 确定修补与涂漆顺序。将最终记录随构件保存,便于日后维修识别原镀层、预处理和涂装体系。