
焊接镀锌钢时,除了钢材接头本身,还要处理焊接热作用下的锌层。锌受热后会形成含氧化锌的焊烟;靠近电弧的锌也可能影响飞溅、气孔、弧稳定性和焊缝附近表面状态。因此,完整工艺应同时覆盖人员暴露控制、镀层处理、合格焊接工艺和焊后防腐修复。
结构件、规范约束件和批量生产件应执行适用的 WPS、焊接规范、企业职业暴露控制制度及项目技术要求。下面的步骤用于梳理工艺控制逻辑。
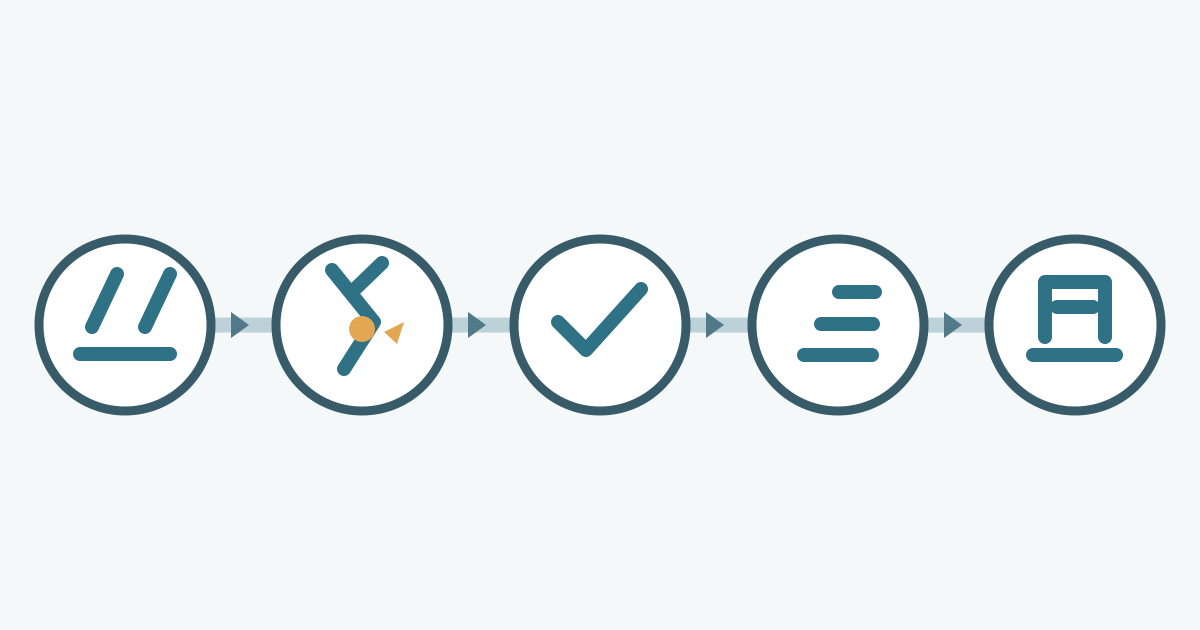
焊接流程
| 阶段 | 主要控制 | 目的 |
|---|---|---|
| 确认材料 | 核实钢材牌号、锌层类型、涂层体系及附加油漆/封闭层 | 明确基材焊接性与涂层危害 |
| 控制暴露 | 设置合适的局部排风/整体通风,并执行需要的呼吸防护制度 | 降低氧化锌焊烟及其他涂层烟尘暴露 |
| 处理接头 | 按 WPS 或项目要求清除焊区锌层 | 减少锌进入熔池并改善焊接稳定性 |
| 按工艺焊接 | 根据基材、接头和规范执行合格参数与焊材 | 镀锌层无法代替对基材牌号和焊接性的确认 |
| 检查清理 | 按要求去除飞溅/熔渣并检查焊缝和邻近镀层 | 确认焊接质量和需要修复的裸露区域 |
| 恢复防腐 | 按适用涂层规范修复受损锌层 | 恢复焊区周边的防腐体系 |
在表格内横向滚动可查看所有列 →
1. 把氧化锌焊烟作为职业暴露问题处理
OSHA 的焊接资料指出,镀锌钢会产生含锌氧化物的焊烟,锌暴露是金属烟热的常见原因。NIOSH 资料列出的症状包括发热、寒战、肌肉酸痛、恶心、咳嗽等类似流感的表现。
控制重点应放在工程措施。局部排风应靠近烟尘源进行捕集,同时避免破坏气体保护焊所需的保护气流。整体通风可以作为补充。受限空间还需要专门的进入、监测和焊接控制程序。通风无法把暴露控制在适用限值内时,应按照企业呼吸防护计划选择并管理相应防护设备。
肉眼看到的烟量和气味不能作为暴露量判断依据。牛奶等民间做法也不能替代排风、暴露评估或出现明显症状后的医学处理。
2. 加热前确认所有表面层
“镀锌”说明表面存在锌,但实际零件还可能有油漆、封闭剂、钝化体系、防锈油或既有修补涂层。旧涂装件可能带来锌之外的职业危害。
作业前至少确认:基材牌号和产品形态、热浸镀锌或连续镀锌等锌层类型、可获得的镀层厚度/标识、焊区附近的油漆或其他覆盖层,以及适用的 WPS 与焊后涂层修复要求。
锌层类型也不能说明下面钢材的碳当量、强度牌号或焊接性,这些信息应独立核实。
3. 按工艺要求确定需要清除的锌层范围
American Galvanizers Association 对常规热浸镀锌后焊接提出了焊区清除锌层的建议,使焊接在清洁钢表面进行。其结构件指南在特定情境下给出焊缝两侧约 1–4 in. 范围并要求考虑构件两面的处理,磨削是常用方法之一。
这个距离不能机械套用到所有产品。薄规格连续镀锌板在批量制造中也存在经验证的带镀层焊接工艺。最终准备范围应由 WPS、产品类型、接头设计、锌层体系和暴露控制方案共同确定。
需要机械清除锌层时,磨削产生的粉尘和碎屑同样应纳入职业暴露与现场清洁管理。
4. 焊接参数以基材和 WPS 为依据
接头准备完成后,工艺选择仍由基材、接头和适用规范决定。GMAW/MIG、FCAW、SMAW 等工艺都可能用于镀锌钢,前提是相应程序已经验证并适用于当前工作。
进入电弧区的锌会在钢熔化前发生汽化。接头附近锌量过多时,飞溅、气孔和焊道不稳定风险可能增加。稳定的接头装配、一致的涂层处理和针对实际产品的工艺,比通用“镀锌钢参数表”更可靠。
本文不提供脱离板厚、焊材、焊位、接头形状和工艺模式的统一电压、电流或速度数值。
5. 焊缝质量与受热镀层分别检查
焊缝达到结构要求后,邻近防腐层仍可能需要修复。接头冷却到满足修复材料施工条件后,清理受影响区域,并分别检查焊缝与锌层边界。
检查内容应遵循制造规范,包括焊缝外形和缺陷、飞溅/熔渣、磨削产生的裸钢区域、热影响区烧损锌层以及背面的镀层损伤。
需要的焊缝检查应先完成,再进行最终涂层修复,避免修补材料遮盖待检区域。
6. 焊后恢复防腐保护
对于适用的热浸镀锌产品,ASTM A780/A780M-20 覆盖焊接或切割造成的镀层损伤修复,并列出锌基钎料、富锌粉涂料和喷锌(金属喷涂)三类修复材料。项目要求决定允许的方法、表面准备和厚度标准。
连续镀锌薄板、彩涂镀锌体系或专有涂层组合可能采用不同修复规范,应按对应产品文件执行。
常见错误
- 未确认二次油漆或旧涂层就直接进行热作业。
- 现场有整体通风就忽略作业人员实际呼吸区的烟羽位置。
- 用呼吸防护设备代替可实施的源头捕集和工程控制。
- WPS 要求双面处理时,只磨除可见一侧的锌层。
- 直接复制裸钢焊接参数,未验证镀层、接头和产品差异。
- 焊后留下被烧损或磨掉的锌层,不做规定的防腐修复。
- 焊缝检查完成前就覆盖修补涂层。
作业前检查表
确认基材、锌层和所有附加涂层;确认 WPS/规范;确认局部排风和呼吸防护要求;确认热作业与受限空间控制;确认需要清除镀层的范围;在开焊前明确焊后防腐修复方法。
结论
镀锌钢焊接应作为一条连续受控流程来管理:确认基材与表面层,控制焊烟暴露,按批准工艺处理焊区并完成焊接和检查,最后恢复规定的防腐层。锌层负责提高服役期防腐能力,焊接质量仍由基材、接头和 WPS 控制。
镀锌工艺基础可查看 什么是镀锌? ,基材分类可查看 Carbon Steel 。