
При сварке оцинкованной стали цинковое покрытие попадает в нагреваемую зону. Нагретый цинк способен образовывать дым оксида цинка, а цинк вблизи дуги может влиять на разбрызгивание, пористость и стабильность процесса. Рабочая технология должна объединять контроль воздействия, подготовку покрытия, утвержденный WPS и восстановление антикоррозионной защиты.
Последовательность работ
- Подтвердите марку основного металла, тип цинкового покрытия и дополнительные краски/герметики.
- Организуйте местную вытяжку, вентиляцию и требуемую защиту органов дыхания по оценке воздействия.
- Подготовьте соединение и удалите цинк там, где это требует WPS или проект.
- Выполните сварку по процедуре, утвержденной для основного металла и соединения.
- Отдельно осмотрите сварной шов и поврежденное нагревом покрытие.
- Восстановите защиту от коррозии по применимой спецификации.
Контроль цинкового дыма
OSHA указывает оксиды цинка среди дымов при работе с оцинкованной сталью и связывает воздействие цинка с лихорадкой металлического дыма. NIOSH приводит такие симптомы, как жар, озноб, мышечная боль, тошнота и кашель.
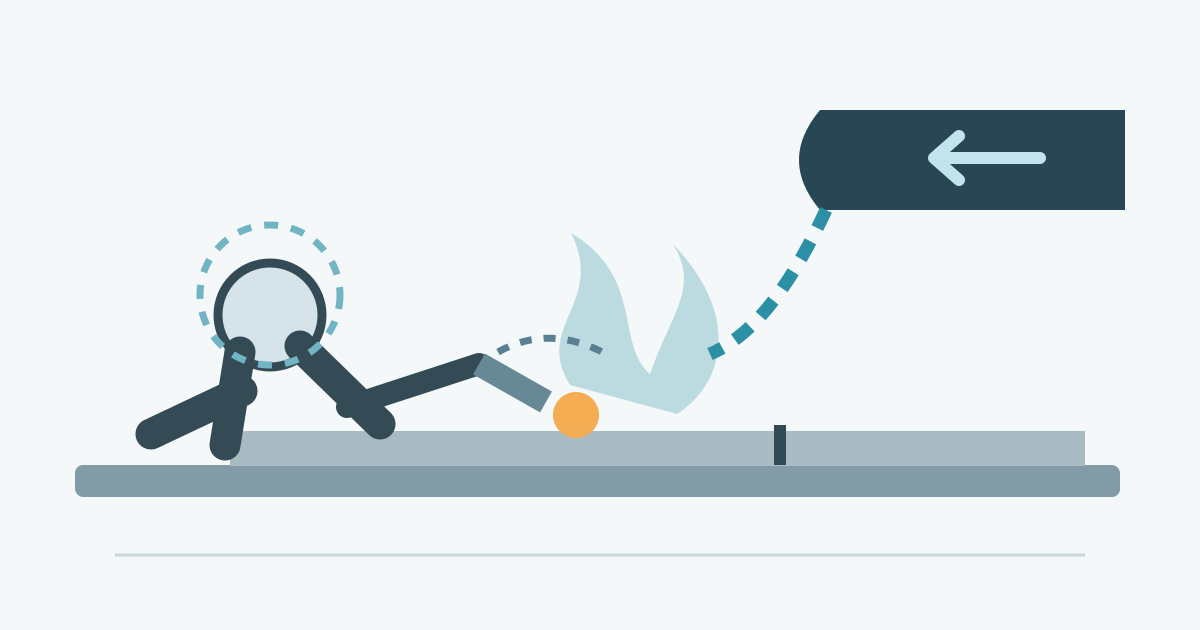
Местный отсос следует располагать близко к источнику, сохраняя газовую защиту сварочного процесса. Замкнутые пространства требуют специальных процедур допуска, контроля атмосферы и сварки. При необходимости респираторная защита выбирается и применяется в рамках программы предприятия.
Подготовка покрытия
American Galvanizers Association рекомендует удалять цинк вокруг зоны обычной сварки деталей после горячего цинкования. В ее руководстве для конструкционных работ в соответствующем контексте указан диапазон около 1–4 дюймов от предполагаемого шва и подготовка обеих сторон детали.
Тонкий непрерывно оцинкованный лист также сваривают в серийном производстве по квалифицированным процедурам, где подготовка может отличаться. Фактическую зону определяют WPS, тип продукта, соединение, система покрытия и план контроля воздействия.
Сварка, контроль и ремонт покрытия
GMAW/MIG, FCAW, SMAW и другие процессы применяются по подходящей процедуре для основного металла. Цинк в дуге испаряется раньше стали и может увеличивать разбрызгивание или пористость. Параметры следует брать из WPS для конкретной толщины, присадки, положения и геометрии.
После контроля шва оцените повреждение цинкового слоя. ASTM A780/A780M-20 описывает ремонт поврежденных участков применимых горячецинкованных изделий и включает низкоплавкие цинковые материалы, краски с цинковой пылью и напыление цинка.
Перед работой подтвердите материал и все покрытия, WPS, вентиляцию, требования к огневым работам, подготовку цинка и метод последующего ремонта.