
Soldar acero galvanizado añade una variable crítica al trabajo sobre acero: el zinc entra en la zona calentada. El zinc caliente puede generar humo de óxido de zinc y, cerca del arco, también puede favorecer salpicadura, porosidad e inestabilidad. El procedimiento debe integrar control de exposición, preparación del recubrimiento, WPS y restauración anticorrosiva.
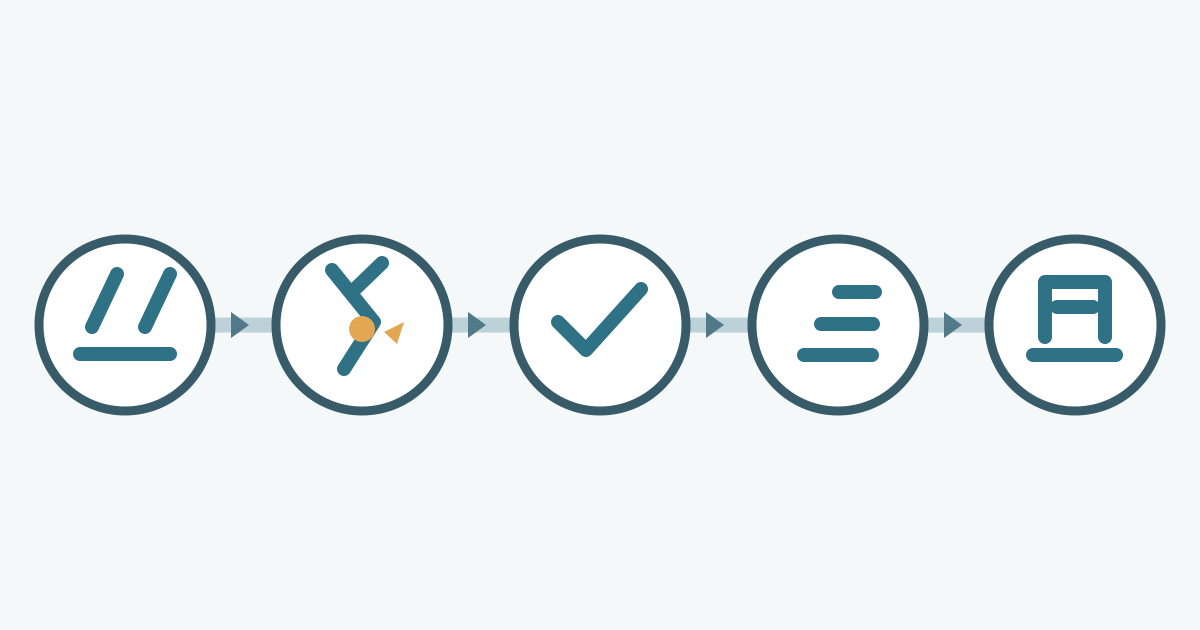
Secuencia recomendada
- Identifique el acero base, el tipo de galvanizado y cualquier pintura o sellador adicional.
- Establezca extracción localizada, ventilación y las medidas respiratorias que exija la evaluación de exposición.
- Prepare la junta y retire zinc donde lo exija el WPS o la especificación.
- Suelde con el procedimiento aprobado para el acero base y la junta.
- Inspeccione la soldadura y el daño térmico del recubrimiento.
- Restaure la protección contra corrosión con el sistema especificado.
Humos de zinc
OSHA relaciona los óxidos de zinc con la soldadura de acero galvanizado y señala el zinc como causa habitual de fiebre por humos metálicos. NIOSH describe síntomas como fiebre, escalofríos, dolor muscular, náuseas y tos.
La extracción en origen debe captar el humo cerca del arco sin alterar la protección gaseosa cuando el proceso la utiliza. Los espacios confinados necesitan controles, monitorización y procedimientos específicos. La protección respiratoria, cuando corresponde, forma parte de un programa laboral basado en la evaluación de exposición.
Preparación del recubrimiento
La American Galvanizers Association recomienda retirar zinc alrededor de la zona de soldadura en trabajos convencionales sobre piezas galvanizadas en caliente. Su orientación estructural cita, en ese contexto, preparación a ambos lados y aproximadamente 1–4 pulgadas desde la zona prevista, con el esmerilado como método eficaz.
Ese intervalo requiere contexto. La chapa galvanizada continua también se suelda en producción mediante procedimientos cualificados que pueden gestionar el recubrimiento de otra forma. El WPS, el producto, la junta, el sistema de zinc y el plan de control de exposición definen la preparación real.
Soldadura y calidad
La elección de GMAW/MIG, FCAW, SMAW u otro proceso depende del acero base y del procedimiento aplicable. El zinc que entra en el arco puede volatilizarse antes de que funda el acero y puede aumentar salpicadura o porosidad. Evite tablas universales de tensión y corriente sin espesor, consumible, posición y geometría definidos.
Después de soldar, inspeccione la unión y, por separado, la zona de galvanizado dañada. La inspección de soldadura debe completarse antes de cubrir el área con un material de reparación.
Restaurar el zinc
ASTM A780/A780M-20 cubre la reparación de áreas dañadas o sin recubrimiento en productos galvanizados en caliente aplicables. Incluye tres categorías de materiales: soldaduras/aleaciones de zinc de baja fusión, pinturas con polvo de zinc y zinc proyectado. El proyecto define el método y los criterios de preparación y espesor.
Para chapa galvanizada continua o sistemas pintados sobre zinc, compruebe la especificación propia del producto.
Lista previa al trabajo
Confirme material y recubrimientos; WPS y código; extracción y requisitos respiratorios; controles de trabajo en caliente y espacios confinados; zona de retirada de zinc; método de reparación posterior.
El objetivo es completar una sola secuencia controlada desde la identificación del material hasta la restauración del recubrimiento. Para el proceso de zincado consulte Qué es el galvanizado y para el sustrato Acero al carbono .