
A soldagem de aço galvanizado leva o revestimento de zinco para a zona aquecida. O zinco aquecido pode gerar fumos de óxido de zinco e também influenciar respingos, porosidade e estabilidade do arco. Um procedimento completo combina controle de exposição, preparação do revestimento, WPS e restauração da proteção anticorrosiva.
Sequência de trabalho
- Confirme o aço base, o tipo de galvanização e qualquer tinta ou selante adicional.
- Defina exaustão local, ventilação e controles respiratórios conforme a avaliação ocupacional.
- Prepare a junta e remova zinco onde o WPS ou a especificação exigir.
- Solde com o processo e os consumíveis aprovados para o material base.
- Inspecione a solda e o dano térmico no revestimento.
- Restaure a proteção contra corrosão conforme a especificação aplicável.
Fumos de zinco
A OSHA associa óxidos de zinco à soldagem de aço galvanizado e aponta a exposição ao zinco como causa comum de febre dos fumos metálicos. O NIOSH descreve sintomas como febre, calafrios, dores musculares, náusea e tosse.
A captura na fonte deve remover o fumo próximo ao arco sem prejudicar o gás de proteção quando houver. Espaços confinados exigem controles e monitoramento próprios. Quando a avaliação indicar proteção respiratória, ela deve integrar o programa ocupacional da empresa.
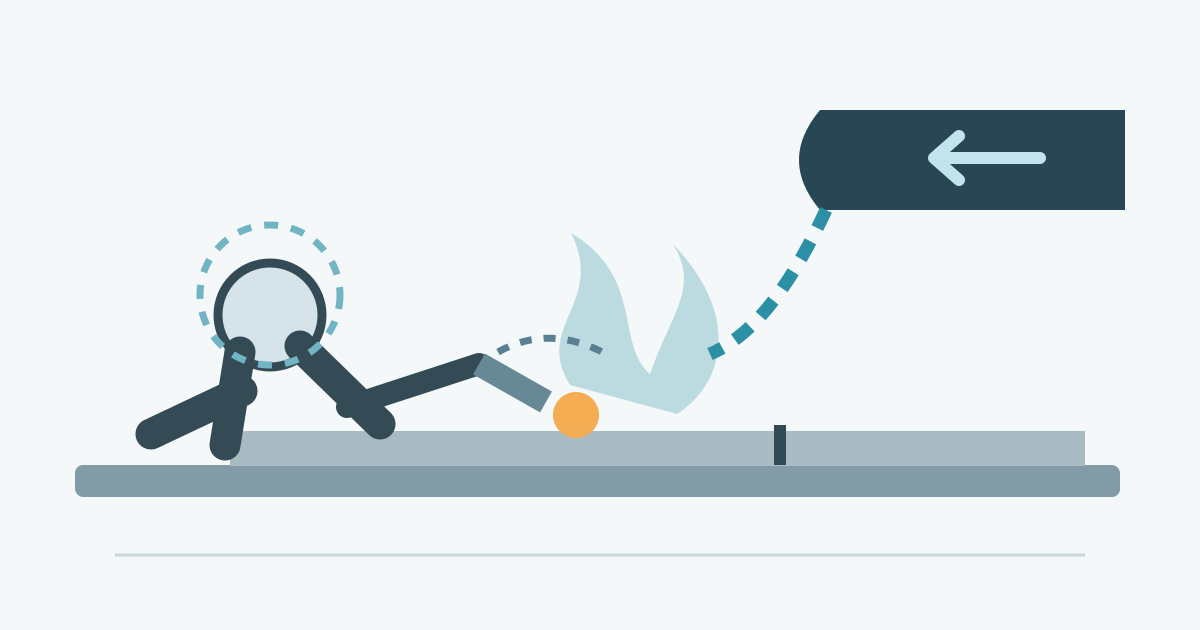
Preparação da camada de zinco
A American Galvanizers Association recomenda remover zinco ao redor da área de solda em trabalho convencional após galvanização por imersão a quente. Sua orientação estrutural cita preparação em ambos os lados e aproximadamente 1–4 polegadas da zona prevista, dentro daquele contexto.
Chapas continuamente galvanizadas também são soldadas em produção por procedimentos qualificados que podem tratar o revestimento de maneira diferente. O WPS, o produto, a junta, o sistema de zinco e o plano de exposição definem a preparação correta.
Soldagem, inspeção e reparo
GMAW/MIG, FCAW, SMAW e outros processos podem ser aplicáveis conforme o aço base e o procedimento. Zinco no arco pode volatilizar antes do aço e elevar respingos ou porosidade. Parâmetros devem vir do WPS e dos dados do consumível para a espessura e junta reais.
Após a soldagem, inspecione a junta e a área de revestimento separadamente. ASTM A780/A780M-20 trata do reparo de áreas danificadas em produtos galvanizados a quente aplicáveis e inclui ligas de zinco de baixa fusão, tintas com pó de zinco e zinco projetado como categorias de reparo.
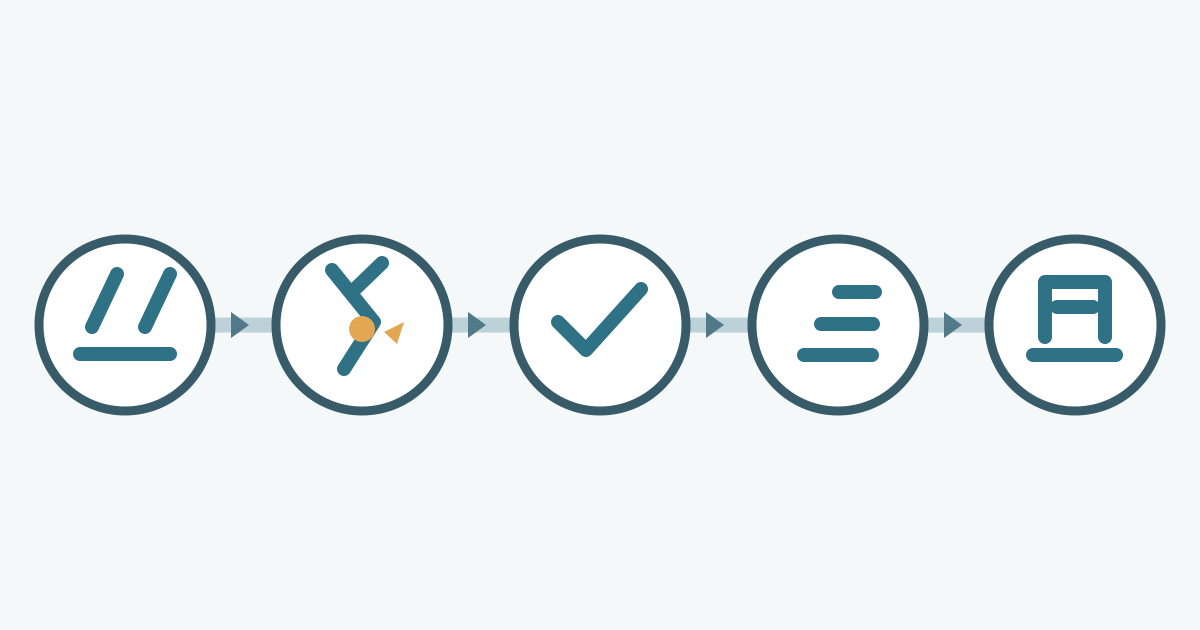
Antes do trabalho, confirme material, revestimentos, WPS, ventilação, controles de trabalho a quente, remoção do zinco e método de reparo. Consulte O que é galvanização? para a proteção de zinco e Aço carbono para o substrato.