
Para preparar acero galvanizado antes de pintar, identifique el recubrimiento de zinc y los tratamientos que ya tiene, elimine la contaminación y valide un sistema de pintura que se adhiera sin consumir zinc innecesariamente. Ensaye una zona representativa antes de intervenir toda la pieza. Una superficie brillante, otra gris y otra con depósitos blancos pueden necesitar preparaciones distintas.
Esta guía trata la aplicación de pintura líquida sobre acero recubierto de zinc que nunca se ha pintado. La pintura existente, el recubrimiento en polvo, la chapa galvannealed y los recubrimientos de aluminio-zinc o zinc-aluminio-magnesio requieren un procedimiento específico confirmado. Para identificar el material, consulte bobina de acero galvanizado .
1. Identifique el recubrimiento y sus tratamientos
Registre la forma del producto, la especificación del recubrimiento, el ambiente de servicio y si la superficie recibió aceite, enfriamiento posterior al galvanizado, pasivación o un tratamiento orgánico. Solicite el registro de la acería o del galvanizador. El color no permite confirmar la presencia de un tratamiento transparente.
ASTM D6386-22 aborda la preparación de productos y herrajes galvanizados por inmersión en caliente por lotes, sin pintura previa, incluidas superficies expuestas a la intemperie. ASTM D7396-25 se refiere a superficies nuevas recubiertas de zinc en continuo para pintura líquida, tanto por inmersión como por electrodeposición. Excluye los tratamientos temporales de protección aplicados en fábrica, salvo los aceites fácilmente eliminables. Una chapa pasivada necesita, por tanto, una preparación acordada con el proveedor; no debe suponerse que entra en el alcance de ASTM D7396.
Utilice la edición exigida por el proyecto. Estas indicaciones de alcance no sustituyen el procedimiento completo. En pedidos nuevos, comunique que el material se pintará antes de elegir su protección temporal.
2. Distinga contaminación y daño del recubrimiento
| Estado observado | Qué comprobar | Decisión |
|---|---|---|
| Zinc nuevo y liso | Aceite, pasivación u otro tratamiento; requisitos de la pintura | Limpiar y aplicar el proceso aprobado para favorecer la adherencia |
| Depósitos blancos o sueltos | Extensión, exposición a humedad y zinc restante | Eliminar los depósitos que interfieran; evaluar pérdidas importantes de zinc |
| Superficie envejecida y firme | Limpieza, solidez y compatibilidad con la pintura especificada | Conservar la pátina firme cuando el sistema aprobado lo permita |
| Óxido rojo o acero expuesto | Daño local, contaminación o agotamiento del zinc | Investigar y definir reparaciones antes de pintar el conjunto |
Deslice la tabla para ver todas las columnas →
Revise caras inferiores protegidas, solapes y superficies que estuvieron en contacto durante el almacenamiento. El tiempo de exposición no sirve por sí solo como criterio de aceptación: la atmósfera y el almacenamiento modifican el estado superficial. No lije toda zona gris hasta obtener metal brillante. A su vez, una pintura sobre productos de corrosión del zinc poco adheridos puede desprenderse junto con ellos.
Fotografíe los defectos y marque las reparaciones. La designación del recubrimiento no indica cuánto zinc queda en un punto dañado; la selección de masa del recubrimiento aborda esa cuestión de especificación por separado.
3. Acuerde el sistema de pintura y un ensayo
Pida al fabricante de pintura que apruebe la secuencia completa para la superficie real: limpiador, pretratamiento cuando proceda, imprimación, capa intermedia y acabado. Obtenga los requisitos de preparación, ambiente de aplicación, espesor, curado y repintado. Las etiquetas «imprimación para metal» o «rica en zinc» no acreditan compatibilidad sobre galvanizado intacto. Las pinturas alquídicas o al aceite convencionales pueden perder adherencia al reaccionar con el zinc; utilice un sistema expresamente aprobado.
Prepare una probeta representativa o una zona acordada con el equipo y los materiales previstos. Incluya bordes difíciles, reparaciones y limitaciones de acceso. Aplique el sistema completo, respete el curado y evalúe la adherencia con el método y los criterios acordados. Si el ensayo destruye parte del recubrimiento, registre dónde se produjo la rotura. Una raya realizada inmediatamente o una prueba satisfactoria sobre otro material no valida todo el trabajo.
4. Limpie sin redistribuir la contaminación
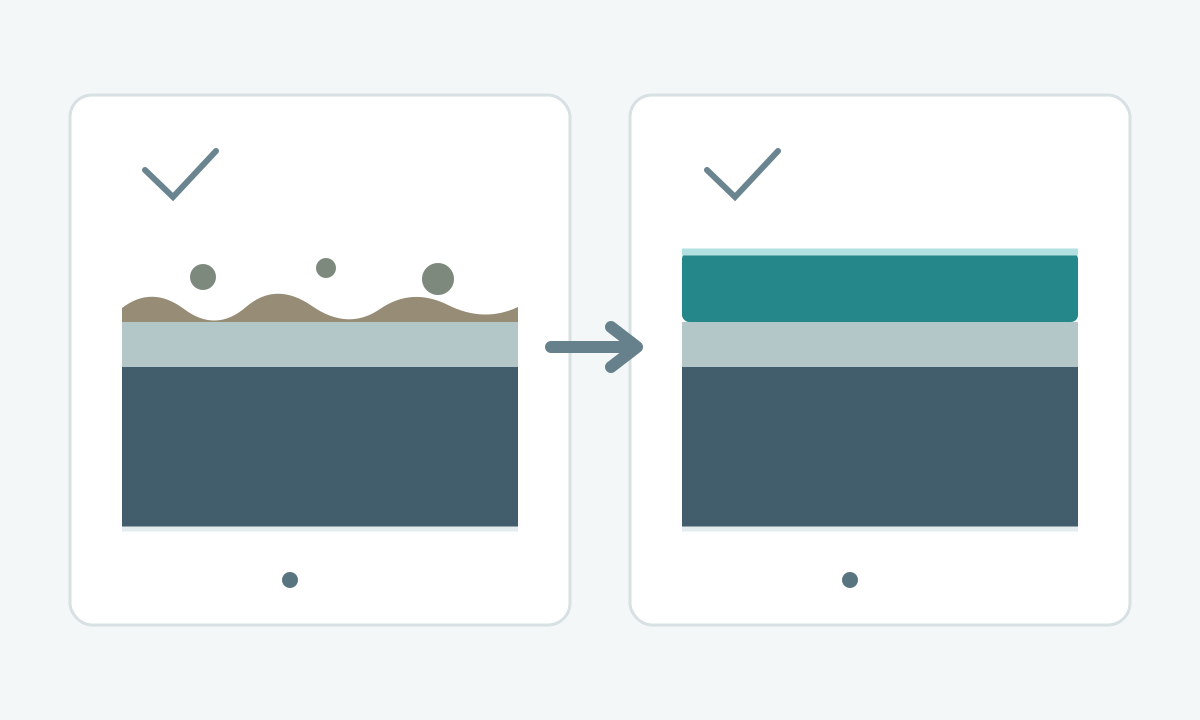
Elimine aceites y grasas con un limpiador compatible con el zinc y el sistema elegido. Cambie los paños contaminados e impida que el líquido sucio alcance zonas limpias. Cuando el procedimiento exija enjuague, use agua limpia adecuada y retire los residuos del limpiador. Una pasada con disolvente no demuestra que se hayan eliminado las sales solubles en agua.
Retire los depósitos sueltos con el método aprobado y elimine el polvo de entrantes, bordes y juntas. Corrija localmente las puntas o acumulaciones excesivas de zinc cuando esté permitido, conservando el recubrimiento especificado. Compruebe el zinc restante si el ensayo o la inspección indican posibles pérdidas.
Aplique las fichas de seguridad y los controles del lugar de trabajo para productos químicos, polvo, ventilación, protección personal y residuos. No improvise mezclas ácidas ni use vinagre doméstico como pretratamiento sujeto a aceptación. El tratamiento químico debe formar parte de un proceso comercial compatible, con instrucciones de manejo y eliminación de residuos.
5. Obtenga la condición superficial que exige el sistema
El proceso validado puede emplear barrido abrasivo controlado, abrasión mecánica ligera, pretratamiento químico o un producto aprobado para aplicación directa. La limpieza sigue siendo necesaria aunque el producto permita omitir un ataque químico o un perfilado independiente.
Para la preparación abrasiva, valide abrasivo, equipo y operario sobre material galvanizado representativo. Acuerde el estado final con el proveedor de pintura y verifique que queda suficiente zinc. Los ajustes adecuados para una estructura robusta galvanizada por lotes pueden retirar demasiado zinc de una chapa delgada recubierta en continuo o deformarla. No traslade a todos los galvanizados grados de chorreado para acero desnudo, presiones genéricas, tamaños de abrasivo o tolerancias de eliminación.
Retire los restos y mantenga la superficie seca y protegida. Inspeccione de nuevo después de lluvia, condensación, manipulación sucia o demoras imprevistas. La limpieza o el tratamiento repetidos deben seguir siendo compatibles con la superficie ya preparada.
6. Autorice la aplicación tras la inspección
Establezca un punto de inspección previo con estas comprobaciones:
- El material y sus tratamientos coinciden con el ensayo y el procedimiento aprobados.
- Se han tratado aceite, depósitos sueltos, polvo y residuos que interfieren, también en juntas y caras protegidas.
- Se cumplen el estado superficial y los requisitos de conservación del zinc o reparación.
- La superficie está seca; temperatura del sustrato, humedad y riesgo de condensación cumplen las instrucciones.
- El personal y el acceso disponibles permiten respetar el intervalo hasta la imprimación y los posteriores plazos de repintado.
- Quedan registrados inspecciones, productos, lotes y ensayo aceptado.
La prueba de continuidad de la película de agua puede revelar parte de la contaminación, pero no identifica todos los pasivadores ni demuestra adherencia. Aplique los ensayos de sales o contaminación especificados con sus métodos de muestreo y límites. Pinte dentro del intervalo aprobado desde la preparación; un número universal de horas ignoraría las diferencias de proceso y exposición.
7. Investigue el fallo antes de repetir
Si la prueba se desprende en la interfaz con el zinc, revise tratamientos previos, contaminación residual, preparación y compatibilidad. Si falla entre capas de pintura, investigue curado, contaminación e intervalo de repintado. La reaparición de depósitos blancos bajo el recubrimiento o alrededor de él exige revisar humedad y preparación. Estas señales orientan la investigación; el aspecto rara vez identifica una causa única.
Detenga la aplicación general si falla la prueba. Revise el procedimiento con el proveedor, repita el ensayo representativo y documente la aceptación. Cuando la soldadura haya dañado la protección, consulte la guía de soldadura del acero galvanizado antes de definir reparación y pintura. Conserve el registro con la pieza para que el mantenimiento posterior pueda identificar el zinc, el pretratamiento y el sistema originales.