
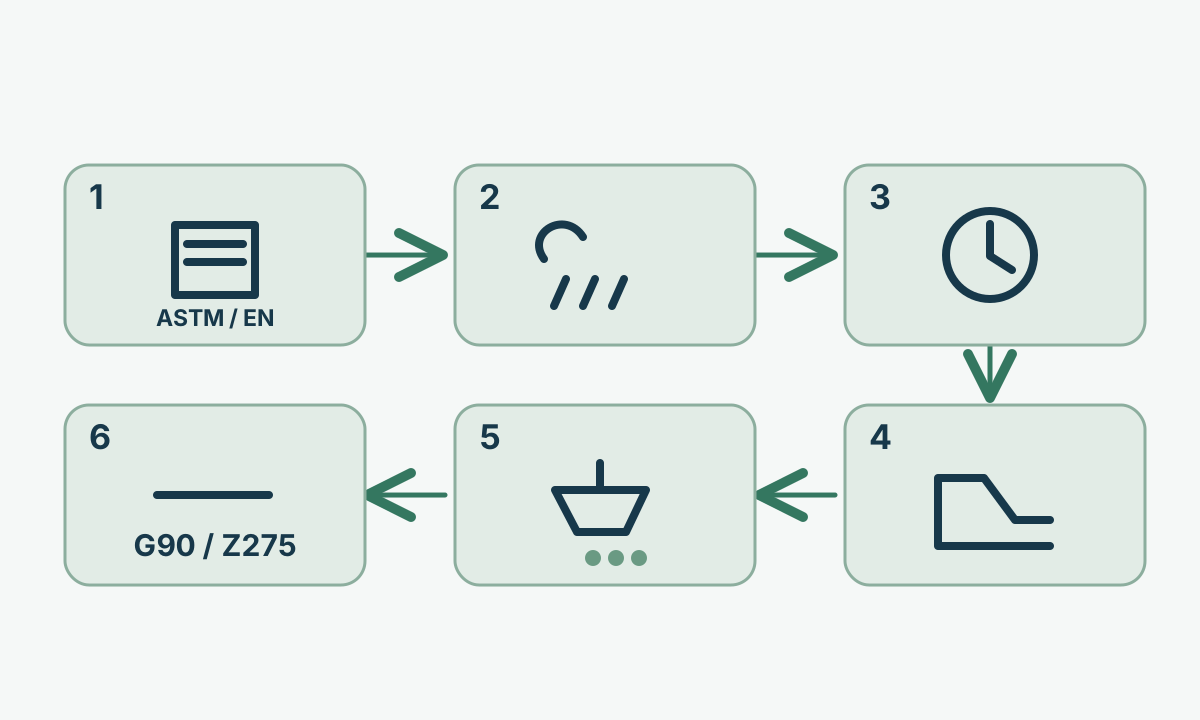
镀锌层重量应写入正式产品规格。先确定执行的产品标准,再结合使用环境、目标寿命、后续加工、切边以及涂装体系选择相应镀锌层等级。
在大气环境中,较厚的锌层通常提供更多可消耗的牺牲保护储备。实际寿命还会受到积盐、潮湿时间、排水、工业污染、遮蔽、划伤、加工部位和维护频率等因素影响。
快速选择框架
| 决策项 | 需要确认 | 影响 |
|---|---|---|
| 产品标准 | ASTM A653/A653M、EN 10346 或合同指定标准 | 决定镀层代号、取样和验收依据 |
| 使用环境 | 干燥室内、普通室外、沿海、工业区、长期潮湿遮蔽区 | 环境越严苛,锌层消耗通常越快 |
| 耐久目标 | 维护周期、设计寿命、失效后果 | 决定需要保留多大的防腐储备 |
| 加工方式 | 折弯、焊接、切边、冲孔、磨损 | 加工可能局部改变或去除镀层 |
| 后续表面体系 | 裸用、喷漆、粉末涂装或复合防护 | 有机屏障会改变整体防腐策略 |
在表格内横向滚动可查看所有列 →
1. 先确定产品标准
采购文件应先写明产品标准,再填写镀层代号。ASTM A653/A653M 用于连续热浸镀锌及锌铁合金镀层钢板和钢卷;EN 10346 也有自身的连续热浸镀层产品体系。
标准决定镀层质量的定义、取样、试验和最低验收要求。订单还应包含钢种、厚度、表面状态和必要的机械性能要求。
2. 正确理解 G 与 Z 代号
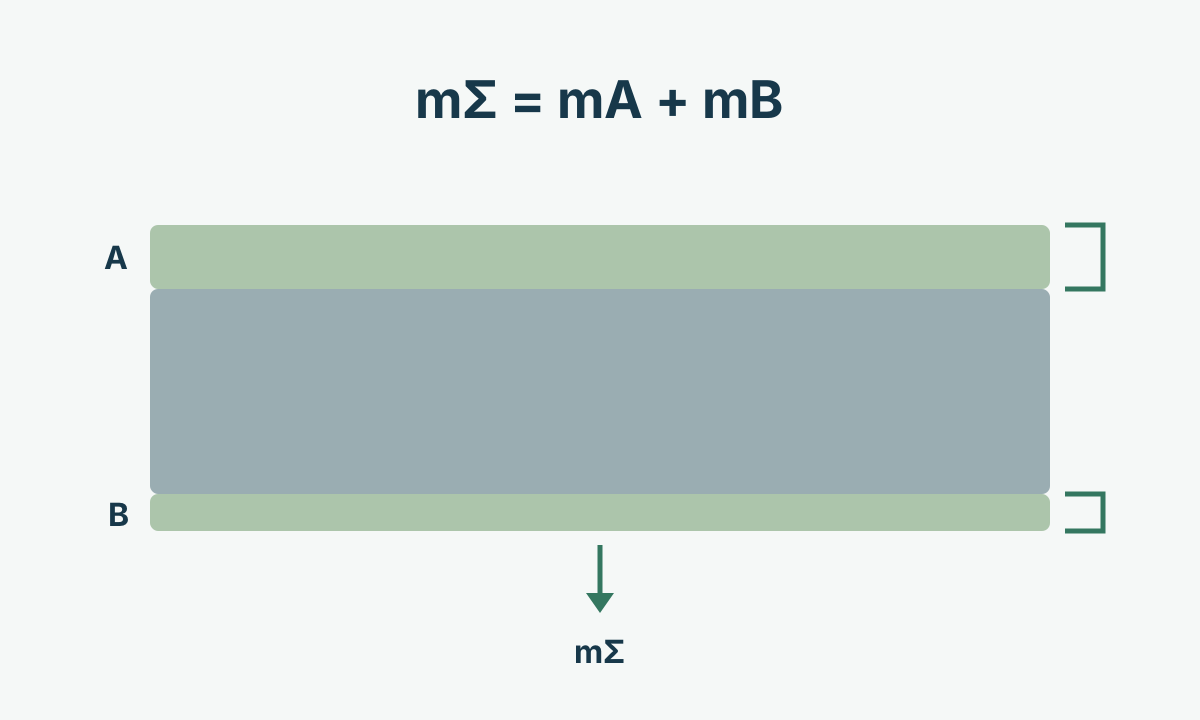
在 ASTM A653/A653M 英制体系中,G90 表示三点试验平均值达到 0.90 oz/ft²,数值为两面镀层总量。SI 体系中的 Z275 表示两面总镀层质量 275 g/m²,同样对应三点平均要求。
“两面总量”没有规定两面必须各占一半。连续镀锌生产允许在标准规定范围内存在两面差异和横向差异。若零件必须控制单面镀层质量,应采用明确规定单面要求的采购方式。
在 EN 10346 产品中,Z100、Z140、Z200、Z225、Z275、Z350、Z450、Z600 等代号较常见。ArcelorMittal 给出 Z275 为两面总质量 275 g/m²,对应典型单面锌层厚度约 20 µm。正式验收仍以产品标准规定的镀层质量和试验方法为准。
3. 将防腐储备与环境和寿命目标匹配
锌层通过屏障作用和牺牲保护降低钢基体腐蚀。锌逐步消耗后,可用的保护储备随之下降。长期潮湿、积盐、工业沉降、排水不良和难以雨淋清洗的部位通常需要更谨慎的防腐设计。
高后果应用宜结合项目腐蚀等级、供应商技术资料和当地暴露经验确定镀层。增加锌层无法消除长期积水、严重缝隙或不相容化学介质带来的设计风险。
4. 把加工和裸露边缘纳入选择
切割、冲孔、钻孔和焊接会形成裸露钢边或局部破坏锌层。邻近锌层能对小面积裸露区域提供一定牺牲保护,其作用范围有限,并会随着裸露面积增大和环境严苛程度提高而减弱。
折弯也会改变局部镀层受力状态。加工变形很大时,应核实具体产品的成形性能以及镀层表面损伤风险。焊接组件还需要明确焊缝和热影响部位的后续防护方案。
5. 与喷漆或粉末涂层协同设计
镀锌钢可以裸用,也可以与有机涂层组成复合防护体系。合适的喷漆、粉末涂层或其他屏障层能够减少锌直接暴露,但效果取决于表面预处理、附着力、边缘覆盖和后期损伤控制。
预涂钢板应按照预涂产品规范统一选择金属镀层、底漆、面漆和性能等级。
6. 换算用于核对
常用近似关系为:
1.00 oz/ft² ≈ 305 g/m²
换算有助于理解数量级。采购时应保留原标准及其正式代号,因为英制与 SI 体系的验收、舍入和试验条件由相应标准控制。
7. 示例核对:G90 与 275 g/m²
0.90 oz/ft² × 305 ≈ 274.5 g/m²
该结果与 275 g/m² 数值非常接近,GalvInfo 也把 ASTM A653/A653M 中的 G90 与 Z275 列为可比较的两面总镀层质量代号。
若图纸指定 ASTM A653 G90,内部工程核对可以同时标注约 275 g/m²。若计划改用 EN 10346 Z275,需要重新检查完整产品标准、钢种、试验和交付条件。
8. 采购规格建议写哪些内容
建议写明产品标准、钢种、交货状态、厚度和宽度、锌层代号、两面总量或明确单面要求、后处理、折弯焊接切边要求、涂装体系以及检验和材质证明要求。