
يستخدم القطع بالبلازما قوساً عالي الحرارة لصهر المعدن وإزالته من مسار القطع. تعتمد السماكة العملية وجودة الحافة على مصدر القدرة والشعلة والمواد الاستهلاكية والغاز والمادة والتيار والسرعة وارتفاع الشعلة وحركة الماكينة.
ابدأ بجدول القطع الحالي الصادر عن الشركة المصنّعة للمجموعة المستخدمة. أرقام السماكة القصوى لمنظومة أخرى لا تحدد إعدادات الإنتاج لهذا الجهاز.
السماكة: ابدأ بجدول القطع
يجب فصل نطاق المعيار عن قدرة الماكينة وعن جودة القطع المطلوبة في الرسم. يشمل ISO 9013:2017 قطع البلازما من 0.5 إلى 150 مم ضمن نطاقه المنشور. هذا الرقم يحدد مجال تطبيق المعيار، بينما تحدد وثائق الجهاز ما يمكن قطعه بالجودة المطلوبة.
يوضح دليل النظام الإعدادات الموصى بها وقدرة القطع القصوى أو قدرة الفصل عند توفرها. إذا كان الرسم يطلب فئة جودة محددة، سجّل معيار القبول أو متطلبات المشروع بوضوح.
المتغيرات التي تتحكم في الجودة
تتفاعل حالة المواد الاستهلاكية، وتعامد الشعلة، والمسافة إلى اللوح، والتيار والغاز، وسرعة الحركة، وحالة السطح. قد تغيّر الفوهة المتآكلة شكل القوس، وقد يؤدي ميل الشعلة إلى خطأ زاوي يبدو كمشكلة في الإعدادات.
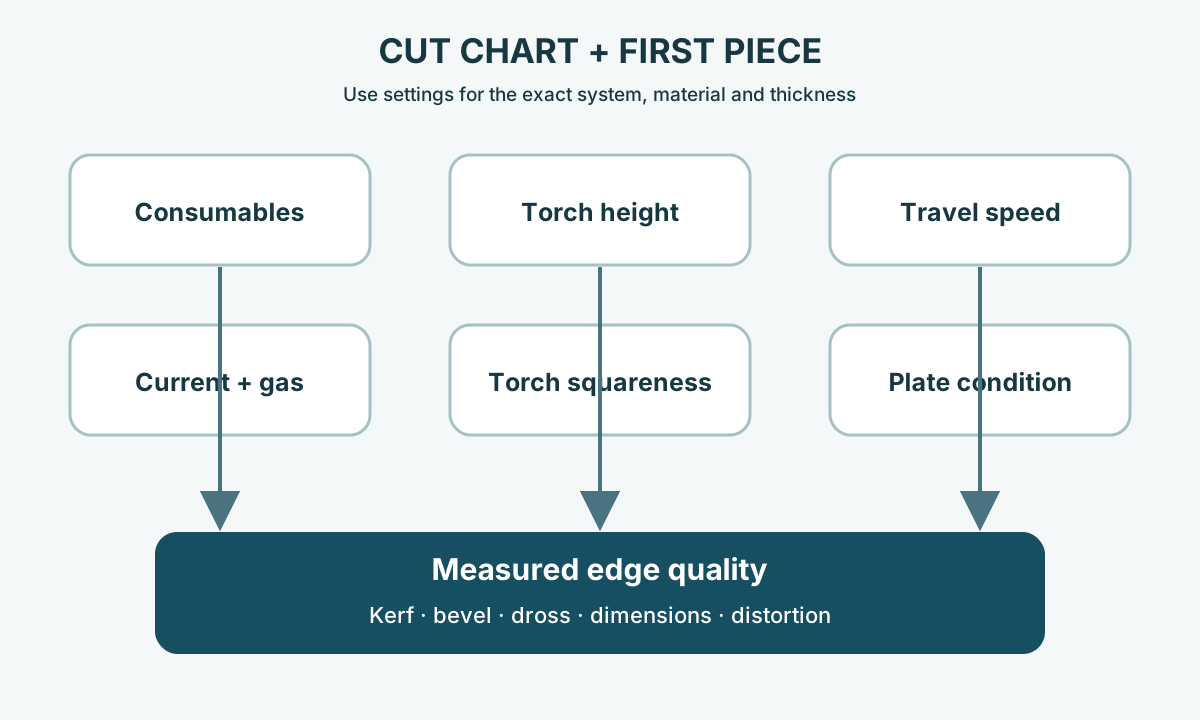
تحقق من المادة والسماكة والتيار والفوهة والغاز والارتفاع والسرعة قبل التعديل. غيّر متغيراً معتمداً واحداً في كل تجربة.
السرعة والخبث
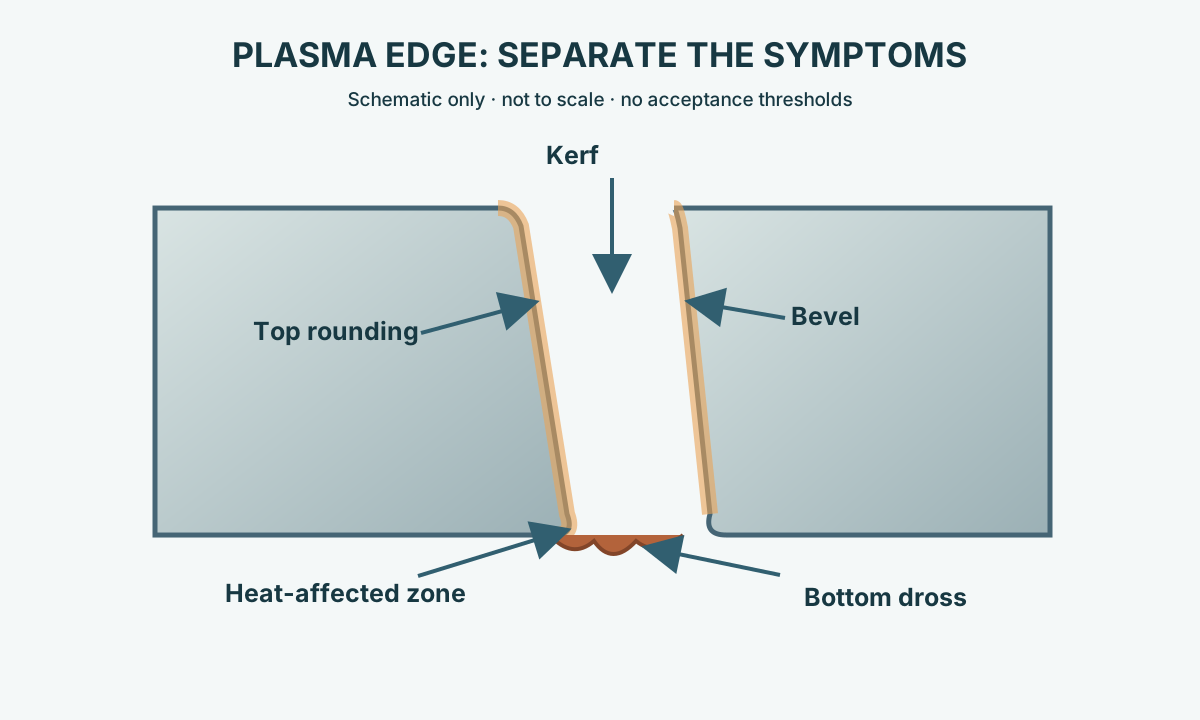
الخبث معدن أعيد تجمده عند أسفل الحافة. تميز إرشادات Hypertherm بين ترسبات ترتبط بسرعة منخفضة وأخرى ترتبط بسرعة مرتفعة. عند السرعة المنخفضة قد ترتفع الطاقة لكل وحدة طول، وعند السرعة المرتفعة قد يتأخر القوس وتظهر ترسبات صلبة. يؤثر أيضاً ارتفاع الشعلة والتيار والغاز وتآكل المواد الاستهلاكية. ارجع إلى قيم جدول القطع ثم غيّر متغيراً واحداً ضمن الحدود المعتمدة.
ميل الحافة وعرض الشق وارتفاع الشعلة
تنتج هندسة نفاث البلازما قدراً من زاوية الحافة. عند زيادة الميل افحص ارتفاع الشعلة والسرعة والتيار والفوهة والتعامد. في القطع الآلي تحافظ منظومة التحكم بالارتفاع على مسافة محددة باستخدام ارتفاع الثقب أو القطع أو جهد القوس. يتغير عرض الشق مع العملية والتيار والسرعة والمادة، لذلك يجب اعتماد تعويض CNC من قطعة أولى مقاسة.
قد يغيّر خطأ الارتفاع استدارة الحافة العليا وشكل الشق والميل وعمر المواد الاستهلاكية. استخدم قيم جدول القطع الخاصة بالنظام والمواد الاستهلاكية المستخدمة، ولا تستبدلها بقيم عامة للجهد أو المسافة. تؤثر المواد الاستهلاكية أيضاً في عرض الشق.
الحرارة والمنطقة المتأثرة والتشوه
القطع بالبلازما عملية حرارية، لذلك تتكون منطقة متأثرة بالحرارة قرب الحافة. يتغير عرضها وتأثيرها المعدني حسب المادة والسماكة والقدرة والغاز والسرعة وتسلسل القطع والنظام المستخدم. لا توجد قيمة واحدة صالحة لكل التطبيقات.
قد تزيد القطوع المتجاورة والتعشيق الكثيف من تراكم الحرارة. يمكن أن تنحني الصفائح الرقيقة أو الأجزاء الطويلة عند تحرر الإجهادات المتبقية. استخدم جدول قطع مؤهلاً ودعماً مستقراً وتسلسلاً يقلل تركيز الحرارة. إذا كانت صلادة الحافة أو اللحام أو التعب أو التشكيل اللاحق مهمة، فتحقق من العملية على مادة ممثلة.
قد تزيد سرعة الحركة المنخفضة أيضاً من تراكم الحرارة موضعياً. حدّد أي تجهيز للحافة تتطلبه العمليات اللاحقة. بعد أن تبرد القطعة إلى حالة الفحص المحددة للعمل، افحص الاستواء والتقوس والارتفاع الموضعي والتغير في الأبعاد.
حالة السطح والطلاءات وحماية المشغل
تحتاج العملية إلى قطعة موصلة ومسار رجوع ثابت. يمكن قطع الفولاذ الكربوني والمقاوم للصدأ والألومنيوم عند اختيار المعدات والغاز والمواد الاستهلاكية المناسبة لكل مادة.
قد تؤثر القشور السميكة والطلاء والجلفنة والزيوت والملوثات في استقرار العملية ومظهر الحافة والأبخرة. عرّف المادة والطلاء قبل الإنتاج.
قد يولّد القطع الحراري أبخرة معدنية وغازات وأشعة فوق بنفسجية وجسيمات ساخنة وضوضاء، كما ينطوي على مخاطر كهربائية. يجب اختيار التهوية وضوابط التعرض حسب المادة ومكان العمل. إرشادات OSHA المشار إليها تخص الولايات المتحدة؛ تطبق في المواقع الأخرى المتطلبات المحلية ودليل الجهاز.
افحص قطعة أولى ممثلة
قبل اعتماد البرنامج، اقطع قطعة من مادة الإنتاج وبالسماكة والمواد الاستهلاكية وإعدادات الحركة المخططة. افحص الأبعاد والثقوب وميل الحافة وتعويض عرض الشق والخبث واستدارة الحافة العليا والخشونة والتشوه والاستواء وحالة الحافة المطلوبة للعمليات اللاحقة.
تحقق أيضاً من أقطار الثقوب ومواقعها ومواقع المعالم الهندسية الأخرى، وجودة الحافة في الجانب الذي سيبقى ضمن القطعة، ودقة الزوايا والتفاصيل الصغيرة، وسهولة إزالة الخبث وانتظام خطوط السحب. افحص موضع الثقب الابتدائي وأي ضرر قرب المحيط النهائي، وتأكد من ملاءمة الحافة للحام أو الطلاء أو التشغيل الآلي أو التشكيل اللاحق.
| العرض | الفحوص قبل التعديل |
|---|---|
| خبث سفلي سميك وسهل الإزالة | السرعة والارتفاع والتيار/الفوهة والطاقة مقارنة بجدول القطع |
| ترسب صلب مع آثار سحب | السرعة الزائدة واكتمال القطع والتيار/الفوهة والارتفاع |
| ميل موجب أو استدارة علوية زائدة | الارتفاع وتآكل الفوهة والتيار والسرعة وتعامد الشعلة |
| تغير الميل حول المحيط | تعامد الشعلة واتجاه القطع وحالة المواد الاستهلاكية وحركة الماكينة |
| ارتفاع أو تقوس جزء رقيق | تراكم الحرارة والتعشيق والدعم وتسلسل القطع والإجهادات المتبقية |
مرّر داخل الجدول لرؤية جميع الأعمدة ←
تسلسل عملي للإعداد والاعتماد
- تحقق من الرسم والدرجة والسماكة والطلاء ومتطلبات الحافة والسماحات البُعدية.
- اختر نظاماً بقدرة قطع وثقب موصى بها للمادة والسماكة.
- استخدم جدول القطع الخاص بالشعلة والمواد الاستهلاكية والغاز والتيار المحدد.
- افحص المواد الاستهلاكية وتعامد الشعلة ومسار الرجوع وإمداد الغاز وحركة الماكينة.
- طبّق ارتفاع وزمن الثقب وارتفاع القطع أو جهد القوس والسرعة حسب الجدول.
- اقطع قطعة أولى وقس الأبعاد والميل والخبث وتعويض عرض الشق والتشوه.
- عدّل متغيراً معتمداً واحداً في كل مرة ثم أعد الاختبار.
- سجّل الإعداد المعتمد ومجموعة المواد الاستهلاكية ونتائج الفحص وشروط إعادة التأهيل.
لمقارنة البلازما بعمليات أخرى، راجع دليل قطع الصفائح المعدنية . وللمقارنة مع الليزر، راجع قطع صفائح الفولاذ بالليزر .