
O corte a plasma usa um arco de plasma eletricamente condutor para fundir e expulsar o metal do kerf. A espessura útil e a qualidade da borda dependem do conjunto formado por fonte, tocha, consumíveis, gás, material, corrente, velocidade, altura e movimento da máquina.
O ponto de partida é a tabela de corte atual do fabricante para a combinação exata de tocha, consumíveis, material e espessura. A capacidade máxima publicada para outro sistema não fornece parâmetros válidos de produção.
Espessura: começar pela tabela de corte
Separe o alcance dimensional de uma norma, a capacidade nominal da máquina e a qualidade exigida no desenho. A ISO 9013:2017 inclui corte a plasma de 0,5 a 150 mm dentro do seu escopo publicado. Esse intervalo define a aplicabilidade da norma e não garante desempenho uniforme de qualquer equipamento em toda a faixa.
O manual do sistema informa ajustes recomendados e, quando aplicável, capacidades máxima ou de separação. Quando o desenho exige uma classe de qualidade, registre também a norma ou o critério de aceitação correspondente.
Variáveis que controlam a qualidade
Condição dos consumíveis, perpendicularidade da tocha, distância até a peça, combinação de corrente e gás, velocidade e condição da chapa interagem. Bico desgastado pode alterar o arco; tocha fora de esquadro pode gerar erro angular semelhante a um problema de regulagem.
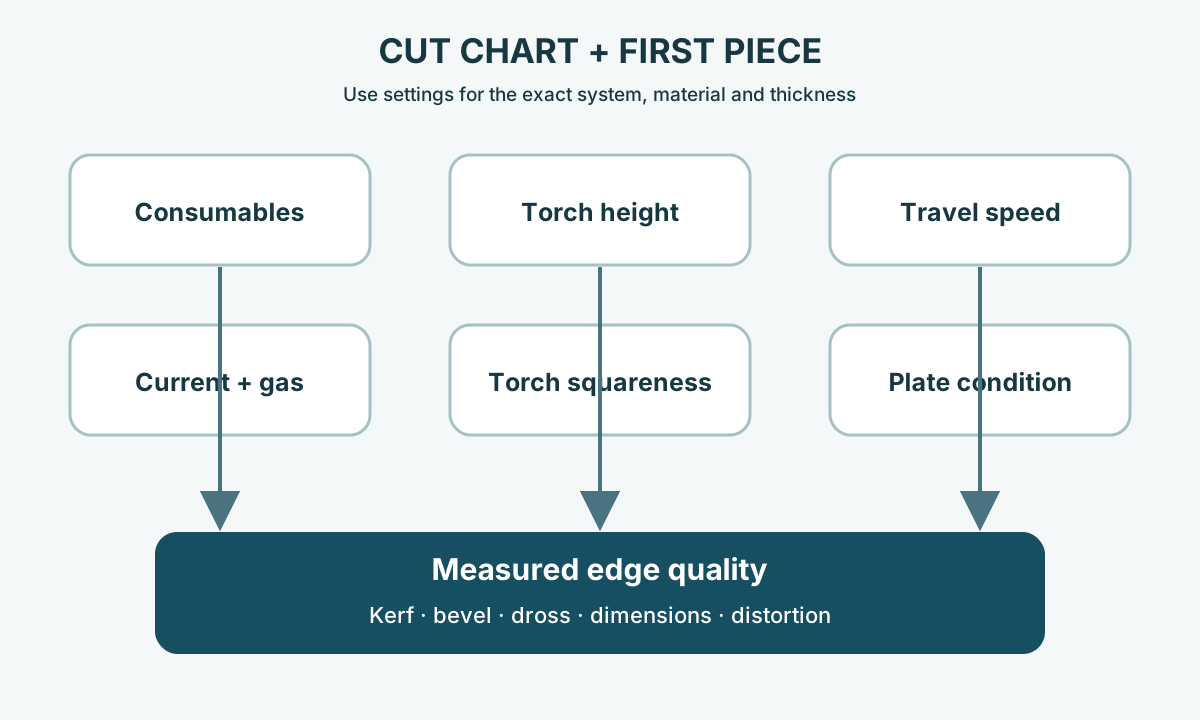
Confirme material e espessura reais, corrente, bico, gás, altura e velocidade antes de corrigir. Alterar várias variáveis simultaneamente dificulta identificar a causa.
Velocidade e escória aderida
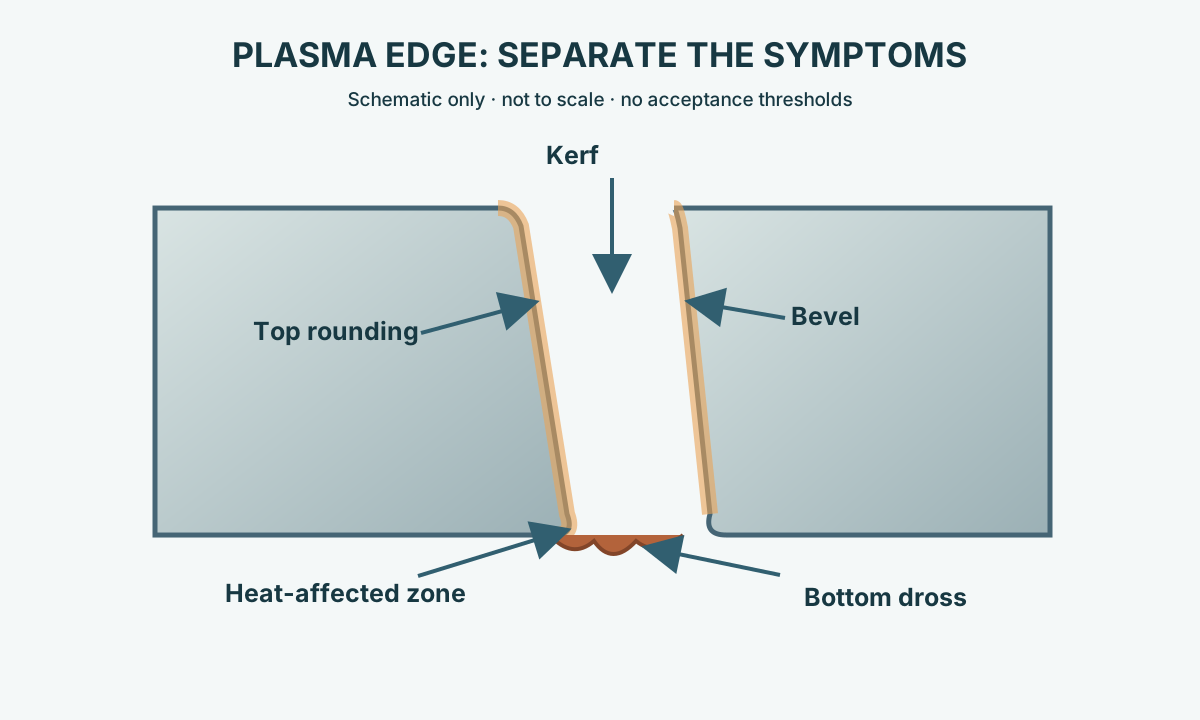
Escória é metal resolidificado preso à parte inferior do corte. A Hypertherm diferencia escória de baixa e de alta velocidade porque os extremos produzem depósitos distintos.
Velocidade baixa pode elevar a energia por unidade de comprimento e gerar depósito relativamente fácil de remover. Velocidade alta pode deixar o arco atrasado e formar uma faixa dura e estreita. Altura, corrente, gás, desgaste dos consumíveis e superfície também influenciam. Retorne à tabela de corte e ajuste uma variável aprovada por vez.
Chanfro, largura do kerf e altura da tocha
O jato de plasma possui geometria própria e a borda normalmente apresenta algum ângulo. Chanfro excessivo pede verificação de altura, velocidade, corrente, bico e esquadro da tocha.
No corte mecanizado, o controle de altura mantém a distância prescrita por meio de altura de perfuração, altura de corte ou tensão do arco. Os valores pertencem ao sistema e aos consumíveis usados. A largura do kerf muda com processo, corrente, velocidade e material; valide a compensação CNC em uma primeira peça medida.
Um erro de altura pode alterar o arredondamento superior, a forma do kerf, o chanfro e a vida útil dos consumíveis. Use os valores da tabela para o sistema e os consumíveis exatos, sem substituí-los por tensão ou distância genéricas. Os consumíveis também influenciam a largura do kerf.
Calor, zona termicamente afetada e distorção
O plasma é um processo térmico e cria uma zona afetada pelo calor junto à borda. Extensão e efeito metalúrgico dependem de material, espessura, potência, gás, velocidade, sequência e sistema. Não há uma largura universal aplicável a todos os trabalhos.
Cortes próximos em sequência e nesting muito denso podem concentrar calor. Chapas finas e peças longas podem empenar com a liberação de tensões residuais. Use tabela qualificada, apoio estável e sequência que reduza concentração térmica. Quando dureza de borda, soldabilidade, fadiga ou conformação posterior forem críticas, qualifique a condição em material representativo.
Uma velocidade de avanço menor também pode aumentar o acúmulo local de calor. Defina qualquer preparação da borda exigida pelas operações posteriores. Depois que a peça esfriar até a condição de inspeção especificada para o trabalho, verifique planicidade, empenamento, levantamento localizado e variação dimensional.
Superfície, revestimentos e proteção do operador
O processo exige peça condutora e retorno elétrico estável. Aços carbono e inoxidáveis e alumínio podem ser cortados com equipamento, gases e consumíveis adequados, com janelas de processo diferentes.
Carepa espessa, tinta, galvanização, óleo e outros contaminantes podem alterar o arco, a aparência e os fumos. Identifique material e revestimento antes da produção.
O corte térmico pode gerar fumos metálicos, gases, radiação ultravioleta, partículas quentes, ruído e riscos elétricos. Ventilação e controle de exposição devem corresponder ao material e ao local. A orientação OSHA citada é dos Estados Unidos; em outros mercados valem os requisitos locais e o manual da máquina.
Inspecionar uma primeira peça representativa
Antes de liberar o programa, corte uma peça com material, espessura, consumíveis e parâmetros de movimento de produção. Verifique dimensões, furos, chanfro, compensação de kerf, escória, arredondamento superior, textura, distorção, planicidade e condição da borda para soldagem, pintura, usinagem ou conformação posteriores.
Confira também o diâmetro e a posição dos furos e demais detalhes, a qualidade do lado que será mantido, a precisão de cantos e elementos pequenos, a facilidade de remoção da escória e a uniformidade das marcas de arraste. Inspecione a região de perfuração e qualquer dano próximo ao contorno acabado.
| Sintoma | Verificações antes do ajuste |
|---|---|
| Escória inferior espessa e fácil de remover | Velocidade, altura, combinação corrente/bico e aporte térmico em relação à tabela |
| Cordão duro com marcas de arraste | Velocidade excessiva, penetração, corrente/bico e altura |
| Chanfro positivo ou arredondamento superior excessivo | Altura, desgaste do bico, amperagem, velocidade e esquadro |
| Chanfro varia ao redor do contorno | Esquadro da tocha, direção, consumíveis e movimento |
| Peça fina levanta ou empena | Acúmulo de calor, nesting, apoio, sequência e tensões residuais |
Role a tabela para ver todas as colunas →
A tabela define uma sequência de diagnóstico. O procedimento do fabricante e a peça medida determinam o próximo ajuste aprovado.
Sequência prática de preparação e liberação
- Confirme desenho, grau, espessura, revestimento e requisitos de borda e tolerância.
- Escolha um sistema com capacidade recomendada de corte e perfuração para o material.
- Carregue a tabela correspondente à tocha, consumíveis, gás/processo e amperagem.
- Verifique consumíveis, esquadro da tocha, ligação da peça, gás e movimento.
- Aplique altura e atraso de perfuração, altura de corte ou tensão-alvo e velocidade prescritas.
- Corte a primeira peça e meça dimensões, chanfro, escória, compensação e distorção.
- Corrija uma variável aprovada por vez e repita o teste.
- Registre configuração liberada, consumíveis, resultados e critérios de requalificação.
Para comparar plasma com outros métodos, consulte Como cortar chapa metálica . Para a alternativa a laser, veja Corte a laser de chapa de aço .