
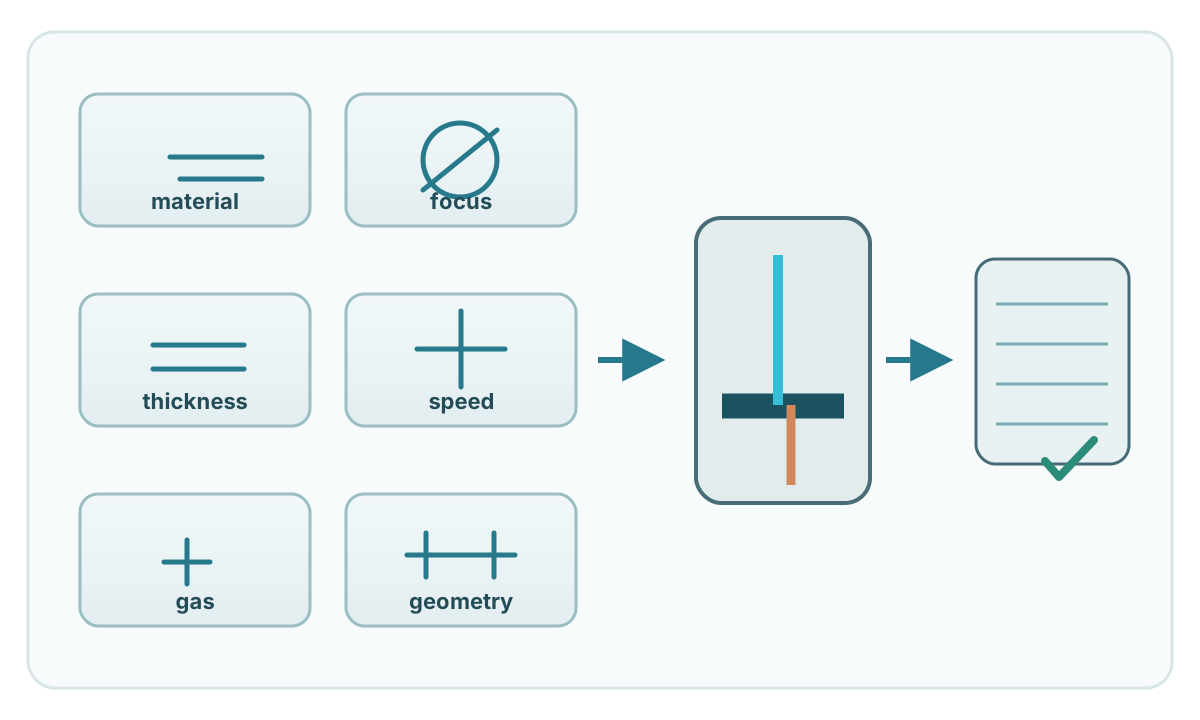
O corte a laser deve ser qualificado como um conjunto de material, espessura, potência, foco, bico, gás, velocidade, perfuração e geometria. A operação seguinte define o nível de borda realmente necessário.
Variáveis de decisão
| Variável | Opções | Impacto |
|---|---|---|
| Material | Aço carbono, inoxidável, revestido, alta resistência | Receita, oxidação, acabamento e conformação |
| Gás | Oxigênio, nitrogênio, argônio, mistura qualificada | Velocidade, oxidação, custo e retrabalho |
| Espessura | Faixa qualificada da máquina | Potência, perfuração, expulsão da fusão e qualidade |
| Geometria | Contornos, furos, rasgos, pontes estreitas | Calor local, dinâmica e tolerância |
Role a tabela para ver todas as colunas →
Material e espessura
Confirme grau, condição, espessura real e superfície. Galvanizado, pré-pintado, inox e aço de alta resistência exigem avaliações próprias. Use espessura em milímetros ou polegadas e a tolerância do produto para programação e inspeção.
Gás auxiliar
No corte com oxigênio, a reação de oxidação adiciona energia e deixa a borda oxidada. No corte por fusão, nitrogênio ou argônio expulsam o metal fundido e protegem a borda do ar, favorecendo uma superfície sem óxido.
Em aço carbono, a escolha depende de espessura, produtividade e acabamento. Em inox, nitrogênio é comum quando a borda limpa é importante. Pressão, pureza, bico e distância são parâmetros específicos do equipamento.
Espessura e capacidade
Potência nominal não define sozinha a espessura útil. Óptica, gás, dinâmica, material e critério de qualidade mudam o resultado. ISO 9013:2017 fornece classificação geométrica de cortes térmicos dentro do seu escopo; esse escopo não é uma tabela universal de capacidade.
Qualidade da borda
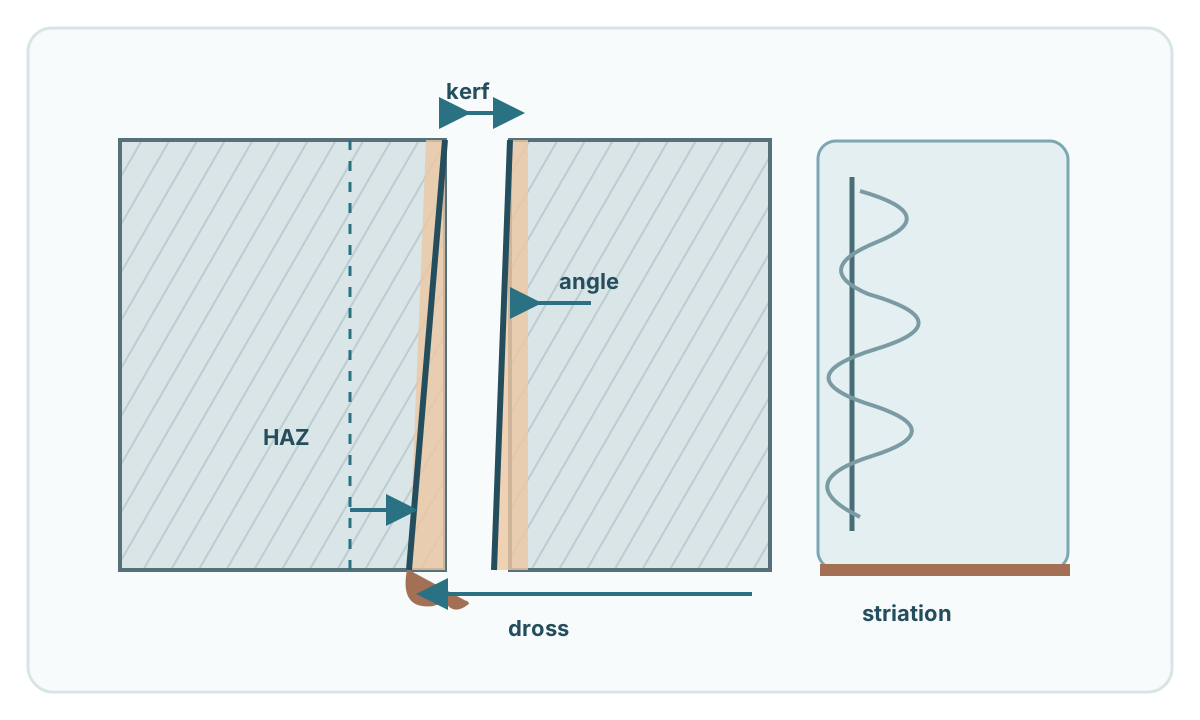
Defina rebaba/escória, angularidade, estrias ou rugosidade quando necessário, oxidação, tolerância e condição exigida para solda, dobra, pintura ou aparência.
Furos e geometrias pequenas
Furos pequenos, rasgos estreitos e cantos agudos elevam a sensibilidade do processo. A capacidade depende de espessura, laser, potência, gás, perfuração e controle. Furos críticos podem receber pré-corte e acabamento por usinagem.
Relação com a dobra
O corte a laser é térmico. Quando a borda fica próxima de uma dobra apertada, consulte a recomendação do produtor do aço. Rebarba, defeitos e alteração térmica podem reduzir a dobrabilidade. Consulte Como dobrar chapa metálica .
Revestimentos e aparência
Proteja inox polido e chapas pré-pintadas. Confirme a compatibilidade do filme protetor com o laser. Em galvanizado, a seção cortada expõe o substrato e precisa entrar na avaliação de corrosão.
Inspeção e RFQ
Inspecione geometria e condição da borda separadamente. No pedido informe grau, norma, espessura, revestimento, desenho/CAD, dimensões críticas, borda exigida, furos especiais, processo posterior, quantidade e norma de corte térmico aplicável.
Para comparar processos, consulte Como cortar chapa metálica .
Norma e segurança
ISO 9013:2017 fornece linguagem de classificação geométrica quando é referenciada nos documentos aplicáveis. A operação da máquina exige proteções, intertravamentos, exaustão e controles compatíveis com o equipamento, material e legislação local.